
Una carrocería blanca puede parecer recta y aun así generar costosos problemas durante el ensamblaje final. Unos pocos milímetros de error acumulado pueden alterar las holguras de las puertas, el ajuste de los cristales, la presión de sellado, la posición de las luces o la forma en que la cabina se une al chasis. Por lo tanto, los compradores necesitan más que un informe dimensional final. Necesitan un plan de control que conecte la selección de referencias, las comprobaciones de las fijaciones, el orden de ensamblaje y la frecuencia de medición. El objetivo práctico es simple: detectar desviaciones mientras aún es posible corregirlas.
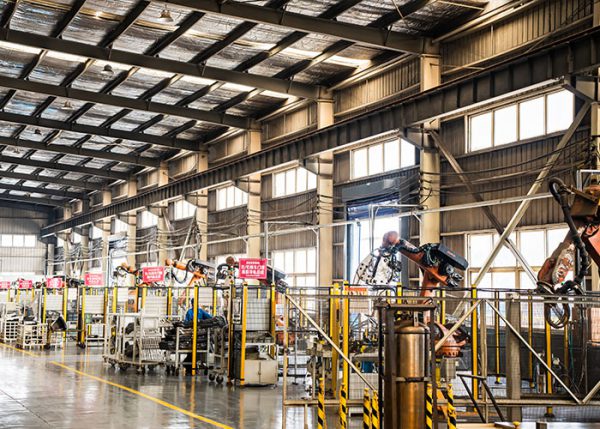
Conclusiones clave
- Congele el esquema de referencia antes de la aprobación de las herramientas.
- Mida los subconjuntos antes de que sus errores se acumulen en el cuerpo principal.
- Vincular la secuencia de soldadura y la presión de sujeción con los resultados dimensionales.
- Analiza las tendencias, no solo los resultados de aprobados o suspensos.
- Validar las puertas, los cristales, las juntas, las lámparas y las interfaces del chasis en carrocerías representativas.
Comience con una estrategia de datos estables.
Cada medición depende de los puntos utilizados para ubicar la cabina. Si los departamentos de ingeniería, herramientas e inspección utilizan referencias diferentes, sus informes pueden discrepar incluso cuando cada equipo sigue su propio plano.
Marcar los puntos de referencia funcionales en el dibujo.
Seleccione puntos de referencia primarios, secundarios y terciarios que reflejen cómo se ensamblará y utilizará la cabina. Los puntos de montaje del chasis, las ubicaciones de las bisagras, las áreas de cierre, las aberturas del parabrisas y las interfaces de las luces suelen requerir especial atención. Indique cómo se localiza y se fija cada punto. Evite elegir una brida delgada que se deforme bajo la presión de la sonda.
Verifique el accesorio antes de culpar a la pieza.
Los pasadores se desgastan, las abrazaderas se aflojan y las superficies de posicionamiento acumulan salpicaduras de soldadura. Confirme la posición del dispositivo con un patrón calibrado o un método de verificación acordado antes de cambiar las piezas estampadas. Registre el diámetro del pasador, la fuerza de sujeción cuando corresponda y el historial de mantenimiento. ShanDong TaiRui enumera Capacidades de fabricación que incluyen recursos de estampado y soldadura automatizada, para que los compradores puedan preguntar cómo se relacionan las verificaciones de herramientas con cada etapa de producción.
Variación de control antes de la unión del cuerpo principal
Los problemas dimensionales se vuelven más difíciles de detectar después de que se han unido varios paneles. Un plano útil revisa el piso, las estructuras laterales, el techo, la pared frontal y la pared trasera antes de la estación de unión.
Medir subconjuntos críticos
No incluya en el informe detalles que tengan poca repercusión en el montaje. Céntrese en las aberturas, los orificios de montaje, las ranuras de posicionamiento, la posición de la brida y las superficies que reciben juntas o embellecedores. Establezca las tolerancias según el plano aprobado y las necesidades de las piezas de acoplamiento. Si un punto se acerca al límite, investíguelo antes de que todo el lote quede fuera de dicho límite.
Clasificar las características por función
Agrupe los puntos de medición según la función que protegen: ubicación del chasis, apertura de la puerta, unión del vidrio, sellado contra la intemperie, ajuste de los embellecedores o separación visible y nivelación. Esto permite al equipo ver si varias desviaciones aparentemente menores amenazan una función de ensamblaje. También evita que una puntuación promedio oculte una característica crítica cercana a su límite. Cada grupo debe tener un responsable de reacción y una conexión clara con la pieza de acoplamiento o la estación posterior correspondiente.
Mantenga visibles los cambios de materiales y herramientas.
Los cambios de bobina, el mantenimiento de los troqueles, la sustitución de electrodos, la reparación de accesorios y los cambios de turno pueden alterar los resultados. Incluya estos eventos en la misma línea de tiempo que los datos dimensionales. De esta manera, un cambio repentino tendrá una posible causa, en lugar de convertirse en una cifra inexplicable en un resumen mensual.
Gestionar la distorsión de la soldadura como un proceso
El aporte de calor y la restricción de movimiento modifican la forma de la cabina durante el proceso de unión. Un mayor número de soldaduras no garantiza automáticamente una mejor carrocería. La ubicación, la secuencia, el acceso y el tiempo de enfriamiento son factores importantes.
Congelar la secuencia de unión
Apruebe los puntos de fijación, el orden de sujeción, la trayectoria del robot, la secuencia de soldadura y el tiempo de liberación. Luego, controle los cambios. Si una estación necesita una reparación manual temporal, identifique los cuerpos afectados y verifique las dimensiones correspondientes. capacidades de I+D Esta página es un punto de partida útil para hablar sobre la validación del prototipo y la transferencia a producción con ShanDong TaiRui.
Revisar la calidad de la soldadura junto con la geometría.
Un cuerpo puede cumplir con las dimensiones requeridas, pero ocultar soldaduras débiles o mal colocadas. Combine las verificaciones geométricas con el método de inspección de soldadura especificado. Confirme la ubicación del punto de soldadura, las soldaduras faltantes, las perforaciones, las salpicaduras cerca de las superficies de sellado y el acceso para el recubrimiento posterior. Es posible que se requieran verificaciones destructivas a intervalos acordados; el método exacto y la frecuencia de muestreo deben estar documentados en el plan de control.
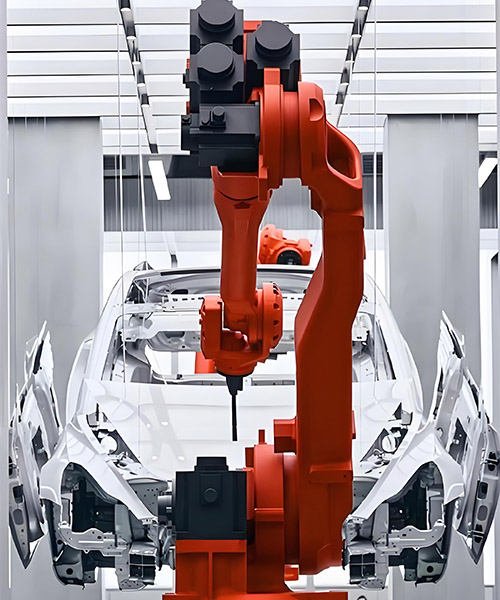
Elabore un plan de medición que los compradores puedan auditar.
El informe debe mostrar qué se midió, cómo se localizó, qué herramienta se utilizó y qué sucedió cuando se observó un cambio de tendencia. Una página llena de celdas verdes por sí sola no proporciona esa información.
Combine medidores rápidos con medición completa.
La comprobación de los dispositivos de fijación permite obtener información rápida sobre la producción. La medición por coordenadas o el escaneo óptico ofrecen una visión geométrica más completa. Utilice cada herramienta para la función para la que está diseñada y confirme la capacidad del sistema de medición para la tolerancia especificada. Incluya el estado de calibración y las instrucciones de uso en el informe.
Confirme el sistema de medición.
Antes de utilizar los resultados dimensionales para ajustar las herramientas, verifique que las mediciones repetidas en la misma pieza sean consistentes y que diferentes operarios obtengan resultados comparables. El acceso de la sonda, la sujeción de la pieza, la definición del punto, la alineación del escáner y la temperatura pueden generar variaciones en la medición. Un calibrador que consume demasiado de la tolerancia de la característica no puede distinguir de forma fiable las piezas buenas de las defectuosas. Por lo tanto, la evidencia de repetibilidad y reproducibilidad debe abarcar las características críticas, no solo un punto de referencia sencillo.
Establecer reglas de reacción antes de la producción.
Defina quién detiene la estación, cómo se contienen los cuerpos sospechosos y cuándo se puede reiniciar la producción. Incluya el último cuerpo bueno conocido y el rango de trazabilidad. ShanDong TaiRui afirma que su negocio abarca piezas de revestimiento de carrocerías personalizadas y ensamblaje de carrocerías de vehículos; su negocio principal La información ayuda a los compradores a definir el alcance necesario antes de solicitar un plan de control.
Validar interfaces de ensamblaje reales
Es necesario verificar físicamente las medidas. Coloque puertas, bisagras, pestillos, indicadores de nivel de vidrio, sellos, lámparas y soportes del chasis que sean representativos. Compruebe la holgura y el nivel de cierre, el esfuerzo necesario para cerrar, el patrón de contacto, el acceso a los sujetadores y las vías de drenaje del agua.
Utilice una lista de verificación de interfaz firmada.
Registre la revisión de la pieza de acoplamiento, el par de apriete, el rango de ajuste y el resultado de aceptación. No oculte un ajuste excesivo tras una pasada final. Dos precauciones son importantes aquí. Primero, una sola pieza de referencia no puede demostrar la estabilidad continua del proceso. Segundo, una pieza que se introduce a presión en un dispositivo de verificación puede pasar la prueba conservando tensiones que aparecen después de su liberación.
Analiza las tendencias antes de que se crucen los límites.
Identifique los puntos críticos en el orden de producción y anote el mantenimiento de los troqueles, los accesorios, los cambios de electrodos, los lotes de material y los turnos. Un movimiento constante hacia un límite requiere investigación, incluso si todos los cuerpos siguen cumpliendo los requisitos. Compare los puntos relacionados: si se mueve toda la abertura de una puerta, la causa probable difiere de la de un orificio de bisagra aislado. Aplique medidas de contención en la ventana de trazabilidad afectada, confirme el último resultado estable conocido y verifique la recuperación con cuerpos conformes consecutivos.
ShanDong TaiRui fue fundada en 2003 y reporta líneas de estampado profesionales, líneas de soldadura automatizadas, recursos de procesamiento de moldes y laboratorios de prueba. Los compradores pueden revisar su garantía de calidad marco, luego solicite evidencia específica del proyecto: planos de referencia, registros de accesorios, tendencias dimensionales, verificaciones de soldadura y pruebas de interfaz. Envíe el plano de la cabina, el volumen anual, el plan de materiales, las piezas de acoplamiento y el estándar de inspección objetivo a través de sitio web de la empresa para una revisión técnica.
Preguntas frecuentes
¿Cuál es la primera comprobación dimensional para una carrocería de cabina en color blanco?
Confirme el esquema de referencia y el estado de la fijación antes de interpretar los resultados de cada punto.
¿Con qué frecuencia se debe medir la carrocería de una cabina?
Frecuencia de control basada en el riesgo de lanzamiento, la capacidad del proceso, los eventos de la herramienta y los requisitos del cliente. Aumentar las comprobaciones después del mantenimiento o de la detección de un cambio.
¿Puede un dispositivo de verificación reemplazar la medición por coordenadas?
Ningún método por sí solo cubre todas las necesidades. Los dispositivos de fijación rápida facilitan la toma de decisiones en la producción, mientras que la medición por coordenadas u óptica permite examinar geometrías más amplias.
¿Por qué deberían revisarse los datos de soldadura junto con los datos dimensionales?
La secuencia de unión, el calor, la sujeción y el estado de los electrodos pueden desplazar los paneles y las aberturas incluso cuando las piezas estampadas son aceptables.
¿Qué debe solicitar un comprador antes de aprobar la producción?
Solicite el plano de referencia, el dibujo firmado, la verificación de la fijación, el estudio de medición, la tendencia dimensional, la evidencia de soldadura, el plan de reacción y la prueba de interfaz representativa.