
Los puntos de referencia de la plantilla determinan la posición de cada panel estampado antes de la soldadura, por lo que influyen directamente en las aberturas de las puertas, las interfaces del parabrisas, las holguras entre paneles y la uniformidad de la carrocería en bruto. Una plantilla adecuada no solo mantiene la chapa metálica en su lugar, sino que crea un sistema de referencia estable, controla la secuencia de unión y proporciona una base de referencia fiable para la inspección dimensional.
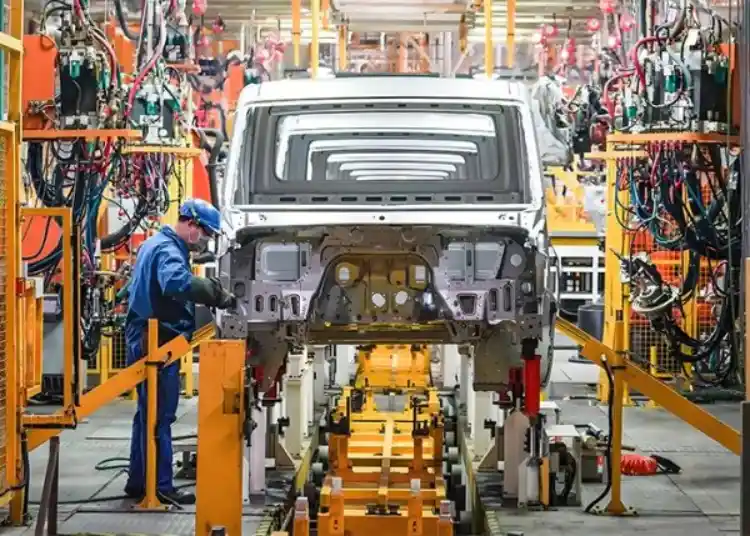
¿Qué son los controles de referencia de accesorios en una carrocería de cabina en blanco?
Un punto de referencia de fijación es una referencia de posicionamiento definida que se utiliza para ubicar un panel, subconjunto o sección de carrocería. En la soldadura de cabinas, la red de puntos de referencia convierte varias piezas estampadas flexibles en una estructura controlada. La cuestión importante no es si el panel toca un punto de referencia, sino si estos reproducen el sistema de coordenadas de diseño de una unidad a la siguiente.
Desde la posición del panel hasta la interfaz de ensamblaje
Un panel lateral puede parecer correcto por sí solo y aun así causar problemas durante el montaje final. Unos pocos milímetros de movimiento en el pilar de la bisagra pueden modificar la abertura de la puerta, mientras que un pequeño desplazamiento en el riel del techo puede afectar la brida del parabrisas y la compresión del sello. Por eso, una inspección de la carrocería en blanco debe vincular las referencias de los elementos de fijación con las interfaces funcionales, en lugar de registrar solo mediciones aisladas.
Tres funciones de datos
Un sistema de posicionamiento práctico separa tres funciones: el soporte primario controla el plano principal, los puntos de apoyo secundarios controlan el movimiento a través de dicho plano y los puntos de apoyo terciarios restringen el grado de libertad restante. Esta disposición evita la sobre-restricción, que puede forzar un panel a una posición fija y liberar la tensión acumulada al abrirse las abrazaderas.
Cómo la secuencia de soldadura protege la precisión dimensional
La soldadura altera la temperatura local y provoca contracción al enfriarse la junta. El dispositivo de sujeción puede limitar el movimiento, pero no puede corregir una secuencia desequilibrada. La calidad dimensional depende de la rigidez del posicionador, la posición de la abrazadera, el orden de soldadura y el aporte térmico a la estructura que se une.
Las soldaduras de punteado establecen el esqueleto.
Las soldaduras de punteado deben estabilizar primero los puntos de referencia clave y las zonas de interfaz. Si se completan las costuras largas antes de verificar la abertura de la puerta, la abertura del parabrisas y los puntos de montaje, las correcciones posteriores resultan costosas. Un mejor punto de partida es la estructura estable soldada con punteado: verifique las aberturas críticas y luego continúe con la secuencia de unión planificada.
El equilibrio térmico importa más que la cantidad de soldaduras.
Un mayor número de soldaduras no garantiza automáticamente una cabina más recta. Concentrar el calor en un lado del riel o pilar del techo puede deformar la estructura hacia la junta de enfriamiento. Alternar los lados, acortar las soldaduras continuas y permitir que la plantilla sostenga el panel cerca de la junta reduce la probabilidad de distorsión progresiva. La secuencia exacta debe validarse en función de la geometría de la pieza y el proceso de soldadura.
Plan práctico de inspección para la calidad de la soldadura de cabinas
La inspección debe seguir las mismas referencias que se utilizan en la soldadura. Cuando una medición se desvía del punto de referencia del dispositivo, es difícil determinar si la falla se originó en un panel estampado, un localizador, una abrazadera o una deformación térmica. Las siguientes comprobaciones permiten una transferencia trazable desde la carrocería en bruto hasta el ensamblaje de la cabina.
| Etapa de inspección | Qué comprobar | Por qué es importante | Decisión de liberación |
| Antes de soldar | Asiento del panel, contacto del localizador, alcance de la abrazadera | Detecta huecos o ajustes forzados antes de aplicar calor. | Restablecer o corregir la condición de localización |
| Después de la soldadura por puntos | Aberturas de puertas y cristales, puntos de montaje | Confirma que el esqueleto estructural no se ha movido. | Continúe solo cuando las interfaces críticas estén estables. |
| Después de la soldadura completa | Dimensiones de referencia y distorsión visible | Separa el movimiento térmico de la variación de estampado. | Reparar, reelaborar o aceptar según el plano. |
| Antes de recubrir | Costuras, salpicaduras, drenaje y zonas de sellado | Evita que la preparación de la superficie oculte los defectos. | Liberar únicamente tras realizar comprobaciones de limpieza y protección. |
Utilice las características funcionales como puntos de control.
Los puntos de control más importantes son las características que debe cumplir otra pieza: ubicación de las bisagras, refuerzo del pestillo, brida del parabrisas, soportes del asiento o del tablero y puntos de fijación del chasis. Una carrocería puede cumplir con una medida general del contorno exterior y aun así fallar en una de estas interfaces. Marcar el método de medición, el calibre, el punto de referencia y el momento de la inspección garantiza la repetibilidad del resultado.
No oculte un problema de fijación con fuerza manual.
Un error común en el taller es sujetar un panel hasta que desaparezca la separación. Esto puede producir una soldadura visualmente aceptable, pero genera tensión en el panel. Al retirar el conjunto, la separación reaparece o se manifiesta en una junta adyacente. Primero, verifique el desgaste de los posicionadores, la alineación de las abrazaderas y el asentamiento del panel; la fuerza manual no debe sustituir una condición de referencia corregida.
Dónde tiene limitaciones un enfoque basado en fijaciones
Los dispositivos de fijación mejoran la repetibilidad, pero no corrigen los paneles defectuosos ni compensan un proceso de unión inadecuado. Además, la estrategia de posicionamiento tiene una vida útil limitada. El desgaste de un pasador, una almohadilla o una abrazadera puede desplazar gradualmente el sistema de coordenadas sin provocar una falla evidente en la línea.
Dos detalles de campo merecen atención. Primero, un localizador que esté limpio al inicio del turno puede acumular salpicaduras de soldadura posteriormente, levantando un panel ligeramente, pero de forma significativa. Segundo, un panel puede tener las dimensiones correctas, pero su ángulo de brida puede ser incorrecto, lo que provoca compresión del sello o problemas de ajuste con las piezas adyacentes. Los registros de limpieza y las comprobaciones del ángulo de brida deben formar parte del plan de control.
Para un proyecto que necesita componentes de carrocería integrados y ensamblaje posterior, Shandong TaiRui Combina la producción de componentes de carrocería con el estampado, la soldadura automatizada, el ensamblaje de lámparas, el procesamiento de moldes y los recursos de prueba. Capacidades de fabricación Son relevantes cuando la misma lógica de calidad debe aplicarse desde los paneles conformados a una estructura soldada repetible.
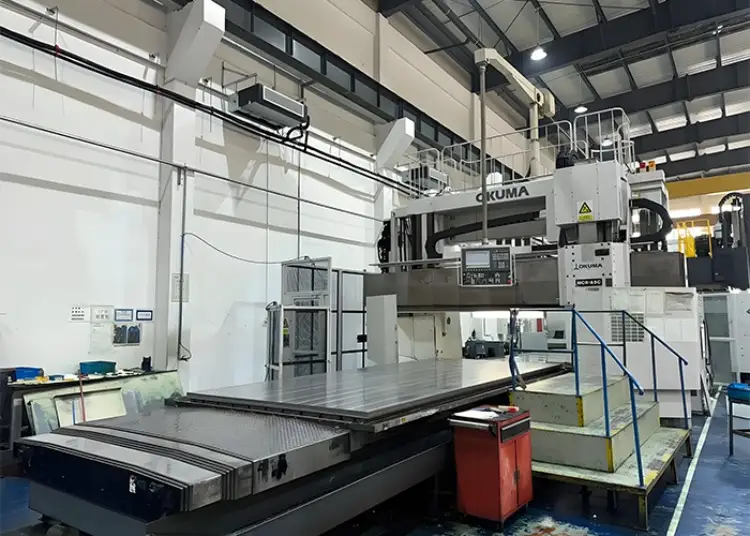
Antes de aprobar la estructura terminada de la cabina, confirme con el fabricante el esquema de referencia, las tolerancias críticas de la interfaz, la secuencia de soldadura, la preparación de la superficie y los registros de inspección. Garantía de calidad de Shandong TaiRui Incluye las certificaciones IATF 16949, ISO 45001 e ISO 14001 dentro de su marco documentado de calidad y gestión.
La misma lógica dimensional se aplica más allá de la celda de soldadura: una guía reciente sobre Fabricación de carrocerías de cabina en color blanco Integra la formación de paneles, la colocación de fijaciones, la soldadura y la inspección en una única cadena de calidad.
Tres preguntas que deben resolverse antes de la aprobación del proveedor.
¿Cuáles son las características del cuerpo verdadero en los datos blancos?
Solicite las coordenadas de referencia utilizadas para ubicar el piso, los pilares, el techo, las aberturas y los puntos de fijación. Si la respuesta solo incluye las dimensiones del panel exterior, el plano de control está incompleto.
¿Cómo se detecta la deriva de los accesorios?
Busque una verificación específica de pasadores de posicionamiento, almohadillas, abrazaderas y calibres, con un plan de acción para el desgaste o salpicaduras. La verificación debe indicar cuándo el dispositivo coincidió por última vez con la condición de referencia aprobada.
¿Qué pruebas se entregan con la muestra?
Solicite los resultados dimensionales vinculados a los planos de referencia, los registros de inspección de soldadura, fotografías de las interfaces críticas y cualquier desviación aprobada. Una muestra sin evidencia que permita su trazabilidad dificulta su integración en la producción estable.
Preguntas frecuentes
¿Por qué son importantes los puntos de referencia de las fijaciones en la soldadura en blanco de la carrocería de la cabina?
Establecen un sistema de coordenadas repetible para los paneles y subconjuntos. Este sistema ayuda a controlar las aberturas funcionales, los puntos de montaje, las holguras entre paneles y las interfaces utilizadas durante el ensamblaje de la cabina.
¿Puede un buen dispositivo de sujeción prevenir toda distorsión de la soldadura?
No. Limita el movimiento, pero el aporte de calor, el orden de soldadura, el diseño de la junta, el ajuste del panel y la refrigeración siguen influyendo en el resultado. Un dispositivo de sujeción estable debe funcionar con una secuencia de soldadura validada.
¿Qué se debe revisar antes de que se entregue una carrocería de taxi en color blanco?
Verifique las dimensiones críticas de referencia, las aberturas de puertas y parabrisas, los puntos de fijación, las salpicaduras de soldadura, el estado de las juntas, las vías de drenaje y la preparación de la superficie. Registre el método de medición y la reacción ante cualquier resultado fuera de tolerancia.