
Les repères de montage déterminent la position de chaque panneau embouti avant soudage ; ils influent donc directement sur les ouvertures de portes, les interfaces avec le pare-brise, les jeux entre les panneaux et la répétabilité de la carrosserie brute. Un montage correct ne se contente pas de maintenir la tôle en place. Il crée un système de référence stable, contrôle la séquence d'assemblage et fournit une base de contrôle dimensionnel pertinente.
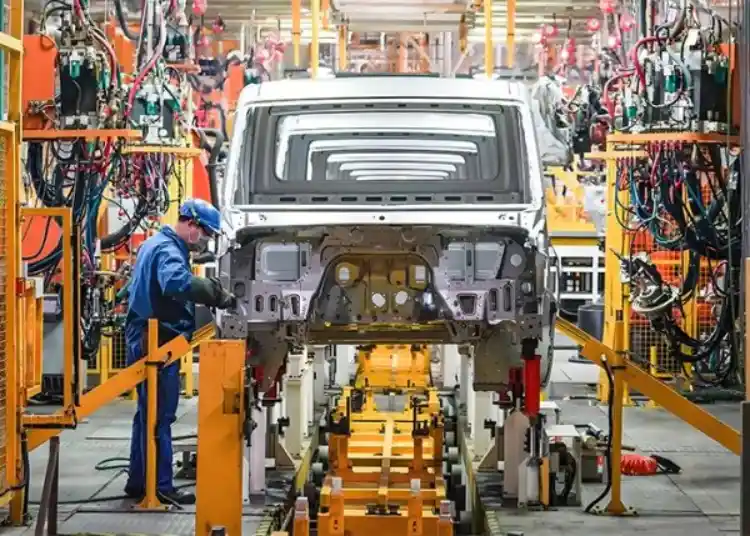
Commandes de référence dans une cabine blanche
Un repère de positionnement est une référence de localisation définie, utilisée pour positionner un panneau, un sous-ensemble ou une section de carrosserie. En soudage de cabines, le réseau de repères permet de transformer plusieurs pièces embouties flexibles en une structure unique et contrôlée. L'important n'est pas de savoir si le panneau touche un repère de positionnement, mais si ces repères reproduisent le système de coordonnées de conception d'une unité à l'autre.
De la position du panneau à l'interface d'assemblage
Un panneau latéral, même d'apparence correcte, peut engendrer des problèmes lors de l'assemblage final. Un décalage de quelques millimètres au niveau du montant de charnière peut modifier l'ouverture de la porte, tandis qu'un léger décalage au niveau du rail de toit peut affecter la bride du pare-brise et la compression du joint. C'est pourquoi, lors d'une inspection de la caisse en blanc, il est essentiel de relier les références des gabarits aux interfaces fonctionnelles plutôt que de se limiter à des mesures isolées.
Trois fonctions de base
Un système de positionnement pratique répartit trois fonctions : le support principal contrôle le plan principal, les supports secondaires contrôlent les déplacements dans ce plan et les supports tertiaires contraignent le degré de liberté restant. Cette configuration évite les contraintes excessives, qui peuvent forcer un panneau à se positionner et libérer des contraintes internes lors de l’ouverture des brides.
Comment la séquence de soudage protège la précision dimensionnelle
Le soudage modifie la température locale et provoque une contraction lors du refroidissement du joint. Le dispositif de fixation peut limiter les mouvements, mais ne peut compenser un déséquilibre dans la séquence de soudage. La qualité dimensionnelle dépend de l'adéquation entre la rigidité du dispositif de positionnement, la position de serrage, l'ordre de soudage et l'apport de chaleur de la structure à assembler.
Les points de soudure établissent la structure.
Les points de soudure doivent d'abord stabiliser les points de référence et les zones d'interface clés. Si les longs joints sont réalisés avant que l'ouverture de la porte, le passage de pare-brise et les points de fixation ne soient vérifiés, les corrections ultérieures s'avéreront coûteuses. Il est préférable de commencer par une structure stabilisée par points de soudure : vérifiez les ouvertures critiques, puis poursuivez avec la séquence d'assemblage prévue.
L'équilibre thermique est plus important que le nombre de soudures.
Un plus grand nombre de soudures n'implique pas automatiquement une cabine plus droite. La concentration de la chaleur sur un côté d'un montant ou d'un rail de toit peut déformer la structure vers le joint de refroidissement. Alterner les côtés, raccourcir les cordons de soudure continus et utiliser un gabarit pour soutenir le panneau près du joint réduisent le risque de déformation progressive. La séquence exacte doit être validée en fonction de la géométrie de la pièce et du procédé de soudage.
Plan pratique d'inspection de la qualité du soudage des cabines
L'inspection doit suivre les mêmes références que celles utilisées pour le soudage. Lorsqu'une mesure s'écarte de la référence de montage, il est difficile de déterminer si le défaut provient d'un panneau embouti, d'un localisateur, d'une bride ou d'une déformation thermique. Les contrôles suivants garantissent une traçabilité complète entre la caisse nue et l'assemblage de la cabine.
| Étape d'inspection | Que vérifier | Pourquoi c'est important | Décision de libération |
| Avant le soudage | Positionnement du panneau, contact du localisateur, portée de la pince | Détecte les jeux ou les ajustements forcés avant l'ajout de chaleur. | Réinitialiser ou corriger la condition de localisation |
| Après pointage | ouvertures de portes et de vitres, points de fixation | Confirme que la structure porteuse n'a pas bougé. | Ne poursuivez que lorsque les interfaces critiques sont stables. |
| Après soudage complet | Dimensions entre le point de référence et l'élément et distorsion visible | Permet de distinguer les variations thermiques des variations d'emboutissage. | Réparer, retravailler ou accepter contre le dessin |
| Avant revêtement | Joints, éclaboussures, drainage et zones d'étanchéité | Empêche la préparation de surface de masquer les défauts | Ne pas diffuser avant nettoyage et vérifications de protection |
Utiliser les fonctionnalités comme points de contrôle
Les points de contrôle les plus importants sont les caractéristiques auxquelles une autre pièce doit se conformer : emplacement des charnières, renfort du loquet, bride du pare-brise, fixations des sièges ou du tableau de bord et points de fixation au châssis. Une carrosserie peut satisfaire aux exigences générales de mesure du contour extérieur et présenter néanmoins un défaut au niveau de l’une de ces interfaces. Le marquage de la méthode de mesure, de l’instrument de mesure, de la référence et du moment de l’inspection garantit la reproductibilité du résultat.
Ne dissimulez pas un problème de fixation par la force manuelle.
Une erreur fréquente en atelier consiste à serrer un panneau jusqu'à ce que l'espace disparaisse. Cette méthode peut donner une soudure visuellement acceptable, mais elle accumule des contraintes dans le panneau. Une fois l'assemblage retiré, l'espace réapparaît ou se manifeste dans un joint voisin. Il faut d'abord vérifier l'usure des dispositifs de positionnement, l'alignement des fixations et le bon positionnement du panneau ; le recours à la force manuelle ne saurait remplacer une mise en place correcte.
Quand une approche basée sur les fixations présente des limites
Les dispositifs de fixation améliorent la répétabilité, mais ne corrigent pas les défauts des panneaux entrants ni ne compensent un processus d'assemblage inadéquat. Une stratégie de positionnement a également une durée de vie limitée. L'usure d'une goupille, d'une pastille ou d'une pince peut progressivement décaler le système de coordonnées sans provoquer de panne apparente sur la ligne.
Deux points précis méritent une attention particulière. Premièrement, un dispositif de positionnement propre en début de poste peut accumuler des projections de soudure par la suite, soulevant légèrement un panneau, ce qui peut avoir des conséquences importantes. Deuxièmement, un panneau peut être dimensionnellement correct, mais présenter un angle de bride incorrect, ce qui peut entraîner une compression du joint ou des problèmes d'ajustement avec les pièces adjacentes. Les enregistrements de nettoyage et les contrôles d'angle de bride doivent figurer dans le plan de contrôle.
Pour un projet nécessitant des composants de carrosserie intégrés et un assemblage en aval, ShanDong TaiRui Elle associe la production de composants de carrosserie à des activités d'emboutissage, de soudage automatisé, d'assemblage de lampes, de traitement de moules et de test. capacités de fabrication sont pertinentes lorsque la même logique de qualité doit être appliquée des panneaux formés à une structure soudée reproductible.
Avant d'approuver une structure de cabine finie, confirmez auprès du fabricant le schéma de référence, les tolérances critiques des interfaces, la séquence de soudage, la préparation de surface et les rapports d'inspection. Assurance qualité ShanDong TaiRui Elle inclut les certifications IATF 16949, ISO 45001 et ISO 14001 dans son cadre de gestion et de qualité documenté.
La même logique dimensionnelle s'applique au-delà de la cellule de soudage : un guide récent sur fabrication de carrosseries de cabines en blanc relie le formage des panneaux, le positionnement des dispositifs de fixation, le soudage et l'inspection en une seule chaîne de qualité.
Trois questions à régler avant l'approbation du fournisseur
Quelles sont les caractéristiques qui constituent les véritables références de la carrosserie en blanc ?
Demandez les coordonnées utilisées pour positionner le sol, les piliers, la toiture, les ouvertures et les points de fixation. Si la réponse ne mentionne que les dimensions extérieures des panneaux, le plan de contrôle est incomplet.
Comment détecte-t-on la dérive des luminaires ?
Recherchez une procédure de contrôle détaillée des broches de positionnement, des patins, des brides et des jauges, assortie d'un plan d'action en cas d'usure ou de projections. Cette procédure doit indiquer la date à laquelle le dispositif a été conforme pour la dernière fois à l'état de référence approuvé.
Quelles preuves sont fournies avec l'échantillon ?
Demandez les résultats dimensionnels en les rattachant aux références des plans, aux rapports d'inspection des soudures, aux photographies des interfaces critiques et à toute déviation approuvée. Un échantillon sans traçabilité est difficilement transposable en production stable.
FAQ (questions fréquentes)
Pourquoi les références de montage sont-elles importantes lors du soudage de la carrosserie en blanc ?
Ils définissent un système de coordonnées reproductible pour les panneaux et les sous-ensembles. Ce système permet de contrôler les ouvertures fonctionnelles, les points de fixation, les jeux entre les panneaux et les interfaces utilisées lors de l'assemblage de la cabine.
Un bon dispositif de fixation peut-il empêcher toute déformation de soudure ?
Non. Cela limite les mouvements, mais l'apport de chaleur, l'ordre de soudage, la conception du joint, l'ajustement du panneau et le refroidissement influent toujours sur le résultat. Un dispositif de fixation stable doit être utilisé avec une séquence de soudage validée.
Quels sont les points à vérifier avant la livraison d'une carrosserie nue ?
Vérifiez les dimensions critiques par rapport aux éléments de référence, les ouvertures des portes et du pare-brise, les points de fixation, les projections de soudure, l'état des joints, les voies d'évacuation des eaux et la préparation de la surface. Consignez la méthode de mesure et la réaction à tout résultat hors tolérance.