
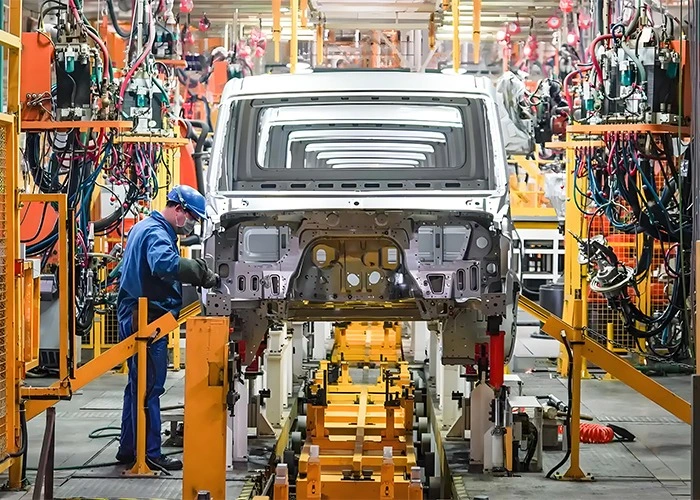
La scocca grezza di una cabina deve essere valutata prima della verniciatura. Le parti stampate, i punti di fissaggio, le saldature e le aperture devono mantenere la loro forma anche dopo essere state manipolate e assemblate. Per un acquirente che specifica un nuovo programma di cabine per i propri veicoli, la questione fondamentale non è se un fornitore disponga di linee di pressatura. Piuttosto, è necessario assicurarsi che esista un processo ripetibile con cui i progettisti del fornitore creino un componente, la relativa attrezzatura, la sequenza di saldature e la relativa documentazione di misurazione.
Punti chiave
- Definire con precisione la strategia di riferimento prima dell'approvazione degli utensili e delle attrezzature.
- Quando si misurano pannelli o assemblaggi, è fondamentale misurare sempre negli stessi punti controllati.
- La deformazione della saldatura, il ritorno elastico e la posizione del foro sono rischi correlati.
- Rilasciare la scocca grezza solo dopo l'approvazione delle misurazioni dimensionali e delle verifiche di vestibilità.
Iniziate con i punti di riferimento e le interfacce.
Il disegno della scocca contiene più informazioni rispetto alle sole dimensioni esterne di un'auto. Mostra dove si aprono le portiere, dove si inseriscono il parabrezza e i fari, dove si trovano i fori di montaggio, i punti di cerniera e le superfici che verranno sigillate o rifinite in seguito. Selezionare i riferimenti primari, secondari e terziari che possono essere raggiunti con l'attrezzatura e misurati in produzione. Molti riferimenti esistono solo come punti CAD e pertanto non sono riproducibili.
Integrare lo schema di riferimento nell'attrezzatura
ShanDong TaiRui R& D Le attività comprendono lo sviluppo dell'architettura del veicolo, la simulazione digitale, i test di durata e l'analisi CAE. Richiedete una mappa di riferimento, una strategia per i perni di posizionamento, una sequenza di serraggio e un piano di misurazione fin dalle prime fasi del programma, prima della produzione del primo prototipo di carrozzeria. Consultate anche l'analisi del processo di stampaggio e le capacità di progettazione degli stampi nella pagina dedicata alle capacità di ricerca e sviluppo, poiché questi aspetti sono fondamentali per ottenere una geometria stabile dei pannelli.
Posizionare il pezzo su elementi solidi, non su bordi sottili che non sono in grado di supportare il dispositivo di fissaggio. Verificare lo spazio libero per perni, morsetti, saldatrice, ecc. Verificare il metodo per sganciare il corpo dal dispositivo di fissaggio senza deformarlo. Sebbene il dispositivo di fissaggio sia preciso, deve essere facile da caricare. Documentare le modalità di caricamento del pezzo, inclusi l'orientamento e la sequenza dei morsetti. Scattare foto da includere nelle istruzioni di lavoro.
Separare il ritorno elastico dall'errore di assemblaggio
I componenti stampati da lamiera possono subire spostamenti dopo essere stati rimossi dallo stampo. Anche gli assemblaggi saldati si deformano a causa della contrazione termica. Misurare un pezzo stampato prima di saldarlo in un assieme per determinarne le dimensioni. Successivamente, dopo l'assemblaggio, misurare nuovamente la stessa caratteristica sul pezzo per verificare se si sono verificate variazioni dimensionali a seguito dell'assemblaggio. Tali variazioni dimensionali possono essere utilizzate per stabilire se il problema risiede nel materiale o nello stampo, oppure nell'attrezzatura o persino nella sequenza di saldatura. Evitare di modificare permanentemente una dimensione su un disegno per compensare un errore ripetibile in un assieme. Individuare e correggere prima la causa dell'errore.
Controllo della qualità della stampatura alla fonte
I fattori chiave per la precisione della scocca sono le condizioni del grezzo, le condizioni dello stampo, il comportamento del materiale e le impostazioni del processo. Le informazioni fornite in merito alle grandi operazioni di stampaggio di ShanDong TaiRui devono essere tradotte in prove concrete per l'acquirente. Ciò significa che quest'ultimo deve identificare la pressa e lo stampo specifici utilizzati per un determinato componente e i punti di controllo specifici durante il processo di ispezione. Deve inoltre scoprire come viene approvata la sostituzione di uno stampo.
Controlla le caratteristiche critiche, non tutte le superfici sono uguali
Identificare sul piano di controllo le caratteristiche critiche per il montaggio e quelle critiche per il funzionamento. Le aperture delle portiere, le flange del parabrezza, i fissaggi dei fari, i rinforzi delle cerniere e le interfacce con le sospensioni e/o il telaio sono più importanti della maggior parte delle altre caratteristiche estetiche. Descrivere lo strumento di misura, i punti di riferimento, la frequenza e le azioni da intraprendere. Un rapporto privo di questi campi è di scarsa utilità.
Sul pagina sulle capacità produttive Abbiamo definito la stampatura della lamiera come processo fondamentale e fornito una panoramica della progettazione, lavorazione, manutenzione e modifica degli stampi. Richiedete la cronologia delle revisioni per qualsiasi modifica apportata a uno stampo e tenete presente che anche una piccola rifilatura del cordone di imbutitura può causare una variazione nella posizione della flangia. Dopo qualsiasi intervento sugli utensili sono necessarie ispezioni di primo lotto.
Osservare fori e flange durante la movimentazione
I piccoli fori, come quelli utilizzati per cerniere, chiusure, illuminazione e fermacavi, possono cambiare forma e spostarsi quando i pannelli vengono impilati o serrati insieme o spostati da una postazione di lavoro all'altra. Le flange sottili devono essere protette da un supporto adeguato. Un foro realizzato in un componente non deve essere utilizzato come punto di sollevamento, a meno che non sia specificato nelle istruzioni di lavoro. Per le interfacce che influiscono sull'accoppiamento a valle, è necessario includere un calibro passa/non passa o una misurazione a coordinate.
Progettare la sequenza di saldatura tenendo conto della distorsione
Sì, la saldatura unisce le parti, ma genera anche calore. Pertanto, la carrozzeria deve essere assemblata in modo che il ritiro non si accumuli su un lato della saldatura. La posizione dei punti di saldatura, l'accesso alla torcia, la saldatura dei prigionieri e il tempo di raffreddamento devono essere tutti definiti nel processo di formatura della carrozzeria. E se, durante la saldatura, la carrozzeria viene manipolata con forza, ciò deve essere registrato. Altrimenti, il turno successivo avrà lavorato con un metodo diverso, producendo quindi delle variazioni.
Verifica l'accesso al dispositivo e al robot
Le officine di saldatura di ShanDong TaiRui includono linee di saldatura a sospensione, macchine per la saldatura di prigionieri, robot di saldatura, ecc. L'automazione è utile solo se il percorso programmato e le condizioni reali delle attrezzature di saldatura coincidono. Pertanto, è necessario verificare l'avvicinamento degli elettrodi, la distanza libera dei cavi, l'usura dei morsetti e l'accessibilità delle saldature nascoste. Un robot di saldatura è in grado di eseguire un percorso con precisione. Un posizionatore usurato, tuttavia, sposterà il pannello a ogni ciclo.
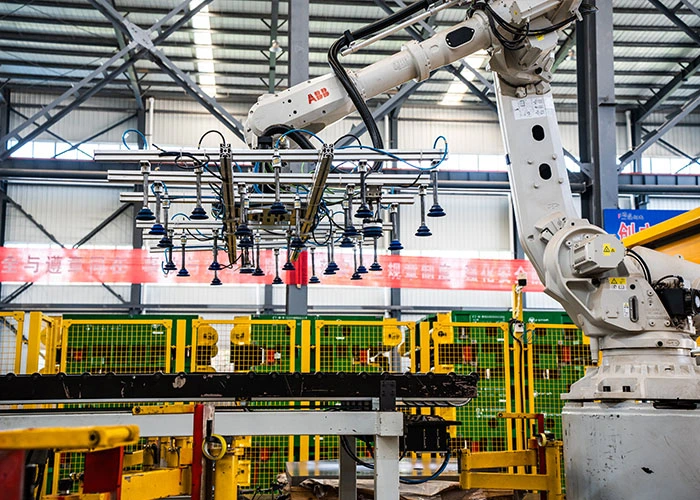
Utilizzare un controllo a più livelli: ispezione visiva della saldatura, misurazione dei punti critici e verifica dell'accoppiamento con le parti corrispondenti. pagina di garanzia della qualità Possono essere abbinati alla documentazione specifica del progetto, ma i criteri di accettazione dovrebbero essere indicati nelle specifiche di acquisto anziché essere dedotti da una dichiarazione aziendale generica.
Ispezionare le aree interessate dal calore e sigillare le linee
Esaminare gli schizzi di saldatura, le bruciature e qualsiasi segno di fusione incompleta. Verificare inoltre la presenza di eventuali distorsioni attorno ai fori, ecc. Le linee di tenuta devono rimanere intatte e facilmente accessibili dopo il completamento del processo di rivestimento. Una flangia ruvida può danneggiare una tenuta o addirittura creare un bordo sottile dopo il rivestimento. Il fornitore deve proteggere la flangia e fornire indicazioni sulla riparazione di eventuali difetti di saldatura o bordi danneggiati che sono stati rifiutati.
Rilasciare il cadavere con le prove
La qualità dimensionale è una catena di documentazione. Sono richiesti un rapporto del primo articolo, l'approvazione del dispositivo di fissaggio, la documentazione comprovante la capacità di funzionamento delle caratteristiche critiche, l'ispezione delle saldature e un controllo finale dell'accoppiamento. La frequenza dei campionamenti deve riflettere il rischio e il volume di produzione. Se una caratteristica presenta una deviazione, il piano di intervento deve bloccare il rilascio, identificare i componenti sospetti e indicare chi approva la loro gestione.
Utilizzare una prova di vestibilità pratica
Verificare l'aderenza di porte, vetri o spessori di apertura, alloggiamenti delle lampade, guarnizioni e staffe di montaggio alla carrozzeria approvata. Controllare gli spazi vuoti e la planarità nei punti specificati. La carrozzeria potrebbe superare un rapporto di coordinate ma non risultare conforme durante l'assemblaggio pratico, poiché la parte di accoppiamento fa riferimento a una superficie diversa. Conservare la dima di montaggio con il piano di misurazione e registrare le condizioni di assemblaggio.
Proteggere la forma prima di verniciare
Il fatto che un pezzo risulti conforme alle misure nella stazione di saldatura non significa che i supporti di trasporto, i puntelli temporanei o persino le regole per l'impilamento del pezzo durante il trasporto non ne alterino nuovamente le dimensioni una volta giunto all'area di verniciatura. Definire i punti di appoggio e l'altezza massima di impilamento e rimisurare il pezzo dopo ogni spostamento. Se deve essere immagazzinato per un lungo periodo prima di essere rilasciato dall'area di verniciatura, eseguire un breve controllo dimensionale prima del rilascio del rivestimento.
Per un programma che necessita di un partner di produzione completo, il pagina principale dell'attività spiega la copertura aziendale di veicoli, veicoli speciali, carrozzeria e lavori personalizzati. Invia i dati della carrozzeria, lo schema di riferimento, il volume di produzione e i requisiti di ispezione tramite Pagina dei contatti di ShanDong TaiRui In questo modo il preventivo può includere sia gli strumenti che i registri di qualità.
Lista di controllo per l'acquirente
- Sono forniti i riferimenti sia per l'attrezzatura che per lo strumento di ispezione?
- Il ritorno elastico e la deformazione della saldatura vengono misurati separatamente?
- Le modifiche agli utensili comportano una nuova ispezione iniziale?
- I fori, le flange e le aperture critiche vengono controllati con un metodo definito?
- Il piano di saldatura è completo e include dettagli su sequenza, accesso e reazione?
- La carrozzeria finale viene sottoposta a un test di montaggio dopo il trasporto in reparto verniciatura?
Domande frequenti
D1: Qual è il controllo dimensionale più importante su una carrozzeria grezza? R: Le interfacce che definiscono l'assemblaggio di parti come aperture delle porte, cerniere, montaggio di vetri e luci, ecc. Verificare queste rispetto a riferimenti fissi utilizzando un metodo ripetibile.
D2: Come può un acquirente distinguere le variazioni di stampaggio da quelle di saldatura? R: Misurare le caratteristiche critiche stampate prima della saldatura e di nuovo dopo l'assemblaggio. Il modello di variazione mostra se il problema ha origine nella formatura, nel posizionamento o nell'apporto termico.
D3: La saldatura robotizzata garantisce la precisione del corpo? R: No. L'usura del posizionatore, le condizioni del morsetto, le variazioni del pezzo e la sequenza di riscaldamento possono influire sulla precisione del corpo. Come per qualsiasi processo di saldatura, sono necessari controlli di fissaggio e di accoppiamento.