
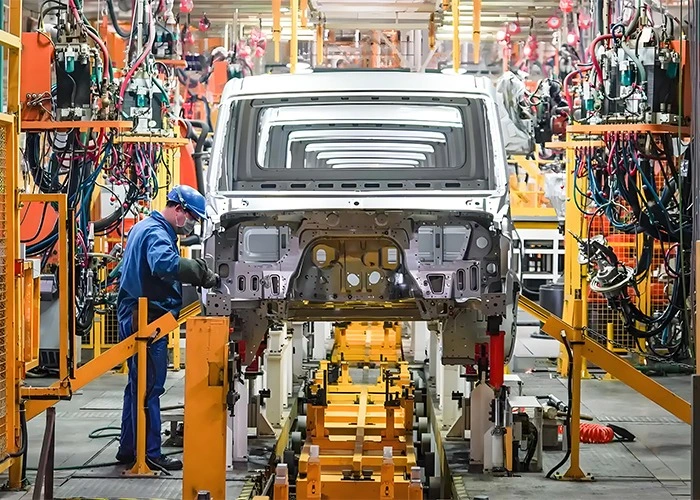
Перед покраской кузов кабины необходимо оценить его состояние. Штампованные детали, элементы крепления, сварные швы и элементы отверстий должны сохранять свою форму после обработки и сборки. Для покупателя, заказывающего новую программу кабин для своих автомобилей, ключевым вопросом является не наличие у поставщика линий штамповки. Скорее, ему необходимо убедиться в наличии повторяемого процесса, с помощью которого конструкторы поставщика создают деталь, соответствующее приспособление, последовательность сварных швов и соответствующую запись измерений.
Основные выводы
- Перед утверждением инструмента и приспособлений необходимо установить стратегию фиксации базовых параметров.
- При измерении панелей или узлов всегда проводите измерения в одних и тех же контролируемых точках.
- Деформация сварного шва, пружинение и положение отверстия — взаимосвязанные риски.
- Выпускать кузов в готовом виде следует только после утверждения размеров и проверки посадки.
Начните с базовых данных и интерфейсов.
Чертеж кузова содержит больше информации, чем просто внешние габариты автомобиля. Он показывает, где открываются двери, где устанавливаются лобовое стекло и фары, где расположены монтажные отверстия, точки крепления петель, а также поверхности, которые будут герметизированы или обработаны позже. Выберите основные, второстепенные и третичные базовые точки, до которых можно добраться с помощью приспособления и измерить в процессе производства. Многие базовые точки существуют только в виде точек САПР и, следовательно, не подлежат изготовлению.
Встройте схему опорных точек в конструкцию светильника.
Шаньдун Тайруи R& Д Деятельность включает разработку архитектуры автомобиля, цифровое моделирование, испытания на долговечность и CAE-анализ. Перед изготовлением первого опытного образца кузова запросите карту базовых элементов, стратегию установки установочных штифтов, последовательность зажимов и план измерений на начальном этапе программы. Также обратитесь к анализу процесса штамповки и возможностям проектирования пресс-форм на странице возможностей НИОКР, поскольку это имеет ключевое значение для достижения стабильной геометрии панелей.
Фиксируйте деталь на прочных элементах, а не на тонких кромках, которые не могут поддерживать зажим. Проверьте зазор между штифтами, зажимами, сварочным пистолетом и т. д. Убедитесь в возможности извлечения детали из зажима без ее деформации. Хотя зажим точный, его необходимо легко загружать. Запишите способ загрузки детали, включая ориентацию и последовательность зажимов. Сделайте фотографии для включения в рабочую инструкцию.
Отделение упругого восстановления от ошибки сборки
Детали, изготовленные методом штамповки из листового металла, могут смещаться после извлечения из штампа. Сварные узлы также будут смещаться при сжатии под воздействием тепла. Измерьте штампованную деталь до ее сварки в узел, чтобы определить ее размеры. Затем, после сборки, измерьте тот же элемент на детали, чтобы определить, произошло ли изменение размеров в результате сборки. Такое изменение размеров может помочь установить, связана ли проблема с материалом или штампом, или с приспособлением, или даже с последовательностью сварки. Избегайте необратимого изменения размеров на чертеже для компенсации повторяющейся ошибки в сборке. Сначала найдите и устраните причину ошибки.
Контроль качества штамповки на этапе производства.
Ключевыми факторами, определяющими точность изготовления кузова, являются состояние заготовки, состояние штампа, свойства материала и настройки процесса. Информация, предоставленная компанией ShanDong TaiRui о крупномасштабной штамповке, должна быть подтверждена покупателю. Это означает, что он должен указать конкретный пресс и штамп, использованные для изготовления детали, а также конкретные контрольные точки в процессе проверки. Он также должен выяснить, как утверждается замена штампа.
Проверяйте ключевые характеристики, не все поверхности одинаково важны.
В плане контроля определите критически важные для установки и функциональные элементы. Вырезы в дверях, фланцы ветрового стекла, крепления фар, усиления петель и соединения с подвеской и/или шасси имеют большее значение, чем большинство других косметических элементов. Опишите измерительный прибор, контрольные точки, частоту измерений и необходимые действия. Отчет без этих полей малополезен.
На страница производственных возможностей Мы определили штамповку листового металла как основной процесс и представили обзор конструкции пресс-формы, обработки, обслуживания и изменений. Запросите историю изменений для любых модификаций штампа и имейте в виду, что даже небольшая обрезка кромки может привести к изменению положения фланца. После любых работ с оснасткой необходимы последующие первичные проверки.
Осмотрите отверстия и фланцы во время работы.
Небольшие отверстия, такие как отверстия для петель, защелок, осветительных приборов и кабельных зажимов, могут изменять свою форму и смещаться при штабелировании или скреплении панелей, а также при перемещении с одного рабочего места на другое. Тонкие фланцы следует защищать соответствующей опорой. Отверстие, выполненное в детали, не следует использовать в качестве точки подъема, если это не указано в рабочей инструкции. Для соединений, влияющих на последующую посадку, следует предусмотреть калибровочный шаблон или координатную разметку.
Разрабатывайте последовательность сварки с учетом возможных деформаций.
Да, сварка соединяет детали, но она также добавляет тепло. Поэтому корпус должен быть расположен таким образом, чтобы усадка не накапливалась с одной стороны сварного шва. Места прихватки, доступ сварочного пистолета, сварка шпилек и время охлаждения — все это необходимо определить в процессе формирования корпуса. И если в процессе сварки корпус подвергается силовым воздействиям, это должно быть зафиксировано. В противном случае следующая смена будет работать по другому методу, что приведет к отклонениям.
Проверьте доступ к приспособлению и роботу.
Сварочные цеха компании ShanDong TaiRui включают в себя линии подвесной сварки, аппараты для контактной сварки, сварочные роботы и т.д. Автоматизация полезна только в том случае, если запрограммированный путь и фактические условия сварочного оборудования идентичны. Поэтому необходимо проверять приближение электродов, расстояние между кабелями, износ зажимов и доступность скрытых сварных швов. Сварочный робот способен точно выполнить заданный путь. Однако изношенный локатор будет перемещать панель каждый цикл.
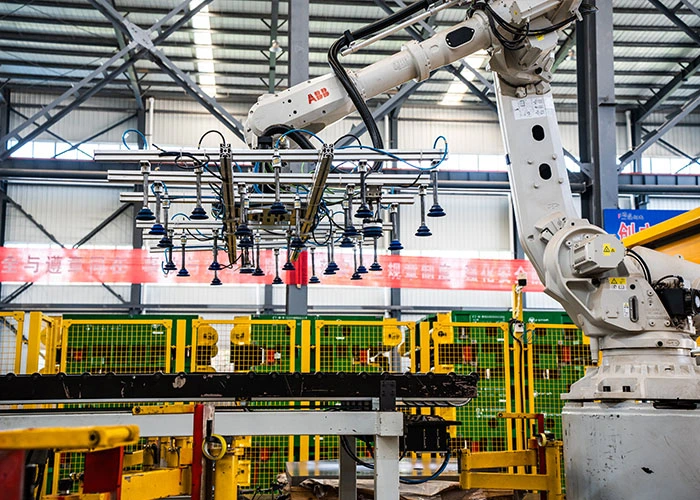
Используйте многоуровневый контроль: визуальный осмотр сварного шва, измерение критических точек и проверку соответствия сопрягаемым деталям. страница обеспечения качества Его можно сопоставить с документацией по конкретному проекту, но критерии приемки следует прописать в техническом задании на закупку, а не выводить из общего заявления компании.
Осмотрите участки, подвергшиеся воздействию тепла, и герметизируйте швы.
Проверьте наличие брызг сварки, прожогов и любых признаков неполного сплавления. Также проверьте наличие деформаций вокруг отверстий и т.д. Швы уплотнения должны оставаться целыми и легкодоступными после завершения процесса нанесения покрытия. Шероховатый фланец может повредить уплотнение или даже создать тонкий край после нанесения покрытия. Поставщик должен защитить фланец и сообщить о способах ремонта в случае любых дефектов сварки или поврежденных кромок, которые были забракованы.
Освободите тело, предоставив доказательства.
Контроль качества размеров представляет собой цепочку записей. Необходимо предоставить отчет о первом образце, утвердить оснастку, подтвердить работоспособность критически важных элементов, провести контроль сварных швов и окончательную проверку посадки. Частота выборочных проверок должна соответствовать риску и объему производства. В случае отклонения какого-либо элемента план реагирования должен остановить выпуск, определить виновных и указать, кто утвердил дальнейшие действия.
Воспользуйтесь практичной примеркой.
Проверьте соответствие дверей, стекла или проема, корпусов ламп, уплотнителей и монтажных кронштейнов утвержденному кузову. Проверьте зазоры и ровность в указанных местах. Кузов может соответствовать координатной таблице, но не соответствовать требованиям при практической сборке, поскольку сопрягаемая деталь относится к другой поверхности. Проверьте соответствие приспособления плане замеров и зафиксируйте состояние сборки.
Защитите форму перед покраской.
Тот факт, что деталь показала нормальные размеры на сварочном участке, не означает, что транспортировочные стеллажи, временные опоры или даже правила укладки детали в пути не изменят габариты кузова к моменту его доставки в зону покраски. Определите точки опоры и максимальную высоту штабелирования, а затем повторно измерьте кузов после его перемещения. Если деталь будет храниться длительное время до снятия с покраски, проведите краткую проверку размеров перед нанесением покрытия.
Для программы, требующей полноценного партнера по производству, основная бизнес-страница Разъясняется, что компания занимается производством автомобилей, специальных автомобилей, кузовов и выполнением работ по индивидуальному заказу. Необходимо отправить данные о кузове, базовую схему, объем производства и требования к проверке. Страница контактов Шаньдун Тайжуи Таким образом, в коммерческом предложении можно одновременно рассмотреть вопросы, касающиеся оснастки и документации по качеству.
Контрольный список покупателя
- Предоставлены ли базовые точки как для крепления, так и для контрольно-измерительного оборудования?
- Измеряются ли упругое восстановление и деформация сварного шва отдельно?
- Приводят ли изменения в оснастке к проведению новой первичной проверки?
- Проверяются ли критически важные отверстия, фланцы и проемы с помощью определенной методики?
- Содержит ли план сварки полную информацию о последовательности сварки, доступе и взаимодействии материалов?
- Проводится ли окончательная проверка соответствия размеров кузова после транспортировки на покраску?
Часто задаваемые вопросы
В1: Какая проверка размеров кузова кабины в сборе является наиболее важной? О: Соединения, определяющие сборку деталей, такие как дверные проемы, петли, крепления стекол и ламп и т. д. Проверяйте их по фиксированным базовым точкам, используя метод, который можно повторять.
В2: Как покупатель может отличить отклонения при штамповке от отклонений при сварке? О: Измерьте критически важные штампованные элементы до сварки и снова после сборки. Характер изменений покажет, возникла ли проблема на этапе формовки, позиционирования или термической обработки.
В3: Гарантирует ли роботизированная сварка точность изготовления кузова? О: Нет. Износ фиксатора, состояние зажима, вариативность деталей и последовательность нагрева могут влиять на точность изготовления кузова. Как и при любом сварочном процессе, необходимы проверки приспособлений и подгонки.