
Os pontos de referência determinam a posição de cada painel estampado antes da soldagem, afetando diretamente as aberturas das portas, as interfaces do para-brisa, os vãos entre os painéis e a repetibilidade da carroceria da cabine em estado bruto. Um dispositivo de fixação adequado não se limita a manter a chapa metálica no lugar. Ele cria um sistema de referência estável, controla a sequência de junção e fornece uma base de referência significativa para a inspeção dimensional.
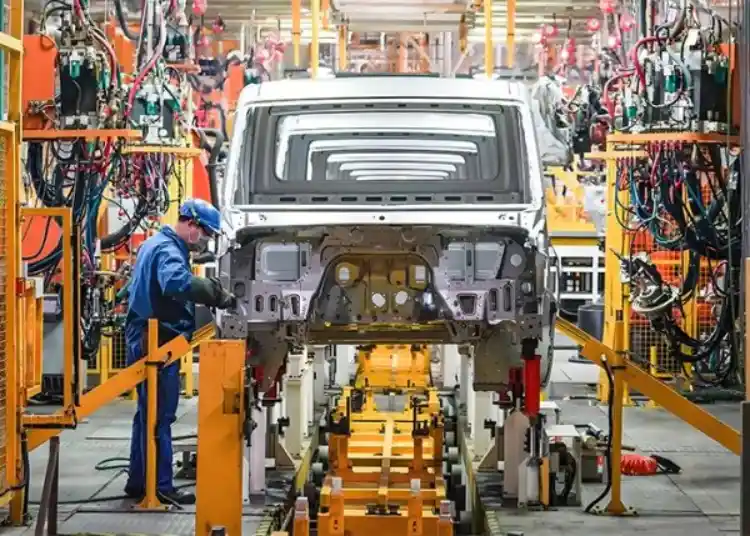
Que controles de fixação Datum em uma carroceria de cabine na cor branca!
Um ponto de referência de fixação é uma referência de localização definida, usada para posicionar um painel, subconjunto ou seção da carroceria. Na soldagem de cabines, a rede de pontos de referência transforma várias peças estampadas flexíveis em uma única estrutura controlada. A questão importante não é se o painel toca um ponto de referência; é se os pontos de referência reproduzem o sistema de coordenadas do projeto de uma unidade para a seguinte.
Da posição do painel à interface de montagem
Um painel lateral pode parecer correto isoladamente e ainda assim causar problemas na montagem final. Alguns milímetros de movimento na coluna da dobradiça podem alterar a abertura da porta, enquanto um pequeno deslocamento na longarina do teto pode afetar a flange do para-brisa e a compressão da vedação. É por isso que uma inspeção da carroceria em branco deve conectar as referências de fixação às interfaces funcionais, em vez de registrar apenas medições isoladas.
Três funções de dados
Um esquema de posicionamento prático separa três funções: o suporte primário controla o plano principal, os pontos de fixação secundários controlam o movimento nesse plano e os pontos de fixação terciários restringem o grau de liberdade restante. Essa disposição evita a restrição excessiva, que pode forçar um painel a uma posição fixa e liberar a tensão acumulada quando as fixações são abertas.
Como a sequência de soldagem protege a precisão dimensional
A soldagem altera a temperatura local e cria contração à medida que a junta esfria. O dispositivo de fixação pode limitar o movimento, mas não pode anular uma sequência desequilibrada. A qualidade dimensional resulta da correspondência entre a rigidez do dispositivo de localização, a posição da braçadeira, a ordem de soldagem e a entrada de calor na estrutura que está sendo unida.
Soldas de fixação estabelecem a estrutura.
Primeiramente, as soldas de fixação devem estabilizar os principais pontos de referência e zonas de interface. Se as juntas longas forem concluídas antes da verificação da abertura da porta, da abertura do para-brisa e dos pontos de fixação, correções posteriores se tornarão dispendiosas. Um ponto de partida melhor é a estrutura estável soldada por pontos: verifique as aberturas críticas e, em seguida, continue com a sequência de união planejada.
O equilíbrio térmico importa mais do que a quantidade de soldas.
Mais soldas não significam automaticamente uma cabine mais reta. Concentrar o calor em um lado de uma longarina ou coluna do teto pode puxar a estrutura em direção à junta de resfriamento. Alternar os lados, encurtar os trechos de solda ininterruptos e permitir que o dispositivo de fixação apoie o painel próximo à junta reduzem a probabilidade de distorção progressiva. A sequência exata deve ser validada considerando a geometria da peça e o processo de soldagem.
Um Plano Prático de Inspeção para a Qualidade da Soldagem de Cabines
A inspeção deve seguir as mesmas referências utilizadas na soldagem. Quando uma medição é feita sem considerar a referência de fixação, é difícil determinar se a falha começou em um painel estampado, um localizador, uma braçadeira ou distorção térmica. As verificações a seguir criam uma transição rastreável da carroceria em branco para a montagem da cabine.
| Fase de inspeção | O que verificar | Por que isso importa | Decisão de libertação |
| Antes da soldagem | Assentamento do painel, contato do localizador, alcance da braçadeira | Detecta folgas ou encaixes forçados antes da aplicação de calor. | Redefina ou corrija a condição de localização. |
| Após a soldagem por pontos | Aberturas de portas e vidros, pontos de montagem | Confirma que a estrutura esquelética não se moveu. | Continue somente quando as interfaces críticas estiverem estáveis. |
| Após a soldagem completa | Dimensões de referência para elemento e distorção visível | Separa a movimentação térmica da variação de estampagem. | Reparar, retrabalhar ou aceitar de acordo com o desenho. |
| Antes de revestir | Costuras, respingos, drenagem e áreas de vedação | Impede que a preparação da superfície oculte defeitos. | Liberar somente após limpeza e verificação de segurança. |
Use recursos funcionais como pontos de verificação.
Os pontos de verificação mais importantes são as características que outra peça deve atender: localização das dobradiças, reforço da trava, flange do para-brisa, fixações do assento ou do painel e pontos de fixação do chassi. Uma carroceria pode atender a uma medida geral do contorno externo e ainda assim apresentar falhas em uma dessas interfaces. Marcar o método de medição, o instrumento de medição, a referência e o momento da inspeção torna o resultado repetível.
Não mascare um problema de fixação com força manual.
Um erro comum na linha de produção é prender um painel com grampos até que a folga desapareça. Isso pode produzir uma solda visualmente aceitável, mas acumula tensão no painel. Quando a montagem é removida, a folga retorna ou aparece em uma junta vizinha. Verifique primeiro o desgaste do localizador, o alinhamento dos grampos e o encaixe do painel; a força manual não deve substituir uma condição de referência corrigida.
Onde uma abordagem baseada em calendário de jogos tem limitações
Dispositivos de fixação melhoram a repetibilidade, mas não corrigem painéis defeituosos nem compensam um processo de junção inadequado. Uma estratégia de posicionamento também tem uma vida útil. O desgaste em um pino, almofada ou grampo pode deslocar gradualmente o sistema de coordenadas sem causar uma falha óbvia na linha.
Dois detalhes de campo merecem atenção. Primeiro, um localizador que esteja limpo no início do turno pode acumular respingos de solda posteriormente, levantando um painel em uma quantidade pequena, porém significativa. Segundo, um painel pode ter as dimensões corretas, mas o ângulo da flange estar incorreto, causando compressão da vedação ou problemas de encaixe com peças adjacentes. Registros de limpeza e verificações do ângulo da flange devem fazer parte do plano de controle.
Para um projeto que necessita de componentes de carroceria integrados e montagem posterior, ShanDong TaiRui A empresa combina a produção de componentes de carroceria com recursos de estampagem, soldagem automatizada, montagem de lâmpadas, processamento de moldes e testes. capacidades de fabricação São relevantes quando a mesma lógica de qualidade deve ser aplicada desde painéis moldados até uma estrutura soldada repetível.
Antes de aprovar uma estrutura de cabine finalizada, confirme com o fabricante o esquema de referência, as tolerâncias críticas de interface, a sequência de soldagem, a preparação da superfície e os registros de inspeção. Garantia de qualidade ShanDong TaiRui Inclui as certificações IATF 16949, ISO 45001 e ISO 14001 em sua estrutura documentada de qualidade e gestão.
A mesma lógica dimensional se aplica além da célula de soldagem: um guia recente sobre carroceria de cabine em fabricação branca Integra a formação de painéis, a localização de dispositivos de fixação, a soldagem e a inspeção em uma única cadeia de qualidade.
Três questões a serem resolvidas antes da aprovação do fornecedor
Quais características representam os verdadeiros parâmetros da carroceria em branco?
Solicite as coordenadas utilizadas para localizar o piso, os pilares, o teto, as aberturas e os pontos de fixação. Se a resposta listar apenas as dimensões externas dos painéis, o plano de controle está incompleto.
Como é detectada a deriva de fixação?
Procure por uma verificação definida de pinos de localização, almofadas, grampos e medidores, com um plano de ação para desgaste ou respingos. A verificação deve identificar quando o dispositivo de fixação correspondeu pela última vez à condição de referência aprovada.
Que tipo de evidência é fornecida juntamente com a amostra?
Solicite resultados dimensionais vinculados aos datums do desenho, registros de inspeção de solda, fotografias de interfaces críticas e quaisquer desvios aprovados. Uma amostra sem evidências rastreáveis é difícil de ser escalada para produção estável.
FAQ
Por que os pontos de referência de fixação são importantes na soldagem da carroceria da cabine?
Eles estabelecem um sistema de coordenadas repetível para painéis e subconjuntos. Esse sistema ajuda a controlar aberturas funcionais, pontos de montagem, folgas entre painéis e as interfaces utilizadas durante a montagem da cabine.
Uma boa fixação pode evitar todas as distorções de soldagem?
Não. Isso limita o movimento, mas a entrada de calor, a ordem de soldagem, o projeto da junta, o encaixe do painel e o resfriamento ainda influenciam o resultado. Um dispositivo de fixação estável deve funcionar com uma sequência de soldagem validada.
O que deve ser verificado antes da liberação da carroceria de um táxi?
Verifique as dimensões críticas de referência em relação às características, as aberturas das portas e para-brisas, os pontos de fixação, os respingos de solda, a condição das juntas, os caminhos de drenagem e a preparação da superfície. Registre o método de medição e a reação a qualquer resultado fora da tolerância.