
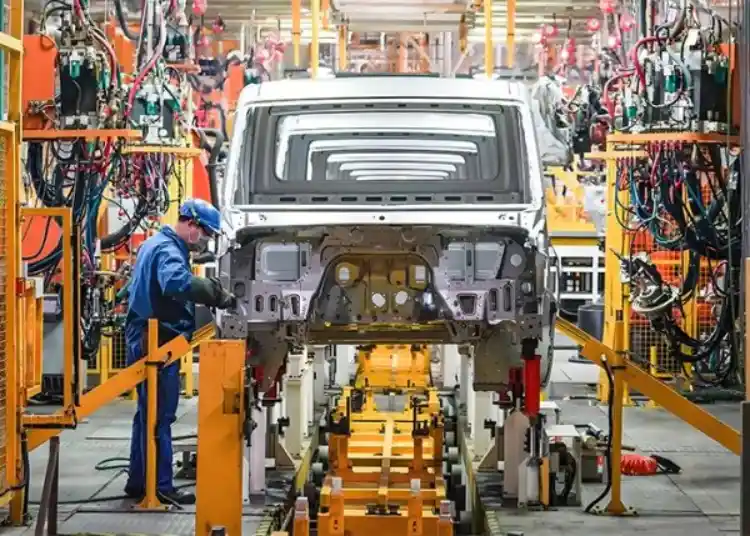
I riferimenti delle dime determinano la posizione di ciascun pannello stampato prima della saldatura, influenzando quindi direttamente le aperture delle porte, le interfacce del parabrezza, gli spazi tra i pannelli e la ripetibilità della carrozzeria grezza della cabina. Una dima affidabile non si limita a tenere in posizione la lamiera, ma crea un sistema di riferimento stabile, controlla la sequenza di giunzione e fornisce una base di riferimento significativa per l'ispezione dimensionale.
Che tipo di comandi di riferimento fissi in una carrozzeria di cabina bianca
Un punto di riferimento di fissaggio è un riferimento di posizionamento definito utilizzato per posizionare un pannello, un sottoinsieme o una sezione della carrozzeria. Nella saldatura delle cabine, la rete di punti di riferimento trasforma diverse parti stampate flessibili in un'unica struttura controllata. La questione importante non è se il pannello tocca un punto di riferimento, ma se i punti di riferimento riproducono il sistema di coordinate di progetto da un'unità all'altra.
Dalla posizione del pannello all'interfaccia di assemblaggio
Un pannello laterale può sembrare corretto di per sé, ma causare comunque problemi durante l'assemblaggio finale. Pochi millimetri di spostamento in corrispondenza del montante della cerniera possono modificare l'apertura della portiera, mentre un piccolo spostamento in corrispondenza del longherone del tetto può influire sulla flangia del parabrezza e sulla compressione della guarnizione. Per questo motivo, un'ispezione della scocca grezza dovrebbe collegare i riferimenti di fissaggio alle interfacce funzionali, anziché limitarsi a registrare misurazioni isolate.
Tre funzioni di riferimento
Uno schema di posizionamento pratico suddivide le funzioni in tre aree: il supporto primario controlla il piano principale, i supporti secondari controllano il movimento lungo tale piano e i supporti terziari vincolano il restante grado di libertà. Questa disposizione impedisce un vincolo eccessivo, che potrebbe forzare un pannello in posizione e rilasciare le tensioni accumulate all'apertura dei morsetti.
Come la sequenza di saldatura protegge la precisione dimensionale
La saldatura modifica la temperatura locale e crea contrazione durante il raffreddamento del giunto. Il dispositivo di fissaggio può limitare il movimento, ma non può annullare una sequenza non bilanciata. La qualità dimensionale deriva dall'abbinamento della rigidità del dispositivo di posizionamento, della posizione del morsetto, dell'ordine di saldatura e dell'apporto termico alla struttura da unire.
Le saldature a punti costituiscono lo scheletro
Le saldature a punti dovrebbero innanzitutto stabilizzare i punti di riferimento chiave e le zone di interfaccia. Se si completano giunzioni lunghe prima di aver verificato l'apertura della portiera, l'apertura del parabrezza e i punti di fissaggio, le successive correzioni risulteranno costose. Un punto di partenza migliore è la struttura stabile saldata a punti: verificare le aperture critiche, quindi procedere con la sequenza di giunzione pianificata.
Il bilanciamento termico è più importante del numero di saldature.
Un maggior numero di saldature non significa automaticamente una cabina più dritta. Concentrare il calore su un lato di un longherone o di un montante del tetto può tirare la struttura verso il giunto di raffreddamento. Alternare i lati, accorciare le saldature continue e consentire alla dima di sostenere il pannello vicino al giunto riduce la possibilità di deformazione progressiva. La sequenza esatta deve essere verificata in base alla geometria del pezzo e al processo di saldatura.
Un piano pratico di ispezione per la qualità della saldatura della cabina
L'ispezione deve seguire gli stessi riferimenti utilizzati nella saldatura. Quando una misurazione è scollegata dal punto di riferimento del dispositivo di fissaggio, è difficile stabilire se il guasto sia iniziato con un pannello stampato, un elemento di posizionamento, un morsetto o una deformazione termica. I seguenti controlli creano una tracciabilità completa dal corpo macchina all'assemblaggio della cabina.
| Fase di ispezione | Cosa controllare | Perché è importante | Decisione di rilascio |
| Prima della saldatura | Seduta del pannello, contatto di localizzazione, portata del morsetto | Individua spazi vuoti o accoppiamenti forzati prima dell'aggiunta di calore | Reimposta o correggi le condizioni di localizzazione |
| Dopo la saldatura a punti | Aperture di porte e vetri, punti di fissaggio | Conferma che lo scheletro strutturale non si è mosso | Proseguire solo quando le interfacce critiche sono stabili |
| Dopo la saldatura completa | Dimensioni di riferimento e distorsione visibile | Separa il movimento termico dalla variazione di stampaggio. | Riparare, rielaborare o accettare contro il disegno |
| Prima del rivestimento | Giunture, spruzzi, drenaggio e aree di sigillatura | Impedisce che la preparazione della superficie nasconda i difetti | Rilascio solo dopo le verifiche di pulizia e protezione. |
Utilizzare le funzionalità come punti di controllo
I punti di controllo più importanti sono le caratteristiche che un altro componente deve soddisfare: la posizione delle cerniere, il rinforzo del fermo, la flangia del parabrezza, gli attacchi del sedile o del cruscotto e i punti di fissaggio al telaio. Una carrozzeria può soddisfare una misura generale del contorno esterno e comunque non essere conforme a una di queste interfacce. Indicare il metodo di misurazione, il calibro, il riferimento e la tempistica dell'ispezione rende il risultato ripetibile.
Non nascondere un problema di un dispositivo con la forza manuale
Un errore comune in officina è quello di serrare un pannello fino a quando lo spazio tra i componenti non scompare. Questo può produrre una saldatura visivamente accettabile, ma al contempo accumula tensioni nel pannello. Quando il gruppo viene rimosso, lo spazio ricompare o si manifesta in una giunzione adiacente. Verificare innanzitutto l'usura dei distanziatori, l'allineamento dei morsetti e il corretto posizionamento del pannello; la forza manuale non deve sostituire una condizione di riferimento corretta.
Dove un approccio basato su dispositivi fissi presenta dei limiti
Le attrezzature migliorano la ripetibilità, ma non riparano i pannelli difettosi in ingresso né compensano un processo di giunzione inadeguato. Anche una strategia di posizionamento ha una durata limitata. L'usura di un perno, di un cuscinetto o di un morsetto può spostare gradualmente il sistema di coordinate senza causare un guasto evidente sulla linea.
Due dettagli sul campo meritano attenzione. In primo luogo, un localizzatore pulito all'inizio del turno potrebbe in seguito accumulare schizzi di saldatura, sollevando un pannello di una quantità minima ma significativa. In secondo luogo, un pannello può essere dimensionalmente corretto ma avere un angolo della flangia errato, causando compressione della guarnizione o problemi di accoppiamento con le parti adiacenti. La registrazione delle operazioni di pulizia e i controlli dell'angolo della flangia devono essere inclusi nel piano di controllo.
Per un progetto che necessita di componenti del corpo integrati e di un assemblaggio a valle, ShanDong TaiRui combina la produzione di componenti della carrozzeria con stampaggio, saldatura automatizzata, assemblaggio di lampade, lavorazione di stampi e risorse di collaudo. capacità produttive sono rilevanti quando la stessa logica di qualità deve essere applicata dai pannelli preformati a una struttura saldata ripetibile.
Prima di approvare la struttura finale della cabina, confermare con il produttore lo schema di riferimento, le tolleranze delle interfacce critiche, la sequenza di saldatura, la preparazione delle superfici e i registri di ispezione. Garanzia di qualità ShanDong TaiRui Include le certificazioni IATF 16949, ISO 45001 e ISO 14001 all'interno del suo quadro documentato di gestione della qualità.
La stessa logica dimensionale si applica oltre la cella di saldatura: una recente guida su Produzione della carrozzeria della cabina Integrare la formatura dei pannelli, il posizionamento delle attrezzature, la saldatura e l'ispezione in un'unica catena di qualità.
Tre questioni da risolvere prima dell'approvazione del fornitore
Quali caratteristiche rappresentano il vero corpo nei riferimenti bianchi?
Richiedete le coordinate utilizzate per localizzare il pavimento, i pilastri, il tetto, le aperture e i punti di fissaggio. Se la risposta elenca solo le dimensioni esterne dei pannelli, il piano di controllo è incompleto.
Come viene rilevato lo spostamento del dispositivo di fissaggio?
È necessario prevedere un controllo dettagliato di perni di posizionamento, cuscinetti, morsetti e calibri, con un piano di intervento in caso di usura o schizzi. Il controllo deve identificare l'ultima volta in cui l'apparecchiatura ha soddisfatto le condizioni di riferimento approvate.
Quali prove vengono fornite insieme al campione?
Richiedere risultati dimensionali correlati ai riferimenti del disegno, verbali di ispezione delle saldature, fotografie delle interfacce critiche ed eventuali deviazioni approvate. Un campione privo di documentazione di tracciabilità è difficile da scalare per una produzione stabile.
Domande frequenti
Perché i riferimenti dei dispositivi di fissaggio sono importanti nella saldatura di carrozzerie di cabine in legno grezzo?
Stabiliscono un sistema di coordinate ripetibile per pannelli e sottogruppi. Tale sistema aiuta a controllare le aperture funzionali, i punti di fissaggio, gli spazi tra i pannelli e le interfacce utilizzate durante l'assemblaggio della cabina.
Un buon dispositivo di fissaggio può prevenire completamente la distorsione dovuta alla saldatura?
No. Limita il movimento, ma l'apporto di calore, l'ordine di saldatura, la progettazione del giunto, l'adattamento del pannello e il raffreddamento influenzano comunque il risultato. Un dispositivo di fissaggio stabile deve funzionare con una sequenza di saldatura validata.
Cosa bisogna controllare prima che una carrozzeria grezza per cabina venga consegnata?
Verificare le dimensioni critiche di riferimento, le aperture di porte e parabrezza, i punti di fissaggio, gli schizzi di saldatura, le condizioni delle giunzioni, i percorsi di drenaggio e la preparazione della superficie. Registrare il metodo di misurazione e la reazione in caso di risultato fuori tolleranza.