
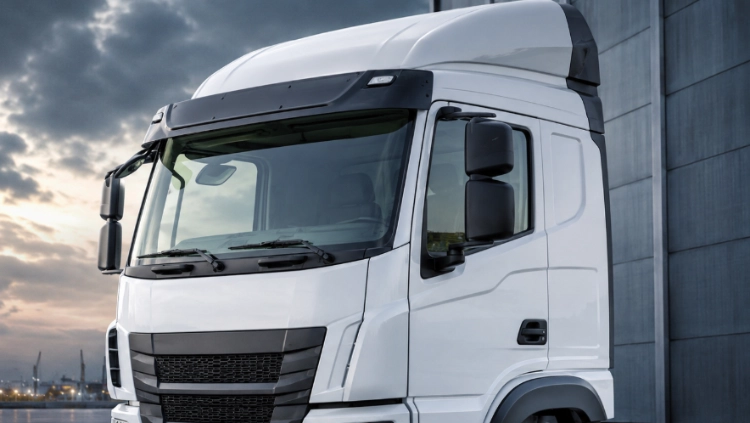
Carrozzeria della cabina in bianco La qualità inizia prima della verniciatura
La fase di produzione della scocca della cabina, ancora grezza, determina se la cabina finita potrà accogliere porte, vetri, finiture, cablaggi e interfacce con il telaio senza costose rilavorazioni. La scocca è ancora non verniciata, ma la sua geometria ne influenza già l'assemblaggio successivo. Un processo efficace combina la precisione dei pannelli stampati, un posizionamento stabile delle attrezzature, un calore di saldatura controllato e un'ispezione ripetibile. Per voi, in qualità di acquirenti o responsabili dell'ingegneria, la soluzione pratica è valutare l'intera catena dimensionale, piuttosto che l'aspetto di una singola saldatura. Chiedete come vengono posizionati i pannelli, come viene misurata la distorsione e come vengono gestite le parti non conformi prima della verniciatura.
Punti chiave
- La posizione del dispositivo di fissaggio controlla la geometria di riferimento utilizzata da ogni operazione successiva.
- La sequenza di saldatura e l'apporto termico influenzano la posizione delle flange, le aperture sul tetto e le aperture delle porte.
- L'ispezione deve combinare calibri, misurazioni coordinate, controlli delle saldature e prove di montaggio.
- La protezione dalla corrosione inizia con giunti puliti, percorsi di drenaggio, punti di accesso sigillati e superfici pronte per la verniciatura.
Che cosa deve contenere una carrozzeria bianca per taxi
La carrozzeria di una cabina, allo stato grezzo, è la struttura metallica assemblata prima della verniciatura, della vetratura, delle finiture interne e dell'equipaggiamento finale. Deve mantenere la forma necessaria per garantire lo spazio per gli occupanti, la visibilità, la tenuta stagna e i punti di fissaggio. Il meccanismo è semplice: ogni pannello contribuisce con una certa tolleranza e l'insieme finale può spostare un'apertura anche quando ogni singolo componente appare corretto. Uno spostamento di pochi millimetri di una traversa del tetto può compromettere contemporaneamente l'aderenza del parabrezza, la tenuta stagna e la planarità delle finiture.
I punti di riferimento creano ripetibilità
Il dispositivo di fissaggio deve individuare il pavimento, i pilastri, le guide del tetto e le principali superfici di montaggio a partire da punti di riferimento definiti. I morsetti devono tenere fermo il pezzo senza forzarlo nella forma desiderata. Se un dispositivo di fissaggio maschera una flangia deformata con una forza di serraggio eccessiva, l'errore si ripresenta dopo il rilascio. Registrare l'usura del dispositivo di posizionamento, le condizioni dei morsetti e la pulizia dei punti di riferimento come parte del controllo di routine. Questi controlli sono più utili di una generica affermazione che la linea è automatizzata.
La formatura del pannello definisce la tolleranza iniziale
La qualità della stampatura dipende dalle condizioni dello stampo, dal comportamento della lamiera, dalla profondità di imbutitura e dal ritorno elastico. Ispezionare la larghezza della flangia, la posizione del foro, il raggio degli angoli e l'eventuale presenza di deformazione plastica visibile prima che un pannello entri in carrozzeria. Un pannello in ingresso stabile riduce la tensione di saldatura ed evita di dover ricorrere al calore di saldatura per correggere un problema di formatura. Verificare il tipo e lo spessore del materiale per ogni programma; non dare per scontato che due lamiere visivamente simili si comportino allo stesso modo al ritorno elastico.
Come la qualità della saldatura protegge l'assemblaggio finale
La saldatura unisce il guscio, ma la sequenza di giunzione ridistribuisce anche le sollecitazioni. Le saldature a punti, le saldature MIG o altre giunzioni approvate devono seguire una sequenza che bilanci il calore e limiti il movimento. La questione della qualità non è solo se è presente una saldatura, ma se la giunzione raggiunge la resistenza richiesta mantenendo la flangia circostante in posizione.
Controllo del calore e della distorsione
Le saldature lunghe e continue possono tirare i pannelli sottili verso la fonte di calore. Alternare i lati, utilizzare posizioni sfalsate e consentire un tempo di raffreddamento definito può ridurre la deformazione accumulata. Controllare le aperture delle portiere, le aperture del parabrezza, gli archi del tetto e le superfici di montaggio del telaio dopo le fasi principali di giunzione. Se una correzione richiede una forte spinta manuale, fermarsi e individuare la causa: scarso contatto del posizionatore, ritorno elastico del pannello, saldature mancanti o una sequenza instabile.
Ispezionare le giunture oltre l'aspetto visivo.
L'ispezione visiva può individuare spruzzi, bruciature, saldature mancanti e condizioni superficiali scadenti, ma non può dimostrare ogni requisito interno. Utilizzare il metodo distruttivo o non distruttivo approvato per il tipo di giunto e associare i risultati dei campioni al lotto di produzione. L'usura del cappuccio dell'elettrodo, le variazioni di corrente e la forza di compressione non uniforme sono cause comuni sul campo di saldature a punti deboli. Un registro di processo dovrebbe indicare cosa è cambiato, chi l'ha verificato e come sono state isolate le parti interessate.
Ispezione dimensionale che gli acquirenti possono verificare
Un piano di ispezione efficace collega i punti di misurazione al rischio di assemblaggio. Lo stesso schema di riferimento dovrebbe essere utilizzato in attrezzature, calibri, misurazioni coordinate e nel rapporto di ispezione finale. In questo modo, una deviazione diventa tracciabile, anziché trasformarsi in una discussione su metodi di misurazione differenti.
| Area di ispezione | Cosa controllare | Conseguenza dell'assemblaggio |
| Aperture della porta e laterali | Diagonale, spazio, posizione della flangia, punti di cerniera e di aggancio | forza di chiusura della porta, rumore del vento, compressione della guarnizione |
| Apertura sul parabrezza e sul tetto | Profilo di apertura, posizione d'angolo, altezza della guida sul tetto | Montaggio del vetro, cordone adesivo, rischio di perdite d'acqua |
| Superficie del pavimento e superfici di montaggio | Altezza di riferimento, schema dei fori, planarità | Allineamento dell'interfaccia del telaio e delle apparecchiature |
| Giunti saldati | Presenza, condizione della pepita o della perla, schizzi, accesso | Resistenza, durata a fatica, preparazione del rivestimento |
Utilizzare un intervallo di riferimento solo se definito dal disegno o dalle specifiche del cliente. In assenza di un valore specificato, confrontare lo stesso pezzo con il campione di riferimento approvato, ripetere la misurazione dopo il rilascio del dispositivo di fissaggio e confermare la tolleranza con il produttore. Un secondo controllo dopo lo scarico è importante perché il ritorno elastico può verificarsi diversi minuti dopo la saldatura.
La protezione dalla corrosione inizia dalla scocca non verniciata
Il controllo della corrosione non riguarda solo la verniciatura. L'umidità può persistere nelle giunzioni a sovrapposizione, nelle sezioni scatolate e negli angoli con scarso drenaggio. Prima della verniciatura, rimuovere olio e residui di saldatura, mantenere liberi i canali di drenaggio e verificare che il sigillante possa raggiungere la giunzione senza trattenere acqua. La preparazione della superficie deve essere adeguata al sistema di verniciatura selezionato e al processo del cliente. Anche il sale, l'umidità e l'esposizione durante il trasporto sono fattori importanti quando le casse vengono stoccate tra la saldatura e la verniciatura.
ShanDong TaiRui combina stampaggio, saldatura automatizzata, assemblaggio di lampade, produzione di veicoli speciali, lavorazione di stampi e capacità di collaudo. Il suo sistema di qualità include le certificazioni IATF 16949, ISO 45001 e ISO 14001, mentre i veicoli speciali hanno superato la certificazione CCC. È possibile consultare il profilo aziendale. capacità produttive e garanzia qualità durante la verifica dell'ambito del processo e delle aspettative relative alla documentazione.
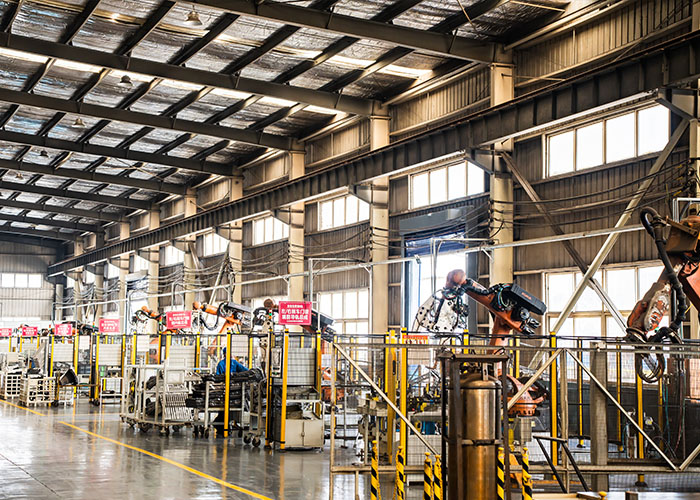
Selezione di un partner per l'assemblaggio della cabina
Richiedete un diagramma di flusso del processo, dalla scocca stampata al guscio finale. Il documento dovrebbe identificare i riferimenti, i controlli delle attrezzature, il monitoraggio delle saldature, i punti di controllo dimensionali, le regole di riparazione e la documentazione finale. Un partner competente può spiegare cosa succede quando un'apertura non è in posizione corretta, non limitarsi a promettere che il problema non si verificherà. Esaminate i report di esempio utilizzando i vostri punti critici, quindi ispezionate un primo guscio fisico con l'interfaccia vetro, porta, guarnizione o telaio che è più importante per il vostro programma.
ShanDong TaiRui è stata fondata nel 2003 e opera nei settori dei componenti della carrozzeria, dei fari e dei veicoli speciali. Il gruppo conta quattro centri di ricerca e sviluppo, dieci basi produttive e una superficie totale di 360.000 metri quadrati, con un supporto personalizzato dalla pianificazione e prototipazione fino alla produzione. Avvia una discussione tecnica tramite il sito ufficiale o consulta il suo Capacità di ricerca e sviluppo prima di definire il disegno dell'interfaccia e il piano di ispezione.
Domande frequenti
Qual è lo scopo principale dell'ispezione della carrozzeria della cabina?
Conferma che la scocca saldata corrisponde al sistema di riferimento e che può ospitare porte, vetri, guarnizioni, finiture e interfacce del telaio prima che la verniciatura aggiunga costi e nasconda l'accesso.
Quali dimensioni meritano la massima attenzione?
Verificare le aperture di porte e parabrezza, la posizione dei montanti, le barre sul tetto, i punti di riferimento del pavimento, le superfici di montaggio e la disposizione dei fori, poiché queste aree creano un rischio immediato di montaggio.
Come si può ridurre la deformazione dovuta alla saldatura?
Stabilizzare il dispositivo di fissaggio, controllare la forza di serraggio, bilanciare la sequenza di saldatura, monitorare le condizioni dell'elettrodo e misurare il guscio dopo il rilascio, anziché affidarsi a una lettura con il dispositivo bloccato.
Quali documenti dovrebbe richiedere un acquirente estero?
Richiedere il diagramma di flusso del processo, i disegni approvati, lo schema di riferimento, i registri di ispezione delle saldature, i rapporti dimensionali, la procedura di non conformità e le istruzioni di imballaggio o stoccaggio.
Quando è opportuno coinvolgere un fornitore nella progettazione dell'assemblaggio della cabina?
Coinvolgete il fornitore prima del rilascio degli utensili e delle attrezzature in modo che vengano risolti problemi come il ritorno elastico dello stampaggio, l'accesso alla saldatura, i percorsi di tenuta, i punti di ispezione e le interfacce di servizio, mantenendo al contempo i costi delle modifiche accessibili.
Decisione finale
Una cabina affidabile, verniciata di bianco, è il risultato di una geometria controllata, di un calore controllato e di una verifica accurata in ogni fase del processo. Quando confrontate i fornitori, cercate la coerenza tra i riferimenti di fissaggio, i registri di saldatura, i report dimensionali, la preparazione anticorrosione e l'assemblaggio fisico. Questa catena di controlli garantisce la qualità dell'assemblaggio finale in modo molto più efficace di una semplice ispezione visiva effettuata dopo la verniciatura.