
Опорные точки на оснастке определяют положение каждой штампованной панели перед сваркой, поэтому они напрямую влияют на дверные проемы, стыки лобового стекла, зазоры между панелями и повторяемость формы кузова кабины. Надежная оснастка не просто удерживает листовой металл на месте. Она создает стабильную систему отсчета, контролирует последовательность соединения и обеспечивает надежную базовую линию для контроля размеров.
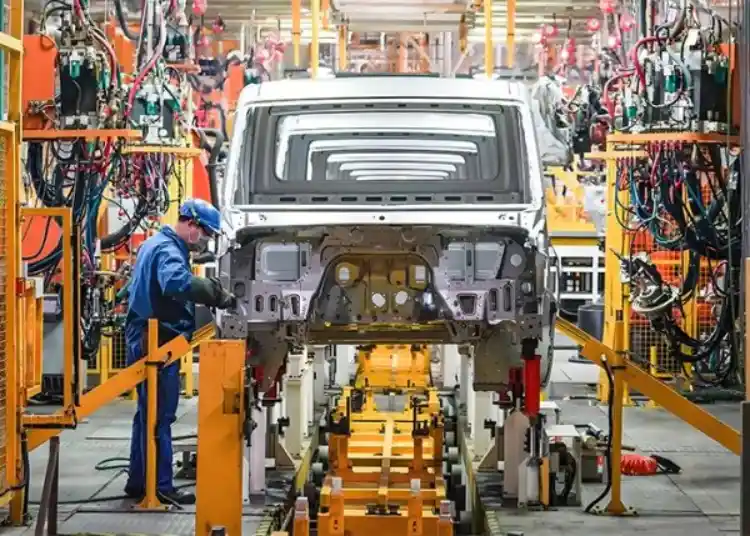
Что контролирует система управления освещением в кузове кабины белого цвета?
Базовая точка крепления — это определенная точка отсчета, используемая для позиционирования панели, узла или секции кузова. При сварке кабин базовая сеть превращает несколько гибких штампованных деталей в единую управляемую конструкцию. Важный вопрос не в том, касается ли панель точки крепления, а в том, воспроизводят ли точки крепления проектную систему координат от одного элемента к другому.
От положения панели до интерфейса сборки
Боковая панель сама по себе может выглядеть правильно, но при этом создавать проблемы на этапе окончательной сборки. Несколько миллиметров смещения в месте крепления петли могут изменить дверной проем, а небольшое смещение в месте крепления рейки крыши может повлиять на фланец лобового стекла и герметичность уплотнения. Именно поэтому при осмотре кузова следует связывать эталонные образцы с функциональными интерфейсами, а не ограничиваться только отдельными измерениями.
Три функции данных
Практическая схема позиционирования разделяет три функции: основная опора контролирует главную плоскость, вторичные точки крепления контролируют перемещение по этой плоскости, а третичные точки крепления ограничивают оставшуюся степень свободы. Такая схема предотвращает чрезмерное ограничение, которое может привести к принудительному установлению панели в нужное положение и высвобождению накопленного напряжения при открытии зажимов.
Как последовательность сварки обеспечивает точность размеров
Сварка изменяет локальную температуру и вызывает усадку по мере охлаждения шва. Приспособление может ограничивать движение, но не может компенсировать несбалансированную последовательность. Качество размеров определяется соответствием жесткости фиксатора, положения зажима, порядка сварки и подводимой тепловой энергии к соединяемой конструкции.
Прихваточные швы создают каркас.
Сначала следует выполнить точечную сварку, чтобы стабилизировать ключевые опорные точки и зоны контакта. Если длинные швы будут выполнены до проверки дверного проема, отверстия для ветрового стекла и точек крепления, последующая корректировка обойдется дорого. Лучшей отправной точкой является стабильный каркас, сваренный точечной сваркой: проверьте критически важные отверстия, а затем продолжайте выполнение запланированной последовательности соединения.
Тепловой баланс важнее количества сварных швов.
Большее количество сварных швов не означает автоматически более ровную кабину. Концентрация тепла на одной стороне рейки крыши или стойки может притянуть конструкцию к стыку, предназначенному для охлаждения. Чередование сторон, сокращение непрерывных сварочных швов и использование приспособления для поддержки панели вблизи стыка снижают вероятность прогрессирующей деформации. Точная последовательность должна быть подтверждена с учетом геометрии детали и процесса сварки.
Практический план проверки качества сварки кабин
При проверке следует использовать те же ориентиры, что и при сварке. Если измерение отсоединено от базовой точки крепления, трудно определить, возникла ли неисправность из-за штампованной панели, локатора, зажима или термической деформации. Следующие проверки обеспечивают отслеживаемую передачу от кузова к кабине.
| Этап проверки | Что проверить | Почему это важно | Решение о выпуске |
| Перед сваркой | Посадка панели, контакт локатора, длина зажима | Обнаруживает зазоры или неплотное прилегание до нагрева. | Сбросить или исправить условия определения местоположения. |
| После точечной сварки | Дверные и стеклянные проемы, точки крепления | Подтверждает, что несущий каркас не сместился. | Продолжайте работу только после стабилизации критически важных интерфейсов. |
| После полной сварки | Размеры от базовой точки до элемента и видимые искажения | Разделяет термическое расширение и отклонения при штамповке. | Ремонт, доработка или приемка по чертежу. |
| Перед нанесением покрытия | Швы, брызги, дренажные и герметизирующие зоны | Предотвращает скрытие дефектов при подготовке поверхности. | Разрешать выпуск только после очистки и проверки на безопасность. |
Используйте функциональные возможности в качестве контрольных точек.
Наиболее важными контрольными точками являются те элементы, которым должна соответствовать другая деталь: места крепления петель, усиление защелки, фланец ветрового стекла, крепления сиденья или приборной панели, а также точки крепления к шасси. Кузов может соответствовать общим параметрам внешнего контура и при этом не пройти проверку в одном из этих мест. Указание метода измерения, калибра, базовой точки и времени проверки обеспечивает воспроизводимость результата.
Не пытайтесь скрыть проблему с креплением, применяя ручную силу.
Распространенная ошибка в цеху — зажимать панель до исчезновения зазора. Это может привести к визуально приемлемому сварному шву, но при этом сохранить напряжение в панели. После снятия узла зазор появляется снова или в соседнем соединении. В первую очередь проверьте износ фиксатора, выравнивание зажима и посадку панели; ручное усилие не должно заменять исправленное эталонное состояние.
Где подход, основанный на использовании оборудования, имеет ограничения
Приспособления повышают повторяемость, но они не исправляют дефекты поступающих панелей и не компенсируют неподходящий процесс соединения. Стратегия позиционирования также имеет свой срок службы. Износ штифта, площадки или зажима может постепенно смещать систему координат, не вызывая при этом явных сбоев на линии.
Два момента на рабочем месте заслуживают внимания. Во-первых, чистый в начале смены инструмент для позиционирования может впоследствии собирать брызги сварки, приподнимая панель на небольшую, но существенную величину. Во-вторых, панель может иметь правильные размеры, но неправильный угол фланца, что может привести к сжатию уплотнения или проблемам с подгонкой смежных деталей. Записи об очистке и проверке угла фланца должны быть включены в план контроля.
Для проекта, требующего интегрированных компонентов кузова и последующей сборки, Шаньдун Тайруи Компания объединяет производство кузовных компонентов с возможностями штамповки, автоматизированной сварки, сборки ламп, обработки пресс-форм и тестирования. производственные возможности Они актуальны в тех случаях, когда необходимо перенести одни и те же принципы обеспечения качества от формованных панелей к воспроизводимой сварной конструкции.
Перед утверждением готовой конструкции кабины необходимо согласовать с производителем схему базовых элементов, критические допуски на сопряжение, последовательность сварки, подготовку поверхности и протоколы контроля качества. Система обеспечения качества ShanDong TaiRui Включает сертификаты IATF 16949, ISO 45001 и ISO 14001 в рамках своей документированной системы управления качеством.
Та же логика размерности применима и за пределами сварочного цеха: в недавнем руководстве по этому вопросу... производство кузова кабины в белом цвете Объединяет процессы формовки панелей, установки крепежных элементов, сварки и контроля качества в единую цепочку обеспечения качества.
Три вопроса, которые необходимо решить перед утверждением поставщика.
Какие особенности действительно соответствуют телу в белых тонах?
Запросите координаты, использованные для определения местоположения пола, колонн, крыши, проемов и точек крепления. Если в ответе указаны только внешние размеры панелей, план контроля неполный.
Как определяется смещение крепежного элемента?
Необходимо провести четкую проверку установочных штифтов, опорных площадок, зажимов и измерительных приборов, а также разработать план действий в случае износа или разбрызгивания. В ходе проверки следует определить, когда устройство в последний раз соответствовало утвержденному эталонному состоянию.
Какие доказательства предоставляются вместе с образцом?
Запросите результаты измерений, привязанные к базовым точкам чертежа, протоколы контроля сварных швов, фотографии критически важных соединений и любые утвержденные отклонения. Образец без подтверждающих документов сложно масштабировать до стабильного производства.
Часто задаваемые вопросы
Почему опорные точки крепления важны при сварке кузова кабины?
Они создают повторяемую систему координат для панелей и узлов. Эта система помогает контролировать функциональные отверстия, точки крепления, зазоры между панелями и соединения, используемые при сборке кабины.
Может ли качественное приспособление предотвратить все сварочные деформации?
Нет. Это ограничивает движение, но тепловая энергия, порядок сварки, конструкция соединения, подгонка панели и охлаждение по-прежнему влияют на результат. Стабильное приспособление должно работать с проверенной последовательностью сварки.
Что следует проверить перед выпуском кузова без комплектующих?
Проверьте критически важные размеры от базовой точки до элемента конструкции, дверные и ветровые проемы, точки крепления, брызги сварки, состояние шва, пути отвода воды и подготовку поверхности. Запишите метод измерения и реакцию при любом выходе за пределы допустимых значений.