Кузов в необработанном виде — это незавершенная металлическая конструкция, сформированная до покраски, остекления, внутренней отделки и окончательной сборки. Его качество зависит не только от точной штамповки. Панели должны быть расположены относительно стабильной базовой системы, соединены с контролируемым тепловым воздействием и измерены до того, как последующие процессы скроют погрешности размеров. Таким образом, надежный производственный процесс сочетает в себе точность штамповки, конструкцию оснастки, последовательность сварки, контроль размеров и защиту от коррозии.
Для производителей автомобилей и покупателей кузовных систем ключевой вопрос заключается не просто в том, выглядит ли кабина ровной после сварки. Более важным является то, остаются ли точки крепления, дверные проемы, рама лобового стекла, линия крыши и соединения с шасси в пределах утвержденных допусков чертежей после полного цикла сварки.
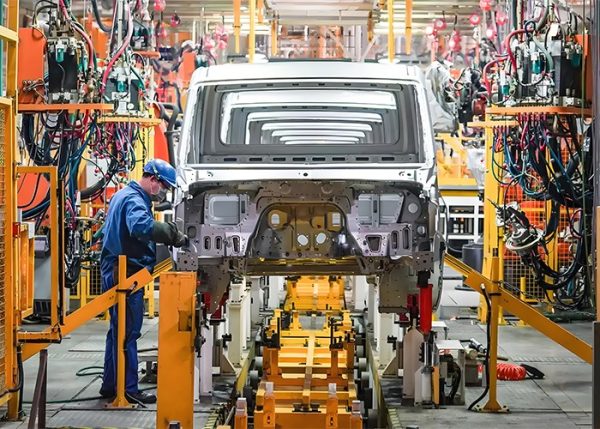
Что отличает качественный кузов с кабиной белого цвета?
Качественный кузов без отделки представляет собой металлическую конструкцию с устойчивыми размерами, которая может быть дополнена последующими компонентами без чрезмерной доработки. Обычно он включает в себя конструкцию пола, боковые панели, крышу, переднюю и заднюю стенки, дверные проемы, проем для лобового стекла и конструктивные усиления.
Термин «белый» относится к собранному кузову без покраски. Он не описывает цвет металла. На этом этапе инженерам необходимо подтвердить несколько условий:
- Точки крепления соответствуют утвержденной системе координат.
- Размеры дверных, ветровых и сервисных проемов остаются в пределах проектных ограничений.
- Сварные соединения обеспечивают постоянную прочность конструкции.
- Зазоры между панелями и переходы между поверхностями облегчают последующую установку и покраску.
- Усиление не вызывает локальных искажений или помех.
- Поверхности пригодны для герметизации и защиты от коррозии.
Небольшая ошибка в белой детали кузова может превратиться в более серьезную проблему во время сборки. Например, неправильно расположенное усиление петли может привести к провисанию двери, а деформированная рама лобового стекла может вызвать напряжение стекла или нарушение герметичности.
Как производственный процесс влияет на точность
Производственный процесс начинается с формовки листового металла и заканчивается проверкой размеров. Каждый этап влияет на следующий, поэтому качество нельзя восстановить только за счет окончательной проверки.
Штамповка определяет форму панели.
Штамповка создает основную геометрию панелей кабины, включая фланцы, ребра, монтажные поверхности и места соединения усилителей. Штамп должен контролировать поток материала, чтобы панель не истончалась, не образовывала складок и не пружинила обратно.
Пружинное восстановление — распространённая причина изменения размеров. После снятия давления формования лист стремится вернуться к своей первоначальной форме. Этот эффект зависит от марки материала, толщины, геометрии детали, глубины вытяжки и конструкции фланца.
К наиболее важным проверкам при проставлении штампа относятся:
- Положение и диаметр отверстия
- Уголок фланца
- Профиль кромки
- кривизна панели
- локальное прореживание
- Деформация поверхности
- Повторяемость между производственными партиями
Панель может выглядеть приемлемо визуально, но при этом оказаться неисправной при установке в сборочное приспособление. Именно поэтому проверку соответствия размеров в приспособлении следует проводить перед тем, как большая партия будет отправлена на сварку.
Приспособления создают опорную геометрию.
Крепежные элементы определяют положение панелей относительно друг друга. Звукоизолирующая система обычно разделяет три функции:
- Основные опорные точки определяют главную плоскость.
- Вторичные локаторы контролируют движение вдоль другой оси.
- Зажимы удерживают детали, не заставляя их принимать неестественное положение.
Чрезмерное сжатие может скрывать проблемы штамповки. При снятии зажимов панель может сместиться назад, образуя зазор или смещение. Недостаточное сжатие вызывает движение во время сварки, что изменяет конечную геометрию.
Система базовых точек должна оставаться неизменной на всех этапах — от контроля качества штамповки до сборки узлов и окончательных замеров кузова. Если на каждом участке используется своя точка отсчета, результаты измерений могут казаться приемлемыми на локальном уровне, в то время как в кабине в целом накапливается погрешность.
Почему последовательность сварки важна для качества сборки кабины
Сварка соединяет штампованные панели, но нагрев также изменяет их форму. При нагреве металл расширяется, а при охлаждении сжимается. Если сварные швы сосредоточены на одной стороне тонкой панели, сжатие может вырвать конструкцию из нужного положения.
Именно поэтому качество сварки включает в себя как целостность соединения, так и контроль деформаций.
Тепловая мощность должна соответствовать мощности соединения.
Чрезмерный нагрев может привести к прожогам, вмятинам, локальной усадке и видимой деформации панели. Недостаточный нагрев может привести к неполному сплавлению или слабым соединениям. Правильные настройки зависят от материала, толщины, конструкции соединения, состояния электрода, скорости сварки и управления оборудованием.
Для обеспечения стабильной работы производственной линии необходимо контролировать:
- При необходимости укажите сварочный ток и напряжение.
- Время сварки
- Износ электродов
- Доступ к оружию и угол обзора
- Место сварки
- Уровень разбрызгивания
- Совместное появление
- Результаты разрушающих или неразрушающих испытаний в соответствии с утвержденным планом контроля.
Сварной шов, прошедший визуальную проверку, не гарантирует автоматическую структурную надежность. Для критически важных соединений необходимы определенные методы контроля и критерии приемки.
Последовательность уменьшает структурное натяжение.
Сбалансированная последовательность сварки обеспечивает равномерное распределение тепла по всей конструкции. Короткие сварные швы, чередование сторон и временные позиционирующие сварные швы позволяют снизить концентрацию термических напряжений. Точная последовательность должна соответствовать конструкции кузова и утвержденной производственной документации.
Полезное сравнение приведено ниже:
| Подход к контролю | Главное преимущество | Основной риск | Надлежащее использование |
| Непрерывная сварка в одном участке. | Быстрое локальное подключение | Более интенсивное накопление тепла и деформация | Толстые, стабильные секции с утвержденной валидацией. |
| Чередующаяся последовательность сварки | Лучший тепловой баланс | Более длительные требования к программированию и проверке. | Тонкие панели и массивные конструкции кабин |
| Сначала временная прихваточная сварка. | Сохраняет геометрические параметры перед окончательным соединением. | Слабые или неправильно расположенные гвозди могут остаться незамеченными. | Многопанельные кузовные узлы |
| Сильное усилие зажима | Уменьшает подвижность во время соединения. | Может маскировать пружинящий эффект и устранять искажения. | Надежные детали с проверенной силой крепления. |
| Контролируемое зажимание с осмотром | Более четкое разделение проблем, связанных с деталями и приспособлениями. | Требуется больше измерительной работы. | Запуск производства и сборка деталей, требующих контроля качества. |
Контроль размеров перед окончательной сборкой
Контроль размеров должен проверять характеристики, влияющие на посадку, функциональность, безопасность и последующую обработку. Полный план контроля не предусматривает измерение каждой поверхности с одинаковым приоритетом.
К наиболее чувствительным областям обычно относятся:
- Точки крепления кабины к шасси
- Усиление дверных петель и защелки
- Проемы лобового и боковых окон
- Соединения крыши и передней стены
- Области крепления рулевой колонки и педалей
- Точки крепления сиденья и приборной панели
- Уплотнительные фланцы
- Симметрия между левой и правой сторонами
Для измерения параметров могут быть полезны координатно-измерительное оборудование, контрольные приспособления, лазерные измерения и калиброванные измерительные приборы. Метод должен соответствовать требованиям к допускам и этапу производства.
По результатам проверки следует различать:
- Повторяемый процесс сдвига
- Случайная вариация
- Повреждена одна деталь
- Износ оборудования
- Несоосность инструмента
- Ошибка измерительной системы
Это различие имеет значение. Регулировка приспособления для исправления одной поврежденной панели может привести к новой ошибке при работе с каждой последующей деталью.
Распространенные проблемы качества и их причины
Дверные проемы расположены неправильно.
Ошибки при открывании двери часто возникают из-за пружинения, износа крепежных элементов или неправильной последовательности сварки. Измерений только внешней панели недостаточно. Положение петли, защелки, ответной части замка и уплотнительного фланца необходимо проверять одновременно, поскольку они образуют единую функциональную систему.
Неравномерная посадка ветрового стекла
Проем в лобовом стекле может выйти из строя из-за деформации углов, изменения угла фланца или усадки сварного шва. Проверку отверстия следует проводить после сварки всей окружающей конструкции, а не только после формовки отдельных штампованных панелей.
Брызги сварки повреждают герметизирующие участки.
Брызги на уплотнительном фланце могут препятствовать равномерному контакту герметика. Они также могут создавать выпуклость, вызывающую локальные протечки после нанесения покрытия и сборки. Поэтому требования к очистке следует включать в план контроля качества сварки, а не оставлять на усмотрение операторов окончательной сборки.
Защита от коррозии неравномерна.
Перед покраской или нанесением покрытия особое внимание следует уделить открытым стальным кромкам, закрытым полостям, перекрывающимся фланцам и зонам сварных швов. Влага, задерживающаяся между перекрывающимися панелями, может ускорить коррозию, если дренаж и герметизация спроектированы неправильно.
Две практические проверки перед утверждением поставщика.
Во-первых, запросите отчет о размерах, составленный после завершения всего цикла сварки кузова. Отчет по отдельным штампованным панелям не доказывает устойчивость собранной кабины.
Во-вторых, сравните первые образцы с деталями, произведенными после того, как линия достигнет нормальной производительности. Нагрев инструмента, износ электродов, температура зажимного приспособления и регулировки оператора могут изменить результаты после первых нескольких единиц.
Также полезно подтвердить:
- Статус пересмотра чертежей и стандартов контроля
- Состояние калибровки измерительного оборудования
- План действий в случае выхода деталей за пределы допустимых отклонений
- Прослеживаемость критически важных сварных швов
- Метод герметизации и защиты от коррозии
- Процесс утверждения изменений в приспособлениях или инструментах.
Производственные возможности, лежащие в основе единообразных конструкций кабин.
Шаньдун Тайруи Компания объединяет производство кузовных компонентов с линиями штамповки, автоматизированными сварочными линиями, ресурсами для обработки пресс-форм и испытательными лабораториями. Ее производственные возможности поддерживают переход от формованных панелей к собранным кузовным конструкциям, а также ее возможности автомобильного производства обеспечить производственную основу для повторяющихся работ по соединению и сборке.
Контроль качества должен охватывать как сам процесс, так и готовую конструкцию. система обеспечения качества в автомобильной промышленности Может обеспечивать связь между контролем поступающих материалов, контролем качества в процессе производства, проверкой сварных швов, измерением размеров и окончательным выпуском. Для нестандартных конструкций кабин. возможности автомобильных исследований и разработок Они также важны, поскольку изменения геометрии панели, точек крепления или производственных приспособлений могут повлиять на всю сборку в целом.
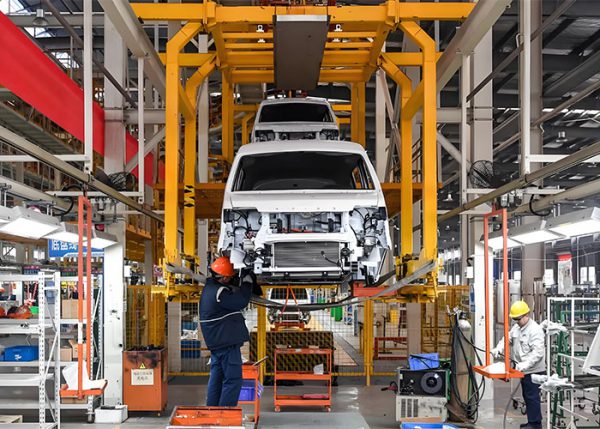
Компания была основана в 2003 году и развила свои возможности в таких областях, как производство кузовных компонентов, автомобильного освещения, специализированной техники, штамповка, сварка, обработка пресс-форм и тестирование. Она работает в соответствии с системой управления качеством IATF 16949 и предоставляет услуги по индивидуальному планированию, разработке, прототипированию и поддержке производства.
Часто задаваемые вопросы
В чём разница между кузовом без отделки и комплектом кабины в сборе?
Кузов кабины в сборе представляет собой собранную металлическую конструкцию до покраски и установки внутренней отделки. В зависимости от требований проекта, в состав кабины могут входить дополнительные компоненты, такие как двери, остекление, отделка, проводка или другие установленные детали.
Какие точки осмотра наиболее важны в кузове кабини без отделки?
Точки крепления, дверные проемы, отверстия в лобовом стекле, уплотнительные фланцы, места усиления и соединения с шасси обычно заслуживают первоочередного внимания, поскольку ошибки в этих областях влияют на последующую сборку и функционирование автомобиля.
Как можно уменьшить деформацию при сварке в конструкции кабины?
Используйте надежную систему позиционирования, контролируйте усилие зажима, сбалансируйте последовательность сварки, контролируйте подвод тепла, проверяйте износ приспособлений и измеряйте готовый корпус после сварки. Точность прихваточной сварки также важна, поскольку неправильное временное позиционирование может передать погрешность в конечную конструкцию.
Кузов кабины в сборе должен быть утвержден как целостная система размеров и соединений, а не как набор визуально приемлемых панелей. Когда штамповка, позиционирование, сварка, подготовка к герметизации и контроль качества контролируются одновременно, последующая сборка получает более стабильную основу и требуется меньше корректировок.