
خطوط اتصال فیکسچر، محل قرارگیری هر پنل مهر شده را قبل از جوشکاری مشخص میکنند، بنابراین تأثیر مستقیمی بر بازشوهای در، رابطهای شیشه جلو، شکافهای پنل و تکرارپذیری بدنه کابین به رنگ سفید دارند. یک فیکسچر سالم صرفاً ورق فلزی را در جای خود نگه نمیدارد. این فیکسچر یک سیستم مرجع پایدار ایجاد میکند، توالی اتصال را کنترل میکند و به بازرسی ابعادی یک خط مبنای معنادار میدهد.
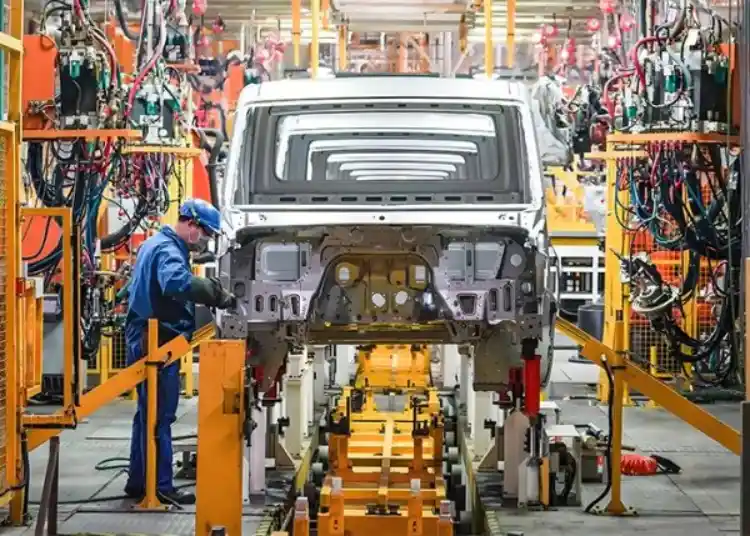
آنچه که یک ثابت کننده در بدنه کابین به رنگ سفید کنترل میکند
یک مرجع ثابت، یک مرجع مکانیابی تعریفشده است که برای مکانیابی یک پنل، زیرمجموع یا بخش بدنه استفاده میشود. در جوشکاری کابین، شبکه مبنا چندین قطعه مهر و مومشده انعطافپذیر را به یک ساختار کنترلشده تبدیل میکند. سوال مهم این نیست که آیا پنل با یک مکانیاب تماس دارد یا خیر؛ بلکه این است که آیا مکانیابها سیستم مختصات طراحی را از یک واحد به واحد بعدی بازتولید میکنند یا خیر.
از موقعیت پنل تا رابط مونتاژ
یک پنل کناری میتواند به خودی خود درست به نظر برسد اما همچنان در مونتاژ نهایی مشکل ایجاد کند. چند میلیمتر حرکت در ستون لولا ممکن است دهانه درب را تغییر دهد، در حالی که یک تغییر کوچک در ریل سقف میتواند بر فلنج شیشه جلو و فشردگی درزگیر تأثیر بگذارد. به همین دلیل است که بازرسی بدنه باید به جای ثبت اندازهگیریهای جداگانه، مراجع فیکسچر را به رابطهای عملکردی متصل کند.
سه تابع داده
یک طرح مکانیابی عملی، سه وظیفه را از هم جدا میکند: تکیهگاه اولیه صفحه اصلی را کنترل میکند، مکانهای ثانویه حرکت در آن صفحه را کنترل میکنند و مکانهای ثالثیه درجه آزادی باقیمانده را محدود میکنند. این چیدمان از محدودیت بیش از حد جلوگیری میکند، که میتواند یک پنل را در موقعیت خود قرار دهد و هنگام باز شدن گیرهها، تنش ذخیره شده را آزاد کند.
چگونه توالی جوشکاری از دقت ابعادی محافظت میکند
جوشکاری دمای محلی را تغییر میدهد و با سرد شدن اتصال، انقباض ایجاد میکند. فیکسچر میتواند حرکت را محدود کند، اما نمیتواند توالی نامتعادل را لغو کند. کیفیت ابعادی از تطبیق سختی مکانیاب، موقعیت گیره، ترتیب جوش و ورودی گرما به سازه مورد اتصال ناشی میشود.
جوشهای تکی اسکلت را تشکیل میدهند
جوشهای تکی ابتدا باید نقاط مرجع کلیدی و مناطق اتصال را تثبیت کنند. اگر درزهای طولانی قبل از بررسی دهانه درب، دهانه شیشه جلو و نقاط نصب تکمیل شوند، اصلاح بعدی پرهزینه خواهد بود. نقطه رهایی بهتر، اسکلت جوش داده شده تکی پایدار است: دهانههای بحرانی را بررسی کنید، سپس با توالی اتصال برنامهریزی شده ادامه دهید.
تعادل حرارتی مهمتر از تعداد جوش است
جوشهای بیشتر به طور خودکار به معنای کابین صافتر نیستند. تمرکز گرما در یک طرف ریل سقف یا ستون میتواند سازه را به سمت اتصال خنککننده بکشد. تغییر جهتهای متناوب، کوتاه کردن مسیرهای جوش بدون وقفه و اجازه دادن به فیکسچر برای پشتیبانی از پنل در نزدیکی اتصال، احتمال اعوجاج پیشرونده را کاهش میدهد. توالی دقیق باید با توجه به هندسه قطعه و فرآیند جوشکاری تأیید شود.
یک طرح بازرسی عملی برای کیفیت جوشکاری کابین
بازرسی باید از همان مراجع مورد استفاده در جوشکاری پیروی کند. هنگامی که یک اندازهگیری از مبنای فیکسچر جدا میشود، تشخیص اینکه آیا عیب از یک پنل مهر شده، یک مکانیاب، یک گیره یا اعوجاج حرارتی شروع شده است، دشوار است. بررسیهای زیر، یک انتقال قابل ردیابی از بدنه سفید به مجموعه کابین ایجاد میکند.
| مرحله بازرسی | چه چیزی را بررسی کنیم | چرا مهم است؟ | تصمیم انتشار |
| قبل از جوشکاری | محل قرارگیری پنل، محل تماس یاب، محل قرارگیری گیره | قبل از اعمال گرما، شکافها یا انطباق اجباری را پیدا میکند | تنظیم مجدد یا اصلاح شرایط مکانیابی |
| بعد از جوشکاری تکی | دهانههای درب و شیشه، نقاط نصب | تأیید میکند که اسکلت سازه جابجا نشده است | فقط زمانی ادامه دهید که رابطهای حیاتی پایدار باشند |
| پس از جوشکاری کامل | ابعاد مبنا تا مشخصه و اعوجاج قابل مشاهده | حرکت حرارتی را از تغییرات مهر زنی جدا می کند | تعمیر، اصلاح یا پذیرش برخلاف نقشه |
| قبل از پوشش | درزها، پاشش، زهکشی و مناطق آببندی | از پنهان شدن عیوب در اثر آمادهسازی سطح جلوگیری میکند | فقط پس از تمیز کردن و بررسیهای حفاظتی، رها کنید |
از ویژگیهای عملکردی به عنوان نقاط بازرسی استفاده کنید
ارزشمندترین نقاط بازرسی، ویژگیهایی هستند که یک قطعه دیگر باید داشته باشد: محل لولا، تقویت چفت، فلنج شیشه جلو، پایههای صندلی یا داشبورد و نقاط اتصال شاسی. یک بدنه میتواند با یک اندازهگیری کلی کانتور بیرونی مطابقت داشته باشد و همچنان در یکی از این نقاط اتصال دچار مشکل شود. علامتگذاری روش اندازهگیری، گیج، مبنا و زمانبندی بازرسی، نتیجه را قابل تکرار میکند.
مشکل فیکسچر را با نیروی دستی پنهان نکنید
یک اشتباه رایج در کارگاه، بستن پنل تا زمانی است که شکاف از بین برود. این کار ممکن است ضمن حفظ تنش در پنل، جوشی با ظاهری قابل قبول ایجاد کند. هنگامی که مجموعه برداشته میشود، شکاف برمیگردد یا در یک اتصال مجاور ظاهر میشود. ابتدا ساییدگی مکانیاب، تراز گیره و محل قرارگیری پنل را بررسی کنید. نیروی دستی نباید جایگزین وضعیت مرجع اصلاحشده شود.
جایی که رویکرد مبتنی بر ثابت محدودیت دارد
فیکسچرها تکرارپذیری را بهبود میبخشند، اما پنلهای ورودی ضعیف را تعمیر نمیکنند یا فرآیند اتصال نامناسب را جبران نمیکنند. یک استراتژی مکانیابی نیز دارای طول عمر است. سایش در یک پین، پد یا گیره میتواند به تدریج سیستم مختصات را بدون ایجاد نقص آشکار در خط حرکت دهد.
دو نکتهی مهم در این زمینه شایان توجه است. اول اینکه، یک دستگاه مکانیاب که در ابتدای شیفت تمیز است، ممکن است بعداً پاشش جوش را جمع کند و باعث بلند شدن پنل به میزان کم اما مهمی شود. دوم اینکه، یک پنل میتواند از نظر ابعادی صحیح باشد، در حالی که زاویهی فلنج آن اشتباه باشد و باعث فشردهسازی آببندی یا مشکلات مربوط به نصب قطعات مجاور شود. سوابق تمیزکاری و بررسی زاویهی فلنج در طرح کنترل قرار دارند.
برای پروژهای که به اجزای بدنه یکپارچه و مونتاژ پاییندستی نیاز دارد، شاندونگ TaiRui تولید قطعات بدنه را با پرسکاری، جوشکاری خودکار، مونتاژ لامپ، پردازش قالب و منابع آزمایش ترکیب میکند. قابلیت های تولید زمانی مرتبط هستند که منطق کیفیت یکسانی باید از پنلهای شکلگرفته به یک سازه جوش داده شده تکرارپذیر منتقل شود.
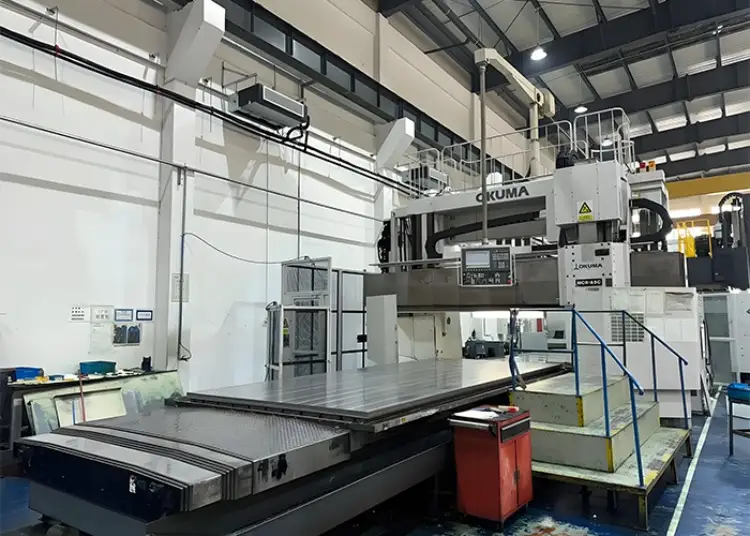
قبل از تأیید ساختار نهایی کابین، طرح مبنا، تلرانسهای بحرانی سطح مشترک، توالی جوش، آمادهسازی سطح و سوابق بازرسی را با سازنده تأیید کنید. تضمین کیفیت شاندونگ تای روی شامل گواهینامههای IATF 16949، ISO 45001 و ISO 14001 در چارچوب کیفیت و مدیریت مستند خود است.
همین منطق ابعادی فراتر از سلول جوشکاری نیز اعمال میشود: یک راهنمای اخیر در مورد بدنه کابین به رنگ سفید تولید شده تشکیل پانل، محل قرارگیری فیکسچر، جوشکاری و بازرسی را در یک زنجیره کیفیت به هم متصل میکند.
سه سوالی که باید قبل از تأیید تأمینکننده حل شود
کدام ویژگیها، بدنهی واقعی در مختصات سفید هستند؟
از مراجع مختصات مورد استفاده برای تعیین محل کف، ستونها، سقف، بازشوها و نقاط اتصال بپرسید. اگر پاسخ فقط ابعاد پنل بیرونی را فهرست کند، طرح کنترل ناقص است.
چگونه رانش ثابت تشخیص داده میشود؟
به دنبال یک بررسی مشخص از پینهای مکانیاب، پدها، گیرهها و گیجها، به همراه یک برنامه واکنش برای سایش یا پاشش باشید. این بررسی باید مشخص کند که آخرین بار چه زمانی فیکسچر با شرایط مرجع تأیید شده مطابقت داشته است.
چه مدارکی همراه با نمونه ارائه میشود؟
درخواست نتایج ابعادی مرتبط با دادههای نقشه، سوابق بازرسی جوش، عکسهایی از فصل مشترکهای بحرانی و هرگونه انحراف تأیید شده را داشته باشید. نمونهای بدون شواهد قابل ردیابی، به سختی میتواند به تولید پایدار تبدیل شود.
سوالات متداول
چرا در جوشکاری سفید، مبنای فیکسچر در بدنه کابین اهمیت دارد؟
آنها یک سیستم مختصات تکرارپذیر برای پنلها و زیرمجموعات ایجاد میکنند. این سیستم به کنترل دهانههای عملکردی، نقاط نصب، شکافهای پنل و رابطهای مورد استفاده در طول مونتاژ کابین کمک میکند.
آیا یک فیکسچر خوب میتواند از تمام اعوجاجهای جوشکاری جلوگیری کند؟
خیر. حرکت را محدود میکند، اما گرمای ورودی، ترتیب جوش، طراحی اتصال، تناسب پنل و خنککاری همچنان بر نتیجه تأثیر میگذارند. یک فیکسچر پایدار باید با یک توالی جوشکاری معتبر کار کند.
قبل از ترخیص بدنه سفید رنگ تاکسی چه مواردی باید بررسی شود؟
ابعاد بحرانی مبنا تا مشخصه، دهانههای در و شیشه جلو، نقاط اتصال، پاشش جوش، وضعیت درزها، مسیرهای زهکشی و آمادهسازی سطح را بررسی کنید. روش اندازهگیری و واکنش را برای هرگونه نتیجه خارج از تلرانس ثبت کنید.