
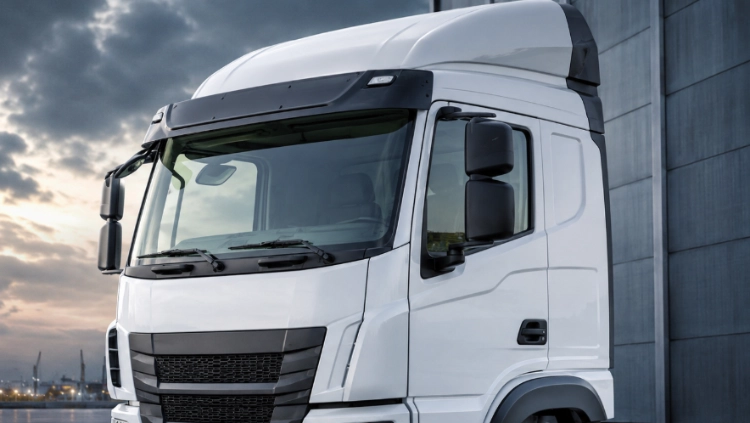
بدنه کابین به رنگ سفید، کیفیت قبل از رنگآمیزی شروع میشود
بدنه کابین با رنگ سفید، تعیین میکند که آیا یک کابین تکمیلشده، درها، شیشهها، تزئینات، سیمکشی و رابطهای شاسی را بدون نیاز به بازسازی پرهزینه میپذیرد یا خیر. بدنه هنوز رنگ نشده است، اما هندسه آن از قبل مونتاژ بعدی را کنترل میکند. یک فرآیند صحیح، دقت پنلهای مهر شده، محل قرارگیری پایدار فیکسچر، گرمای جوشکاری کنترلشده و بازرسی تکرارپذیر را ترکیب میکند. برای شما به عنوان یک خریدار یا مدیر مهندسی، پاسخ عملی، ارزیابی زنجیره ابعادی کامل به جای ظاهر یک جوش واحد است. قبل از پوششدهی، بپرسید پنلها چگونه قرار گرفتهاند، اعوجاج چگونه اندازهگیری میشود و قطعات نامنطبق چگونه مهار میشوند.
نکات کلیدی
- محل قرارگیری فیکسچر، هندسه مرجع مورد استفاده در هر عملیات بعدی را کنترل میکند.
- ترتیب جوشکاری و گرمای ورودی بر موقعیت فلنج، دهانههای سقف و دیافراگمهای درب تأثیر میگذارند.
- بازرسی باید شامل اندازهگیریهای گیج، اندازهگیریهای مختصات، بررسیهای جوش و آزمایشهای مونتاژ باشد.
- محافظت در برابر خوردگی با تمیز کردن اتصالات، مسیرهای زهکشی، آببندی دسترسی و سطوح آماده برای پوشش آغاز میشود.
آنچه که یک بدنه تاکسی سفید باید داشته باشد
بدنه کابین به رنگ سفید، پوسته فلزی متصل شده قبل از رنگ، لعاب، تزئینات داخلی و تجهیزات نهایی است. این بدنه باید شکل مورد نیاز برای فضای سرنشین، دید، آببندی و نقاط اتصال را حفظ کند. مکانیسم آن ساده است: هر پنل یک تلرانس ایجاد میکند و مجموعه نهایی میتواند یک دهانه را حتی زمانی که هر قطعه به صورت جداگانه قابل قبول به نظر میرسد، حرکت دهد. یک ریل سقف که چند میلیمتر جابجا میشود، میتواند همزمان تناسب شیشه جلو، آببندی و تراز بودن تزئینات را تغییر دهد.
نقاط مرجع تکرارپذیری را ایجاد میکنند
این فیکسچر باید کف، ستونها، ریلهای سقف و سطوح اصلی نصب را از روی نقاط مرجع تعریفشده پیدا کند. گیرهها باید قطعه را بدون اعمال فشار به آن و شکلدهی مجدد، نگه دارند. اگر یک فیکسچر با نیروی گیره بیش از حد، فلنج تابدار را پنهان کند، خطا پس از رها شدن برمیگردد. سایش فیکسچر، وضعیت گیره و تمیزی نقطه مرجع را به عنوان بخشی از کنترل معمول ثبت کنید. این بررسیها مفیدتر از یک بیانیه کلی مبنی بر خودکار بودن خط هستند.
شکلدهی پنل، تلرانس اولیه را تعیین میکند
کیفیت قالبگیری به شرایط قالب، رفتار ورق، عمق کشش و برگشت فنری بستگی دارد. قبل از ورود یک پنل به کارگاه بدنهسازی، عرض فلنج، موقعیت سوراخ، شعاع گوشه و میزان روغنکاری قابل مشاهده را بررسی کنید. یک پنل ورودی پایدار، کشش جوش را کاهش میدهد و از استفاده از حرارت جوش برای اصلاح مشکل شکلدهی جلوگیری میکند. درجه و ضخامت مواد را برای هر برنامه تأیید کنید. فرض نکنید که دو ورق از نظر ظاهری مشابه به یک شکل برگشت میخورند.
چگونه کیفیت جوشکاری از مونتاژ نهایی محافظت میکند
جوشکاری پوسته را به هم متصل میکند، اما توالی اتصال نیز تنش را توزیع مجدد میکند. جوشهای نقطهای، جوشهای MIG یا سایر اتصالات تأیید شده باید از توالی پیروی کنند که گرما را متعادل کرده و حرکت را مهار کند. سوال کیفیت فقط این نیست که آیا جوش وجود دارد یا خیر، بلکه این است که آیا اتصال در حالی که فلنج اطراف را در موقعیت خود نگه میدارد، به استحکام مورد نیاز دست مییابد یا خیر.
کنترل گرما و اعوجاج
جوشهای طولانی و پیوسته میتوانند پنلهای نازک را به سمت منبع گرما بکشند. تغییر جهتهای متناوب، استفاده از مکانهای پلکانی و اختصاص زمان خنکسازی مشخص میتواند اعوجاج انباشته شده را کاهش دهد. پس از مراحل اصلی اتصال، روزنههای در، دهانههای شیشه جلو، قوسهای سقف و سطوح نصب شاسی را بررسی کنید. اگر اصلاح نیاز به فشار دستی زیاد دارد، کار را متوقف کرده و علت را ردیابی کنید: تماس ضعیف مکانیاب، برگشت فنری پنل، جوشهای از دست رفته یا توالی ناپایدار.
اتصالات را فراتر از ظاهر بصری بررسی کنید
بازرسی چشمی میتواند پاشش، سوختگی، جوشهای از دست رفته و وضعیت نامناسب سطح را پیدا کند، اما نمیتواند هر نیاز داخلی را اثبات کند. از روش مخرب یا غیر مخرب تأیید شده برای نوع اتصال استفاده کنید و نتایج نمونه را به دسته تولید مرتبط نگه دارید. سایش درپوش الکترود، تغییر جریان و نیروی فشاری ناهماهنگ از علل رایج جوشهای نقطهای ضعیف در محل هستند. یک سابقه فرآیند باید نشان دهد که چه چیزی تغییر کرده، چه کسی آن را بررسی کرده و چگونه قطعات آسیب دیده ایزوله شدهاند.
بازرسی ابعادی که خریداران میتوانند آن را بررسی کنند
یک طرح بازرسی مفید، نقاط اندازهگیری را به ریسک مونتاژ متصل میکند. طرح داده یکسانی باید در وسایل، گیجها، اندازهگیری مختصات و گزارش بازرسی نهایی ظاهر شود. این کار باعث میشود که یک انحراف قابل ردیابی باشد، به جای اینکه به بحثی در مورد روشهای مختلف اندازهگیری تبدیل شود.
| منطقه بازرسی | چه چیزی را بررسی کنیم | پیامد مونتاژ |
| دربها و دهانههای جانبی | نقاط مورب، شکاف، موقعیت فلنج، لولا و چفت | نیروی بسته شدن درب، صدای باد، فشردگی درزگیر |
| دیافراگم شیشه جلو و سقف | پروفیل بازشو، موقعیت گوشه، ارتفاع ریل سقف | تناسب شیشه، مهره چسبی، خطر نشت آب |
| کف و سطوح نصب | ارتفاع مبنا، الگوی سوراخ، صافی | رابط شاسی و تراز تجهیزات |
| اتصالات جوش داده شده | وجود، وضعیت قطعه یا مهره، پاشش، دسترسی | استحکام، عمر خستگی، آمادهسازی پوشش |
فقط زمانی از محدوده مرجع استفاده کنید که نقشه یا مشخصات مشتری آن را تعریف کرده باشد. در مواردی که هیچ مقداری ارائه نشده است، همان قطعه را با مرجع تایید شده مقایسه کنید، اندازهگیری را پس از آزاد کردن فیکسچر تکرار کنید و تلرانس را با سازنده تأیید کنید. بررسی دوم پس از تخلیه بار مهم است زیرا برگشت فنری میتواند چند دقیقه پس از جوشکاری ظاهر شود.
محافظت در برابر خوردگی از پوسته رنگ نشده آغاز میشود
کنترل خوردگی فقط مسئله رنگآمیزی نیست. رطوبت میتواند در اتصالات روی هم، بخشهای جعبهای و گوشههای با زهکشی ضعیف باقی بماند. قبل از پوششدهی، روغن و بقایای جوش را پاک کنید، مسیرهای تخلیه را باز نگه دارید و بررسی کنید که درزگیر میتواند بدون به دام انداختن آب به محل اتصال برسد. آمادهسازی سطح باید با سیستم پوشش انتخابی و فرآیند مشتری مطابقت داشته باشد. نمک، رطوبت و قرار گرفتن در معرض حمل و نقل نیز هنگام نگهداری اجسام بین جوشکاری و رنگآمیزی اهمیت دارند.
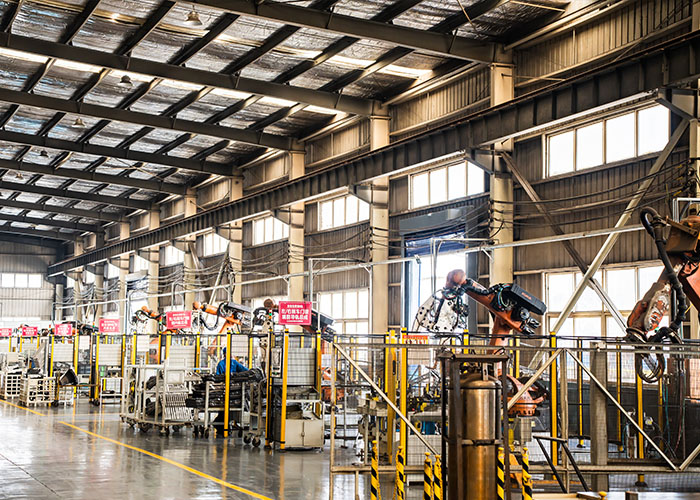
شرکت ShanDong TaiRui خدمات پرسکاری، جوشکاری خودکار، مونتاژ لامپ، تولید خودروهای ویژه، پردازش قالب و قابلیت تست را با هم ترکیب میکند. سیستم کیفیت آن شامل گواهینامههای IATF 16949، ISO 45001 و ISO 14001 است، در حالی که خودروهای ویژه گواهینامه CCC را نیز دریافت کردهاند. میتوانید سوابق کاری این شرکت را بررسی کنید. قابلیت های تولید و تضمین کیفیت هنگام بررسی محدوده فرآیند و انتظارات مستندسازی.
انتخاب شریک مونتاژ کابین
جریان فرآیند را از مرحله مهر و موم شده تا پوسته آزاد شده درخواست کنید. این سند باید مبناها، بررسیهای مربوط به فیکسچرها، نظارت بر جوش، دروازههای ابعادی، قوانین تعمیر و سوابق نهایی را مشخص کند. یک شریک توانمند میتواند توضیح دهد که وقتی یک دهانه در موقعیت مناسب خود قرار ندارد چه اتفاقی میافتد، نه اینکه صرفاً قول دهد که مشکلی پیش نخواهد آمد. گزارشهای نمونه را با استفاده از نقاط بحرانی خود بررسی کنید، سپس یک پوسته فیزیکی اولیه را با رابط شیشه، درب، درزگیر یا شاسی که بیشترین اهمیت را برای برنامه شما دارد، بررسی کنید.
شاندونگ TaiRui در سال ۲۰۰۳ تأسیس شد و در زمینه قطعات بدنه، چراغهای جلو و خودروهای ویژه فعالیت میکند. این گروه چهار مرکز تحقیق و توسعه، ده پایگاه تولیدی و مساحت کل ۳۶۰،۰۰۰ متر مربع را با پشتیبانی سفارشی از برنامهریزی و نمونهسازی تا تولید گزارش میدهد. از طریق سایت رسمی، بحث فنی را آغاز کنید یا آن را بررسی کنید. قابلیتهای تحقیق و توسعه قبل از اصلاح نقشه رابط و طرح بازرسی.
سوالات متداول
هدف اصلی بدنه کابین در بازرسی سفید چیست؟
این تأیید میکند که پوسته جوش داده شده با سیستم مبنا مطابقت دارد و قبل از اینکه رنگ هزینه را افزایش دهد و دسترسی را مسدود کند، درها، شیشهها، درزگیرها، تزئینات و رابطهای شاسی را میپذیرد.
کدام ابعاد شایسته توجه اولیه هستند؟
دهانههای در و شیشه جلو، موقعیت ستونها، ریلهای سقف، سطوح کف، سطوح نصب و الگوهای سوراخها را بررسی کنید زیرا این مناطق خطر نصب فوری را ایجاد میکنند.
چگونه میتوان اعوجاج جوشکاری را کاهش داد؟
فیکسچر را ثابت نگه دارید، نیروی گیره را کنترل کنید، توالی جوشکاری را متعادل کنید، وضعیت الکترود را زیر نظر داشته باشید و پوسته را پس از رهاسازی اندازهگیری کنید، نه اینکه به قرائت گیره تکیه کنید.
خریدار صادراتی چه مدارکی را باید درخواست کند؟
درخواست جریان فرآیند، نقشههای تأیید شده، طرح مبنا، سوابق بازرسی جوش، گزارشهای ابعادی، رویه عدم انطباق و دستورالعملهای بستهبندی یا انبارداری.
چه زمانی یک تأمینکننده باید در طراحی مونتاژ کابین مشارکت داشته باشد؟
قبل از آزادسازی ابزار و فیکسچر، تأمینکننده را درگیر کنید تا مشکلات برگشت فنری مهر و موم، دسترسی به جوش، مسیرهای آببندی، نقاط بازرسی و رابطهای سرویس برطرف شوند و در عین حال تغییرات مقرونبهصرفه باقی بمانند.
تصمیم نهایی
یک بدنه کابین سفید و قابل اعتماد، نتیجه هندسه کنترل شده، گرمای کنترل شده و شواهد در هر دروازه است. هنگام مقایسه تامین کنندگان، به دنبال ارتباط بین دادههای فیکسچر، سوابق جوشکاری، گزارشهای ابعادی، آمادهسازی خوردگی و مونتاژ فیزیکی باشید. این زنجیره، کیفیت مونتاژ نهایی را بسیار بهتر از بررسی بصری انجام شده پس از رنگآمیزی حفظ میکند.