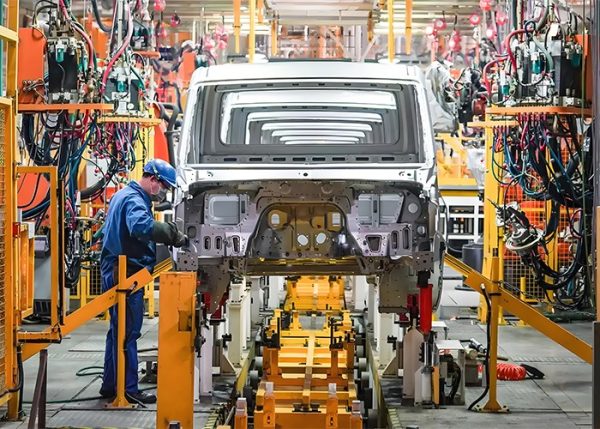
بدنه کابین به رنگ سفید، سازه فلزی ناتمامی است که قبل از رنگآمیزی، لعابکاری، تزئینات داخلی و مونتاژ نهایی شکل میگیرد. کیفیت آن به چیزی بیش از مهرکاری دقیق بستگی دارد. پنلها باید در برابر یک سیستم داده پایدار قرار گیرند، با ورودی گرمای کنترلشده به هم متصل شوند و قبل از اینکه فرآیندهای بعدی خطاهای ابعادی را پنهان کنند، اندازهگیری شوند. بنابراین، یک مسیر تولید قابل اعتماد، دقت مهرکاری، طراحی فیکسچر، توالی جوشکاری، بازرسی ابعادی و آمادهسازی برای خوردگی را با هم ترکیب میکند.
برای تولیدکنندگان خودرو و خریداران سیستم بدنه، سوال کلیدی صرفاً این نیست که آیا کابین پس از جوشکاری مربع به نظر میرسد یا خیر. مسئله مهمتر این است که آیا نقاط نصب، دهانههای در، قاب شیشه جلو، خط سقف و رابطهای شاسی پس از چرخه کامل اتصال، در محدوده تلرانسهای طراحی تأیید شده باقی میمانند یا خیر.
چه چیزی یک بدنه کابین باکیفیت به رنگ سفید را تعریف میکند؟
بدنه کابین باکیفیت به رنگ سفید، سازهای فلزی با ابعاد پایدار است که میتواند اجزای بعدی را بدون تنظیم بیش از حد بپذیرد. این بدنه معمولاً شامل سازه کف، پنلهای جانبی، سقف، دیوار جلو، دیوار عقب، دهانههای در، روزنه شیشه جلو و تقویتکنندههای سازهای میشود.
اصطلاح «سفید» به بدنه مونتاژ شده لخت قبل از رنگآمیزی اشاره دارد. این اصطلاح رنگ فلز را توصیف نمیکند. در این مرحله، مهندسان باید چندین شرط را تأیید کنند:
- نقاط نصب با سیستم مختصات تأیید شده مطابقت دارند.
- درها، شیشه جلو و دهانههای سرویس در محدوده طراحی باقی میمانند.
- اتصالات جوش داده شده استحکام ساختاری ثابتی را فراهم میکنند.
- شکافهای پنل و انتقال سطوح، امکان نصب و رنگآمیزی بعدی را فراهم میکنند.
- تقویتکنندهها اعوجاج یا تداخل موضعی ایجاد نمیکنند.
- سطوح برای عملیات آببندی و محافظت در برابر خوردگی مناسب هستند.
یک خطای کوچک در بدنه سفید میتواند در طول مونتاژ به یک مشکل بزرگتر تبدیل شود. برای مثال، یک تقویت لولای نادرست ممکن است باعث افتادگی درب شود، در حالی که یک قاب شیشه جلو کج شده میتواند باعث ایجاد فشار روی شیشه یا خرابی آببندی شود.
چگونه فرآیند تولید، دقت را کنترل میکند
مسیر تولید با شکلدهی ورق فلزی آغاز میشود و با اعتبارسنجی ابعادی پایان مییابد. هر مرحله بر مرحله بعدی تأثیر میگذارد، بنابراین کیفیت را نمیتوان تنها با بازرسی نهایی بازیابی کرد.
مهر زدن شکل پنل را مشخص میکند
قالبگیری هندسه اولیه پنلهای کابین، شامل فلنجها، دندهها، سطوح نصب و رابطهای تقویتکننده را ایجاد میکند. قالب باید جریان مواد را کنترل کند تا پنل دچار نازک شدن بیش از حد، چروکیدگی یا برگشت فنری نشود.
برگشت فنری یکی از منابع رایج تغییر ابعادی است. پس از برداشتن فشار شکلدهی، ورق تلاش میکند تا به شکل اولیه خود بازگردد. این اثر به درجه ماده، ضخامت، هندسه قطعه، عمق کشش و طراحی فلنج بستگی دارد.
مهمترین موارد مهر زدن چک شامل موارد زیر است:
- موقعیت و قطر سوراخ
- زاویه فلنج
- مشخصات لبه
- انحنای پنل
- نازک شدن موضعی
- تغییر شکل سطح
- تکرارپذیری بین دستههای تولید
ممکن است یک پنل از نظر ظاهری قابل قبول به نظر برسد اما هنگام قرار دادن در فیکسچر مونتاژ، همچنان دچار نقص باشد. به همین دلیل است که بررسی تناسب فیکسچر باید قبل از ورود تعداد زیادی از قطعات به جوشکاری انجام شود.
وسایل، هندسه مرجع را ایجاد میکنند
فیکسچرها نحوه قرارگیری پنلها نسبت به یکدیگر را تعریف میکنند. یک سیستم مکانیابی صدا معمولاً سه عملکرد را از هم جدا میکند:
- نقاط مکانیابی اولیه، صفحه اصلی را تشکیل میدهند.
- مکانیابهای ثانویه حرکت را در امتداد محور دیگری کنترل میکنند.
- گیرهها قطعات را بدون اینکه آنها را در موقعیت غیرطبیعی قرار دهند، نگه میدارند.
بستن بیش از حد میتواند مشکل مهر و موم را پنهان کند. وقتی گیرهها آزاد میشوند، پنل ممکن است به عقب حرکت کند و شکاف یا جابجایی ایجاد کند. بستن کم در حین جوشکاری باعث ایجاد حرکت میشود که هندسه نهایی را تغییر میدهد.
طرح مبنا باید از بازرسی مهر زنی تا مونتاژ فرعی و اندازه گیری نهایی بدنه ثابت بماند. اگر هر ایستگاه از یک نقطه مرجع متفاوت استفاده کند، نتایج اندازه گیری شده ممکن است به صورت محلی قابل قبول به نظر برسند در حالی که کل کابین دچار خطای انباشته می شود.
چرا ترتیب جوشکاری برای کیفیت مونتاژ کابین اهمیت دارد؟
جوشکاری، پنلهای مهر و موم شده را به هم متصل میکند، اما گرما شکل آنها را نیز تغییر میدهد. فلز آسیب دیده در حین گرم شدن منبسط و در حین سرد شدن منقبض میشود. اگر جوشها در یک طرف یک پنل نازک متمرکز باشند، انقباض میتواند سازه را از موقعیت خود خارج کند.
به همین دلیل است که کیفیت جوش شامل یکپارچگی اتصال و کنترل اعوجاج میشود.
ورودی گرما باید با اتصال مطابقت داشته باشد
گرمای بیش از حد میتواند باعث سوختگی، فرورفتگی، انقباض موضعی و اعوجاج قابل مشاهده پنل شود. گرمای ناکافی ممکن است باعث ذوب ناقص یا اتصالات ضعیف شود. تنظیم صحیح به جنس، ضخامت، طراحی اتصال، وضعیت الکترود، سرعت جوشکاری و کنترل تجهیزات بستگی دارد.
یک خط تولید پایدار باید موارد زیر را رصد کند:
- جریان و ولتاژ جوشکاری در صورت لزوم
- زمان جوشکاری
- سایش الکترود
- دسترسی و زاویه اسلحه
- محل جوش
- سطح پاشش
- ظاهر مفصل
- نتایج آزمایشهای مخرب یا غیرمخرب طبق طرح کنترل مصوب
جوشی که از بازرسی چشمی سربلند بیرون میآید، به طور خودکار از نظر سازهای قابل اعتماد نیست. اتصالات بحرانی نیاز به یک روش بازرسی و معیار پذیرش تعریف شده دارند.
توالی، کشش ساختاری را کاهش میدهد
یک توالی جوشکاری متعادل، گرما را در سراسر سازه توزیع میکند. جوشهای کوتاه، جوشهای جانبی متناوب و جوشهای موقعیتیابی موقت میتوانند تمرکز تنش حرارتی را کاهش دهند. توالی دقیق باید از طراحی بدنه و اسناد تولید تأیید شده پیروی کند.
یک مقایسه مفید در زیر نشان داده شده است:
| رویکرد کنترل | مزیت اصلی | ریسک اصلی | استفاده مناسب |
| جوشکاری مداوم در یک ناحیه | اتصال سریع محلی | تجمع و اعوجاج بیشتر گرما | مقاطع ضخیم و پایدار با اعتبارسنجی تایید شده |
| توالی جوش متناوب | تعادل حرارتی بهتر | الزامات برنامهریزی و بازرسی طولانیتر | پنلهای نازک و سازههای بزرگ کابین |
| جوشکاری موقت اولیه | هندسه را قبل از اتصال نهایی نگه میدارد | پونزهای ضعیف یا نابجا میتوانند پنهان بمانند | مجموعههای بدنه چند پنلی |
| نیروی گیره سنگین | کاهش حرکت در حین اتصال | میتواند برگشت فنری را بپوشاند و اعوجاج را آزاد کند | قطعات پایدار با نیروی ثابت تأیید شده |
| کلمپ کنترلشده با بازرسی | جداسازی بهتر مشکلات قطعه و فیکسچر | نیاز به کار اندازهگیری بیشتری دارد | راهاندازی تولید و مونتاژهای حساس به کیفیت |
بازرسی ابعادی قبل از مونتاژ نهایی
بازرسی ابعادی باید ویژگیهایی را که بر تناسب، عملکرد، ایمنی و پردازشهای بعدی تأثیر میگذارند، تأیید کند. یک طرح بازرسی کامل، تمام سطوح را با اولویت یکسان اندازهگیری نمیکند.
حساسترین نواحی معمولاً شامل موارد زیر هستند:
- نقاط نصب کابین به شاسی
- تقویت لولا و قفل درب
- دهانههای شیشه جلو و پنجرههای جانبی
- رابطهای سقف و دیوار جلویی
- محل نصب ستون فرمان و پدال
- نقاط اتصال صندلی و داشبورد
- فلنجهای آببندی
- تقارن بین سمت چپ و راست
تجهیزات اندازهگیری مختصات، وسایل کنترل، اندازهگیری لیزری و گیجهای کالیبره شده همگی میتوانند مفید باشند. این روش باید با الزامات تلرانس و مرحله تولید مطابقت داشته باشد.
نتیجه بازرسی باید بین موارد زیر تمایز قائل شود:
- یک تغییر فرآیند تکرارپذیر
- تنوع تصادفی
- یک قطعه آسیب دیده
- سایش فیکسچر
- ناهمراستایی ابزار
- خطای سیستم اندازهگیری
این تمایز مهم است. تنظیم یک قطعه برای اصلاح یک پنل آسیبدیده میتواند خطای جدیدی را برای هر قطعه بعدی ایجاد کند.
مشکلات کیفی رایج و علل آنها
دهانههای درب در موقعیت نامناسبی قرار دارند
خطاهای باز شدن درب اغلب از برگشت فنری، سایش فیکسچر یا توالی جوشکاری نادرست ناشی میشود. اندازهگیری فقط پنل بیرونی کافی نیست. موقعیتهای لولا، چفت، ضربهگیر و فلنج آببندی باید با هم بررسی شوند زیرا آنها یک سیستم عملکردی را تشکیل میدهند.
تناسب شیشه جلو خودرو نامناسب است
روزنه شیشه جلو میتواند به دلیل اعوجاج گوشه، تغییر زاویه فلنج یا انقباض جوش، دچار نقص شود. روزنه باید پس از جوشکاری کامل سازه اطراف، و نه فقط پس از تشکیل پنلهای منقوش، بررسی شود.
آسیبهای ناشی از پاشش جوش به نواحی آببندی
پاشش روی فلنج آببندی میتواند از تماس یکنواخت درزگیر جلوگیری کند. همچنین ممکن است نقطهای برجسته ایجاد کند که پس از پوشش و مونتاژ باعث نشت موضعی شود. بنابراین، الزامات تمیزکاری باید در طرح کیفیت جوشکاری گنجانده شود، نه اینکه به اپراتورهای مونتاژ نهایی واگذار شود.
محافظت در برابر خوردگی ناهموار است
لبههای فولادی لخت، حفرههای محصور، فلنجهای روی هم افتاده و نواحی جوش قبل از رنگآمیزی یا پوششدهی نیاز به توجه ویژه دارند. رطوبت محبوس شده بین پنلهای روی هم افتاده میتواند در صورت طراحی ضعیف زهکشی و آببندی، خوردگی را تسریع کند.
دو بررسی عملی قبل از تأیید تأمینکننده
ابتدا، درخواست گزارش ابعادی بگیرید که پس از چرخه کامل جوشکاری بدنه گرفته شده باشد. گزارش از پنلهای مهر شده جداگانه، ثابت نمیکند که کابین مونتاژ شده پایدار است.
دوم، نمونههای اولیه را با قطعات تولید شده پس از رسیدن خط به خروجی عادی مقایسه کنید. گرمای ابزار، سایش الکترود، دمای فیکسچر و تنظیمات اپراتور میتواند نتایج را پس از چند واحد اول تغییر دهد.
همچنین مفید است که تأیید کنیم:
- وضعیت بازنگری نقشهها و استانداردهای بازرسی
- وضعیت کالیبراسیون تجهیزات اندازهگیری
- طرح واکنش برای قطعات خارج از تلرانس
- قابلیت ردیابی جوشهای بحرانی
- روش آببندی و آمادهسازی در برابر خوردگی
- فرآیند تأیید برای تغییرات فیکسچر یا ابزار
قابلیت تولید در پس ساختارهای ثابت کابین
شاندونگ TaiRui تولید قطعات بدنه را با خطوط پرسکاری، خطوط جوشکاری خودکار، منابع قالبگیری و آزمایشگاههای تست ترکیب میکند. قابلیت تولید آن، گذار از پنلهای فرمدهی شده به سازههای بدنه مونتاژ شده را پشتیبانی میکند، در حالی که قابلیتهای تولید خودرو پایه تولید را برای کارهای اتصال و مونتاژ تکرارپذیر فراهم میکند.
کنترل کیفیت باید هم فرآیند و هم ساختار نهایی را پوشش دهد. سیستم تضمین کیفیت خودرو میتواند بررسیهای مواد ورودی، بازرسی در حین فرآیند، تأیید جوش، اندازهگیری ابعادی و آزادسازی نهایی را به هم متصل کند. برای ساختارهای کابین سفارشی، قابلیتهای تحقیق و توسعه خودرو همچنین مهم هستند زیرا تغییرات در هندسه پنل، نقاط نصب یا وسایل تولید میتواند کل مونتاژ را تحت تأثیر قرار دهد.
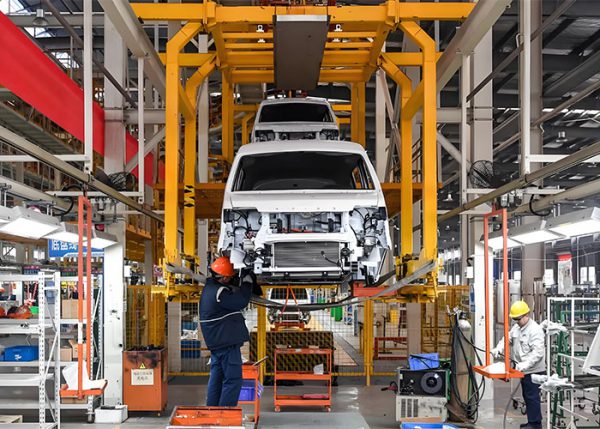
این شرکت در سال ۲۰۰۳ تأسیس شد و قابلیتهای خود را در زمینههای قطعات بدنه، روشنایی خودرو، خودروهای ویژه، پرسکاری، جوشکاری، پردازش قالب و آزمایش توسعه داده است. این شرکت تحت سیستم مدیریت کیفیت IATF 16949 فعالیت میکند و پشتیبانی برنامهریزی، توسعه، نمونهسازی و تولید سفارشی را ارائه میدهد.
سوالات متداول
تفاوت بین بدنه کابین سفید رنگ و مجموعه کابین چیست؟
بدنه کابین به رنگ سفید، سازه فلزی سادهای است که قبل از رنگآمیزی و نصب داخلی به هم متصل شده است. مجموعه کابین ممکن است بسته به تعریف پروژه، شامل اجزای اضافی مانند درها، شیشهها، تزئینات، سیمکشی یا سایر قطعات نصب شده باشد.
کدام نکات بازرسی در بدنه کابین سفید رنگ بیشترین اهمیت را دارند؟
نقاط نصب، دهانههای در، روزنههای شیشه جلو، فلنجهای آببندی، موقعیتهای تقویتکننده و رابطهای شاسی معمولاً در اولویت هستند زیرا خطاها در این مناطق بر مونتاژ بعدی و عملکرد خودرو تأثیر میگذارند.
چگونه میتوان اعوجاج جوشکاری را در سازه کابین کاهش داد؟
از یک سیستم موقعیتیابی پایدار استفاده کنید، نیروی گیره را کنترل کنید، توالی جوشکاری را متعادل کنید، ورودی گرما را کنترل کنید، سایش فیکسچر را بررسی کنید و بدنه تکمیلشده را پس از جوشکاری اندازهگیری کنید. دقت جوش نقطهای نیز مهم است زیرا موقعیتیابی موقت ضعیف میتواند خطا را به سازه نهایی منتقل کند.
بدنه کابین به رنگ سفید باید به عنوان یک سیستم کامل ابعادی و اتصال تأیید شود، نه به عنوان مجموعهای از پنلهای قابل قبول از نظر بصری. هنگامی که مراحل مهرزنی، مکانیابی، جوشکاری، آمادهسازی آببندی و بازرسی با هم کنترل میشوند، مونتاژ بعدی پایه پایدارتری خواهد داشت و مراحل اصلاح کمتری مورد نیاز است.