
จุดอ้างอิงของฟิกซ์เจอร์จะกำหนดตำแหน่งของแต่ละแผ่นโลหะที่ปั๊มขึ้นรูปก่อนการเชื่อม ดังนั้นจึงมีผลโดยตรงต่อช่องประตู รอยต่อกระจกหน้ารถ ช่องว่างระหว่างแผ่นโลหะ และความสม่ำเสมอของตัวถังห้องโดยสารที่ยังไม่ได้ประกอบ ฟิกซ์เจอร์ที่ดีไม่ได้เพียงแค่ยึดแผ่นโลหะไว้เท่านั้น แต่ยังสร้างระบบอ้างอิงที่มั่นคง ควบคุมลำดับการเชื่อมต่อ และให้ข้อมูลพื้นฐานที่มีความหมายสำหรับการตรวจสอบขนาดอีกด้วย
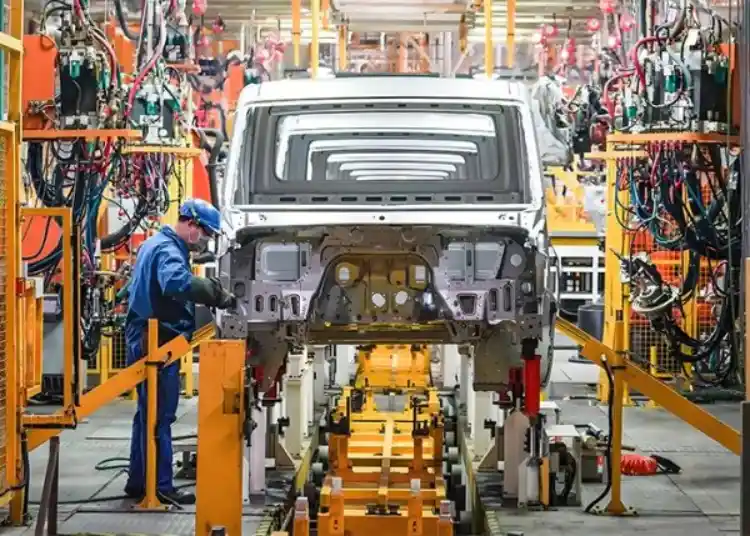
ระบบควบคุมข้อมูลอุปกรณ์ในตัวถังห้องโดยสารสีขาว
จุดอ้างอิงของชิ้นงาน (Fิกซ์เจอร์ดาตัม) คือจุดอ้างอิงที่กำหนดไว้สำหรับวางตำแหน่งแผง ชิ้นส่วนย่อย หรือส่วนตัวถัง ในงานเชื่อมตัวถังรถยนต์ เครือข่ายจุดอ้างอิงจะเปลี่ยนชิ้นส่วนที่ขึ้นรูปด้วยการปั๊มขึ้นรูปหลายชิ้นให้กลายเป็นโครงสร้างที่ควบคุมได้เพียงโครงสร้างเดียว คำถามสำคัญไม่ใช่ว่าแผงนั้นสัมผัสกับจุดอ้างอิงหรือไม่ แต่เป็นว่าจุดอ้างอิงเหล่านั้นสร้างระบบพิกัดตามแบบจากหน่วยหนึ่งไปยังอีกหน่วยหนึ่งได้หรือไม่
จากตำแหน่งแผงควบคุมไปจนถึงส่วนเชื่อมต่อการประกอบ
แผงด้านข้างอาจดูถูกต้องในตัวมันเอง แต่ก็ยังอาจสร้างปัญหาในการประกอบขั้นสุดท้ายได้ การขยับเพียงไม่กี่มิลลิเมตรที่เสาบานพับอาจทำให้ช่องประตูเปลี่ยนไป ในขณะที่การขยับเล็กน้อยที่รางหลังคาอาจส่งผลต่อขอบกระจกหน้ารถและการอัดแน่นของซีล นั่นเป็นเหตุผลว่าทำไมการตรวจสอบโครงสร้างตัวถังรถจึงควรเชื่อมโยงจุดอ้างอิงของอุปกรณ์ยึดกับส่วนต่อประสานการทำงาน แทนที่จะบันทึกเฉพาะการวัดที่แยกจากกันเท่านั้น
ฟังก์ชันข้อมูลสามฟังก์ชัน
ระบบการกำหนดตำแหน่งที่ใช้งานได้จริงจะแบ่งงานออกเป็นสามส่วน: ส่วนรองรับหลักควบคุมระนาบหลัก ส่วนรองรับรองควบคุมการเคลื่อนที่ข้ามระนาบนั้น และส่วนรองรับที่สามจำกัดองศาอิสระที่เหลืออยู่ การจัดเรียงนี้ช่วยป้องกันการจำกัดมากเกินไป ซึ่งอาจทำให้แผงถูกดันเข้าที่และปลดปล่อยความเครียดที่สะสมไว้เมื่อตัวหนีบเปิดออก
ลำดับการเชื่อมช่วยรักษาความแม่นยำของขนาดได้อย่างไร
การเชื่อมทำให้เกิดการเปลี่ยนแปลงอุณหภูมิเฉพาะจุดและเกิดการหดตัวเมื่อรอยเชื่อมเย็นตัวลง อุปกรณ์จับยึดสามารถจำกัดการเคลื่อนที่ได้ แต่ไม่สามารถแก้ไขลำดับการเชื่อมที่ไม่สมดุลได้ คุณภาพของชิ้นงานขึ้นอยู่กับการจับคู่ความแข็งของตัวกำหนดตำแหน่ง ตำแหน่งของแคลมป์ ลำดับการเชื่อม และปริมาณความร้อนที่ป้อนเข้าไปในโครงสร้างที่กำลังเชื่อมต่อกัน
การเชื่อมแบบจุดช่วยสร้างโครงสร้างหลัก
การเชื่อมแบบจุดควรทำเพื่อเสริมความแข็งแรงให้กับจุดอ้างอิงหลักและบริเวณรอยต่อก่อน หากเชื่อมตะเข็บยาวเสร็จก่อนที่จะตรวจสอบช่องประตู ช่องกระจกหน้ารถ และจุดยึด การแก้ไขในภายหลังจะเสียค่าใช้จ่ายสูง จุดเริ่มต้นที่ดีกว่าคือโครงสร้างที่เชื่อมแบบจุดไว้แล้วอย่างมั่นคง ตรวจสอบช่องเปิดที่สำคัญ จากนั้นดำเนินการตามลำดับการเชื่อมต่อที่วางแผนไว้ต่อไป
การรักษาสมดุลความร้อนมีความสำคัญมากกว่าจำนวนรอยเชื่อม
การเชื่อมหลายจุดไม่ได้หมายความว่าห้องโดยสารจะตรงขึ้นเสมอไป การให้ความร้อนเฉพาะด้านใดด้านหนึ่งของรางหลังคาหรือเสาอาจดึงโครงสร้างเข้าหาจุดที่กำลังเย็นตัวลง การเชื่อมสลับด้าน การลดความยาวของแนวเชื่อมที่ไม่ขาดตอน และการปล่อยให้ตัวยึดรองรับแผงใกล้กับจุดเชื่อมต่อ จะช่วยลดโอกาสการบิดเบี้ยวที่เกิดขึ้นอย่างต่อเนื่อง ลำดับการเชื่อมที่แน่นอนจะต้องได้รับการตรวจสอบกับรูปทรงของชิ้นส่วนและกระบวนการเชื่อม
แผนการตรวจสอบเชิงปฏิบัติสำหรับคุณภาพงานเชื่อมห้องโดยสาร
การตรวจสอบควรใช้จุดอ้างอิงเดียวกันกับที่ใช้ในการเชื่อม เมื่อการวัดแยกออกจากจุดอ้างอิงของอุปกรณ์จับยึด จะเป็นการยากที่จะบอกได้ว่าความผิดพลาดเริ่มต้นจากแผงที่ปั๊มขึ้นรูป ตัวกำหนดตำแหน่ง ตัวหนีบ หรือการบิดเบี้ยวจากความร้อน การตรวจสอบต่อไปนี้จะสร้างการส่งมอบที่ตรวจสอบย้อนกลับได้ตั้งแต่โครงสร้างตัวถังเปล่าไปจนถึงการประกอบห้องโดยสาร
| ขั้นตอนการตรวจสอบ | สิ่งที่ต้องตรวจสอบ | ทำไมเรื่องนี้ถึงสำคัญ | การตัดสินใจปล่อยตัว |
| ก่อนการเชื่อม | การติดตั้งแผง, หน้าสัมผัสระบุตำแหน่ง, ระยะการหนีบ | ตรวจหาช่องว่างหรือการประกอบที่ไม่พอดีก่อนที่จะให้ความร้อน | รีเซ็ตหรือแก้ไขเงื่อนไขการระบุตำแหน่ง |
| หลังจากเชื่อมจุดแล้ว | ช่องประตูและกระจก จุดยึด | ยืนยันว่าโครงสร้างหลักไม่ได้เคลื่อนที่ | ดำเนินการต่อเฉพาะเมื่ออินเทอร์เฟซที่สำคัญมีเสถียรภาพแล้วเท่านั้น |
| หลังจากเชื่อมเสร็จสมบูรณ์ | ขนาดจากจุดอ้างอิงถึงคุณลักษณะและการบิดเบี้ยวที่มองเห็นได้ | แยกความเคลื่อนตัวเนื่องจากความร้อนออกจากความแปรผันจากการปั๊มขึ้นรูป | ซ่อมแซม ปรับปรุง หรือยอมรับตามแบบ |
| ก่อนการเคลือบ | รอยต่อ รอยกระเด็น การระบายน้ำ และพื้นที่ปิดผนึก | ป้องกันไม่ให้การเตรียมพื้นผิวปกปิดข้อบกพร่อง | อนุญาตให้ใช้งานได้หลังจากตรวจสอบความสะอาดและความปลอดภัยเรียบร้อยแล้วเท่านั้น |
ใช้คุณสมบัติการทำงานเป็นจุดตรวจสอบ
จุดตรวจสอบที่สำคัญที่สุดคือคุณสมบัติที่ชิ้นส่วนอื่นต้องมี เช่น ตำแหน่งบานพับ การเสริมแรงของกลอนประตู ขอบกระจกหน้ารถ จุดยึดเบาะหรือแผงหน้าปัด และจุดยึดกับแชสซี ตัวถังอาจมีขนาดตามรูปทรงภายนอกโดยทั่วไปตรงตามข้อกำหนด แต่ก็ยังอาจไม่ผ่านการตรวจสอบที่จุดใดจุดหนึ่งเหล่านี้ การระบุวิธีการวัด เกจวัด จุดอ้างอิง และช่วงเวลาการตรวจสอบ จะทำให้ผลลัพธ์สามารถทำซ้ำได้
อย่าปกปิดปัญหาของอุปกรณ์ด้วยการใช้แรงมือ
ข้อผิดพลาดที่พบได้บ่อยในโรงงานคือการหนีบแผ่นโลหะจนกระทั่งช่องว่างหายไป การทำเช่นนั้นอาจทำให้ได้รอยเชื่อมที่ดูดี แต่จะทำให้เกิดความเครียดสะสมในแผ่นโลหะ เมื่อถอดชิ้นส่วนออก ช่องว่างก็จะกลับมาหรือปรากฏขึ้นในรอยต่อที่อยู่ใกล้เคียง ควรตรวจสอบการสึกหรอของตัวกำหนดตำแหน่ง การจัดแนวของแคลมป์ และการวางแผ่นโลหะให้เข้าที่ก่อน การใช้แรงกดด้วยมือไม่ควรใช้แทนการตรวจสอบสภาพอ้างอิงที่ถูกต้อง
ข้อจำกัดของแนวทางการจัดตำแหน่งอุปกรณ์
อุปกรณ์ยึดช่วยปรับปรุงความแม่นยำในการทำซ้ำ แต่ไม่ได้ซ่อมแซมแผงที่เข้ามาคุณภาพต่ำ หรือชดเชยกระบวนการเชื่อมต่อที่ไม่เหมาะสม กลยุทธ์การกำหนดตำแหน่งก็มีอายุการใช้งานเช่นกัน การสึกหรอที่หมุด แผ่นรอง หรือแคลมป์ อาจทำให้ระบบพิกัดเคลื่อนที่ไปทีละน้อยโดยไม่ก่อให้เกิดความเสียหายที่เห็นได้ชัดเจนในสายการผลิต
มีรายละเอียดภาคสนามสองประการที่ควรให้ความสนใจ ประการแรก ตัวกำหนดตำแหน่งที่สะอาดในตอนเริ่มต้นกะ อาจมีเศษโลหะจากการเชื่อมสะสมในภายหลัง ทำให้แผงยกตัวขึ้นเล็กน้อยแต่ส่งผลกระทบอย่างมาก ประการที่สอง แผงอาจมีขนาดถูกต้อง แต่มีมุมหน้าแปลนที่ไม่ถูกต้อง ทำให้เกิดการบีบอัดของซีลหรือปัญหาในการประกอบชิ้นส่วนที่อยู่ติดกัน บันทึกการทำความสะอาดและการตรวจสอบมุมหน้าแปลนควรอยู่ในแผนควบคุม
สำหรับโครงการที่ต้องการส่วนประกอบตัวถังแบบบูรณาการและการประกอบในขั้นตอนถัดไป ซานดอง TaiRui เป็นการผสมผสานการผลิตชิ้นส่วนตัวถังรถยนต์เข้ากับการปั๊มขึ้นรูป การเชื่อมแบบอัตโนมัติ การประกอบโคมไฟ การแปรรูปแม่พิมพ์ และทรัพยากรด้านการทดสอบ ความสามารถในการผลิต หลักการเหล่านี้มีความเกี่ยวข้องเมื่อต้องใช้หลักคุณภาพเดียวกันตั้งแต่แผ่นขึ้นรูปไปจนถึงโครงสร้างเชื่อมที่สามารถทำซ้ำได้
ก่อนอนุมัติโครงสร้างห้องโดยสารที่เสร็จสมบูรณ์ ให้ตรวจสอบแผนผังอ้างอิง ค่าความคลาดเคลื่อนของจุดเชื่อมต่อที่สำคัญ ลำดับการเชื่อม การเตรียมพื้นผิว และบันทึกการตรวจสอบกับผู้ผลิตอีกครั้ง การรับประกันคุณภาพของ ShanDong TaiRui รวมถึงการรับรองมาตรฐาน IATF 16949, ISO 45001 และ ISO 14001 ภายใต้กรอบคุณภาพและการจัดการที่จัดทำเป็นเอกสารไว้
ตรรกะเชิงมิติเดียวกันนี้สามารถนำไปใช้ได้นอกเหนือจากห้องเชื่อม: คู่มือล่าสุดเกี่ยวกับเรื่องนี้ ตัวถังรถแท็กซี่สีขาว ผลิตจากโรงงาน เชื่อมโยงกระบวนการขึ้นรูปแผง การกำหนดตำแหน่งอุปกรณ์ การเชื่อม และการตรวจสอบเข้าไว้ในห่วงโซ่คุณภาพเดียวกัน
สามคำถามที่ต้องตอบให้เรียบร้อยก่อนอนุมัติผู้จำหน่าย
คุณลักษณะใดบ้างที่เป็นจุดอ้างอิงที่แท้จริงของตัวถังสีขาว (Body in White Datum)?
ขอพิกัดอ้างอิงที่ใช้ในการกำหนดตำแหน่งพื้น เสา หลังคา ช่องเปิด และจุดยึด หากคำตอบระบุเฉพาะขนาดภายนอกของแผง แสดงว่าแผนควบคุมไม่สมบูรณ์
ตรวจจับการเบี่ยงเบนของอุปกรณ์ติดตั้งได้อย่างไร?
ตรวจสอบให้แน่ใจว่าได้ตรวจสอบหมุดกำหนดตำแหน่ง แผ่นรอง แคลมป์ และเกจวัดอย่างละเอียด พร้อมแผนการรับมือกับการสึกหรอหรือการกระเด็นของโลหะ การตรวจสอบควรระบุว่าอุปกรณ์ดังกล่าวตรงกับสภาวะอ้างอิงที่ได้รับการอนุมัติครั้งล่าสุดเมื่อใด
มีหลักฐานอะไรบ้างที่แนบมาพร้อมกับตัวอย่าง?
ขอผลการวิเคราะห์ขนาดที่เชื่อมโยงกับข้อมูลอ้างอิงในแบบร่าง บันทึกการตรวจสอบรอยเชื่อม ภาพถ่ายของส่วนเชื่อมต่อที่สำคัญ และค่าเบี่ยงเบนที่ได้รับการอนุมัติแล้ว ตัวอย่างที่ไม่มีหลักฐานที่ตรวจสอบย้อนกลับได้นั้นยากที่จะนำไปใช้ในการผลิตจริงได้อย่างยั่งยืน
คำถามที่พบบ่อย
เหตุใดจุดอ้างอิงของอุปกรณ์ยึดจึงมีความสำคัญในการเชื่อมตัวถังรถแบบสำเร็จรูป?
พวกเขาสร้างระบบพิกัดที่สามารถทำซ้ำได้สำหรับแผงและชิ้นส่วนย่อย ระบบดังกล่าวช่วยควบคุมช่องเปิดใช้งาน จุดยึด ช่องว่างระหว่างแผง และส่วนเชื่อมต่อที่ใช้ระหว่างการประกอบห้องโดยสาร
อุปกรณ์จับยึดที่ดีสามารถป้องกันการบิดเบี้ยวจากการเชื่อมได้ทั้งหมดหรือไม่?
ไม่เลย มันจำกัดการเคลื่อนไหวก็จริง แต่ปริมาณความร้อน ลำดับการเชื่อม การออกแบบรอยต่อ การประกอบแผง และการระบายความร้อนยังคงมีผลต่อผลลัพธ์ อุปกรณ์จับยึดที่มั่นคงต้องทำงานร่วมกับลำดับการเชื่อมที่ได้รับการตรวจสอบแล้ว
ควรตรวจสอบอะไรบ้างก่อนที่จะปล่อยตัวถังรถแท็กซี่ที่ยังไม่ได้ประกอบ (Body of White) ออกมา?
ตรวจสอบขนาดที่สำคัญของจุดอ้างอิงกับส่วนประกอบต่างๆ เช่น ช่องเปิดประตูและกระจกหน้ารถ จุดยึด รอยเชื่อมกระเด็น สภาพรอยเชื่อม ทางระบายน้ำ และการเตรียมพื้นผิว บันทึกวิธีการวัดและปฏิกิริยาต่อผลลัพธ์ที่อยู่นอกช่วงความคลาดเคลื่อนที่ยอมรับได้