
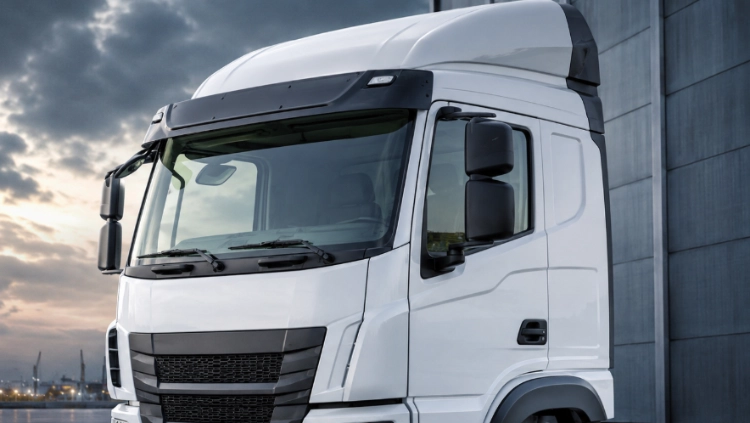
ตัวถังห้องโดยสารสีขาว คุณภาพเริ่มต้นก่อนการลงสี
กระบวนการผลิตตัวถังรถแบบยังไม่ทาสี (Cab body in white) จะเป็นตัวกำหนดว่าตัวถังรถที่เสร็จสมบูรณ์แล้วจะสามารถติดตั้งประตู กระจก ชิ้นส่วนตกแต่ง ระบบสายไฟ และส่วนต่อประสานแชสซีได้โดยไม่ต้องเสียค่าใช้จ่ายในการแก้ไขเพิ่มเติมหรือไม่ แม้ว่าตัวถังจะยังไม่ได้ทาสี แต่รูปทรงเรขาคณิตของมันก็ควบคุมการประกอบในภายหลังแล้ว กระบวนการที่ดีนั้นต้องผสมผสานความแม่นยำของการปั๊มแผ่นโลหะ ตำแหน่งของตัวยึดที่มั่นคง ความร้อนในการเชื่อมที่ควบคุมได้ และการตรวจสอบที่ทำซ้ำได้ สำหรับคุณในฐานะผู้ซื้อหรือผู้จัดการฝ่ายวิศวกรรม คำตอบที่ใช้งานได้จริงคือการประเมินห่วงโซ่ขนาดทั้งหมดมากกว่าลักษณะของรอยเชื่อมเพียงอย่างเดียว ควรสอบถามเกี่ยวกับวิธีการจัดวางแผ่นโลหะ วิธีการวัดความบิดเบี้ยว และวิธีการจัดการชิ้นส่วนที่ไม่เป็นไปตามมาตรฐานก่อนการเคลือบสี
ประเด็นสำคัญ
- ตำแหน่งของอุปกรณ์จับยึดจะควบคุมรูปทรงเรขาคณิตอ้างอิงที่ใช้ในทุกขั้นตอนการทำงานถัดไป
- ลำดับการเชื่อมและปริมาณความร้อนมีผลต่อตำแหน่งของหน้าแปลน ช่องเปิดบนหลังคา และช่องเปิดประตู
- การตรวจสอบต้องประกอบด้วยการวัดด้วยเครื่องมือวัด การวัดพิกัด การตรวจสอบรอยเชื่อม และการทดสอบการประกอบชิ้นส่วน
- การป้องกันการกัดกร่อนเริ่มต้นด้วยการทำความสะอาดรอยต่อ ทางระบายน้ำ การปิดผนึกช่องทางเข้า และพื้นผิวที่พร้อมสำหรับการเคลือบผิว
สิ่งที่ตัวถังเปล่าของรถแท็กซี่ต้องบรรจุได้
ตัวถังรถที่ยังไม่ได้ตกแต่ง คือโครงโลหะที่ประกอบเข้าด้วยกันก่อนการพ่นสี การติดตั้งกระจก การตกแต่งภายใน และอุปกรณ์ขั้นสุดท้าย โครงนี้ต้องคงรูปทรงที่จำเป็นสำหรับพื้นที่ภายในห้องโดยสาร ทัศนวิสัย การปิดผนึก และจุดยึดต่างๆ กลไกนั้นง่ายมาก: แผ่นโลหะแต่ละแผ่นมีค่าความคลาดเคลื่อน และการจัดเรียงขั้นสุดท้ายอาจทำให้ช่องเปิดต่างๆ เปลี่ยนไป แม้ว่าแต่ละส่วนจะดูเรียบร้อยดีก็ตาม รางหลังคาที่ขยับเพียงไม่กี่มิลลิเมตรก็สามารถเปลี่ยนการติดตั้งกระจกหน้ารถ การปิดผนึกน้ำ และความเรียบของชิ้นส่วนตกแต่งได้ในเวลาเดียวกัน
จุดอ้างอิงสร้างความสม่ำเสมอ
อุปกรณ์จับยึดควรใช้กำหนดตำแหน่งของพื้น เสา รางหลังคา และพื้นผิวการติดตั้งหลักโดยอ้างอิงจากจุดอ้างอิงที่กำหนดไว้ แคลมป์ต้องยึดชิ้นส่วนโดยไม่บังคับให้เสียรูปทรง หากอุปกรณ์จับยึดปกปิดหน้าแปลนที่บิดเบี้ยวด้วยแรงหนีบที่มากเกินไป ข้อผิดพลาดจะกลับมาอีกครั้งหลังจากปล่อยอุปกรณ์ บันทึกการสึกหรอของอุปกรณ์กำหนดตำแหน่ง สภาพของแคลมป์ และความสะอาดของจุดอ้างอิงเป็นส่วนหนึ่งของการควบคุมตามปกติ การตรวจสอบเหล่านี้มีประโยชน์มากกว่าการกล่าวโดยทั่วไปว่าสายการผลิตเป็นระบบอัตโนมัติ
การขึ้นรูปแผงกำหนดค่าความคลาดเคลื่อนเริ่มต้น
คุณภาพการปั๊มขึ้นรูปขึ้นอยู่กับสภาพของแม่พิมพ์ คุณสมบัติของแผ่นโลหะ ความลึกของการดึง และการคืนตัว ตรวจสอบความกว้างของขอบ ตำแหน่งรู รัศมีมุม และการโก่งงอที่มองเห็นได้ก่อนที่แผ่นโลหะจะเข้าสู่โรงงานประกอบตัวถัง แผ่นโลหะที่เข้ามาอย่างมั่นคงจะช่วยลดแรงดึงจากการเชื่อมและหลีกเลี่ยงการใช้ความร้อนจากการเชื่อมเพื่อแก้ไขปัญหาการขึ้นรูป ยืนยันเกรดวัสดุและความหนาสำหรับแต่ละโปรแกรม อย่าคิดว่าแผ่นโลหะสองแผ่นที่ดูคล้ายกันจะคืนตัวในลักษณะเดียวกัน
คุณภาพการเชื่อมช่วยปกป้องชิ้นงานประกอบขั้นสุดท้ายได้อย่างไร
การเชื่อมเป็นการเชื่อมต่อเปลือก แต่ลำดับการเชื่อมต่อยังช่วยกระจายความเค้นด้วย การเชื่อมแบบจุด การเชื่อม MIG หรือการเชื่อมต่อแบบอื่นที่ได้รับการอนุมัติ ควรปฏิบัติตามลำดับที่สมดุลความร้อนและจำกัดการเคลื่อนไหว คุณภาพไม่ได้อยู่ที่ว่ามีการเชื่อมหรือไม่ แต่ยังอยู่ที่ว่าการเชื่อมต่อมีความแข็งแรงตามที่ต้องการในขณะที่รักษาหน้าแปลนโดยรอบให้อยู่ในตำแหน่งหรือไม่
ควบคุมความร้อนและการบิดเบี้ยว
การเชื่อมแบบต่อเนื่องยาวๆ อาจดึงแผ่นโลหะบางๆ เข้าหาแหล่งความร้อน การเชื่อมสลับด้าน การใช้ตำแหน่งที่เหลื่อมกัน และการเว้นระยะเวลาการระบายความร้อนที่กำหนดไว้ สามารถลดการบิดเบี้ยวที่สะสมได้ ตรวจสอบช่องประตู ช่องกระจกหน้ารถ โครงหลังคา และพื้นผิวการติดตั้งแชสซีหลังจากขั้นตอนการเชื่อมต่อหลัก หากการแก้ไขต้องใช้แรงดันด้วยมืออย่างมาก ให้หยุดและตรวจสอบหาสาเหตุ: การสัมผัสของตัวกำหนดตำแหน่งไม่ดี การคืนตัวของแผ่นโลหะ การเชื่อมที่ขาดหายไป หรือลำดับการเชื่อมที่ไม่มั่นคง
ตรวจสอบรอยต่อให้มากกว่าแค่ลักษณะที่มองเห็นได้
การตรวจสอบด้วยสายตาอาจพบรอยกระเด็น รอยไหม้ทะลุ รอยเชื่อมไม่สมบูรณ์ และสภาพพื้นผิวที่ไม่ดี แต่ไม่สามารถพิสูจน์ข้อกำหนดภายในทั้งหมดได้ ควรใช้วิธีการตรวจสอบแบบทำลายหรือไม่ทำลายที่ได้รับการอนุมัติสำหรับประเภทของรอยต่อ และเก็บผลการตรวจสอบตัวอย่างไว้กับชุดการผลิต การสึกหรอของฝาครอบอิเล็กโทรด การเปลี่ยนแปลงกระแสไฟฟ้า และแรงกดที่ไม่สม่ำเสมอ เป็นสาเหตุทั่วไปของการเชื่อมจุดอ่อนในภาคสนาม บันทึกกระบวนการควรแสดงให้เห็นว่ามีการเปลี่ยนแปลงอะไรบ้าง ใครเป็นผู้ตรวจสอบ และแยกชิ้นส่วนที่ได้รับผลกระทบอย่างไร
การตรวจสอบขนาดที่ผู้ซื้อสามารถตรวจสอบได้
แผนการตรวจสอบที่มีประโยชน์จะเชื่อมโยงจุดวัดเข้ากับความเสี่ยงในการประกอบ ควรใช้แผนผังอ้างอิงเดียวกันในอุปกรณ์จับยึด เกจวัด การวัดพิกัด และรายงานการตรวจสอบขั้นสุดท้าย ซึ่งจะทำให้สามารถตรวจสอบย้อนกลับความเบี่ยงเบนได้ แทนที่จะกลายเป็นข้อโต้แย้งเกี่ยวกับวิธีการวัดที่แตกต่างกัน
| พื้นที่ตรวจสอบ | สิ่งที่ต้องตรวจสอบ | ผลที่ตามมาของการชุมนุม |
| ประตูและช่องเปิดด้านข้าง | แนวทแยง ช่องว่าง ตำแหน่งหน้าแปลน จุดบานพับ และจุดล็อค | แรงปิดประตู, เสียงลม, การบีบอัดของซีล |
| กระจกหน้ารถและช่องหลังคา | ลักษณะการเปิด, ตำแหน่งมุม, ความสูงของราวหลังคา | การติดตั้งกระจก, แถบกาว, ความเสี่ยงต่อการรั่วซึมของน้ำ |
| พื้นผิวพื้นและพื้นผิวติดตั้ง | ระดับความสูงอ้างอิง, รูปแบบรู, ความเรียบ | การเชื่อมต่อตัวถังและการจัดตำแหน่งอุปกรณ์ |
| รอยเชื่อม | การมีอยู่, สภาพเป็นก้อนหรือเม็ด, การกระเด็น, การเข้าถึง | ความแข็งแรง อายุการใช้งานจากการล้า การเตรียมการเคลือบผิว |
ใช้ช่วงค่าอ้างอิงเฉพาะเมื่อแบบหรือข้อกำหนดของลูกค้ากำหนดไว้เท่านั้น หากไม่มีการระบุค่า ให้เปรียบเทียบชิ้นส่วนเดียวกันกับต้นแบบที่ได้รับการอนุมัติ ทำการวัดซ้ำหลังจากถอดอุปกรณ์จับยึดแล้ว และยืนยันค่าความคลาดเคลื่อนกับผู้ผลิต การตรวจสอบครั้งที่สองหลังจากคลายแรงกดมีความสำคัญ เนื่องจากอาจเกิดการคืนตัวของวัสดุได้ภายในไม่กี่นาทีหลังจากการเชื่อม
การป้องกันการกัดกร่อนเริ่มต้นตั้งแต่เปลือกที่ไม่ทาสี
การควบคุมการกัดกร่อนไม่ใช่เรื่องที่เกี่ยวข้องกับสีเพียงอย่างเดียว ความชื้นอาจตกค้างอยู่ในรอยต่อ รอยต่อแบบกล่อง และมุมที่มีการระบายน้ำไม่ดี ก่อนการเคลือบ ให้กำจัดน้ำมันและคราบเชื่อมออก รักษาทางระบายน้ำให้เปิดอยู่ และตรวจสอบให้แน่ใจว่าวัสดุยาแนวสามารถเข้าถึงรอยต่อได้โดยไม่กักเก็บน้ำ การเตรียมพื้นผิวต้องสอดคล้องกับระบบการเคลือบที่เลือกและกระบวนการของลูกค้า เกลือ ความชื้น และการสัมผัสกับการขนส่งก็มีความสำคัญเช่นกันเมื่อชิ้นงานถูกเก็บไว้ระหว่างการเชื่อมและการทาสี
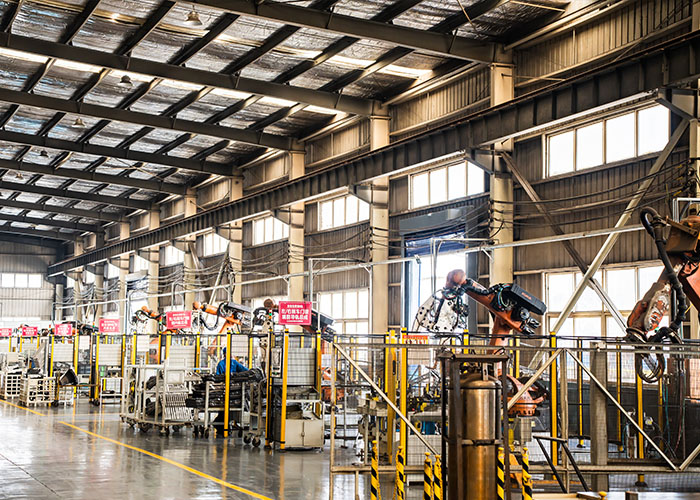
บริษัท ShanDong TaiRui ผสานรวมความสามารถด้านการปั๊มขึ้นรูป การเชื่อมแบบอัตโนมัติ การประกอบโคมไฟ การผลิตรถยนต์พิเศษ การแปรรูปแม่พิมพ์ และการทดสอบ ระบบคุณภาพของบริษัทได้รับการรับรองมาตรฐาน IATF 16949, ISO 45001 และ ISO 14001 ในขณะที่รถยนต์พิเศษได้รับการรับรองมาตรฐาน CCC คุณสามารถตรวจสอบข้อมูลเพิ่มเติมเกี่ยวกับบริษัทได้ที่นี่ ความสามารถในการผลิต และ การรับประกันคุณภาพ เมื่อตรวจสอบขอบเขตของกระบวนการและข้อกำหนดด้านเอกสาร
การเลือกพันธมิตรผู้ประกอบห้องโดยสาร
ขอเอกสารแสดงขั้นตอนการทำงานตั้งแต่แผ่นโลหะขึ้นรูปจนถึงชิ้นงานที่พร้อมใช้งาน เอกสารควรระบุจุดอ้างอิง การตรวจสอบอุปกรณ์จับยึด การตรวจสอบการเชื่อม เกณฑ์ขนาด กฎการซ่อมแซม และบันทึกขั้นสุดท้าย พันธมิตรที่มีความสามารถจะสามารถอธิบายสิ่งที่เกิดขึ้นเมื่อช่องเปิดไม่อยู่ในตำแหน่งที่ถูกต้อง ไม่ใช่แค่สัญญาว่าปัญหาจะไม่เกิดขึ้น ตรวจสอบรายงานตัวอย่างโดยใช้จุดสำคัญของคุณเอง จากนั้นตรวจสอบชิ้นงานตัวอย่างแรกจริง ๆ ที่มีส่วนประกอบของกระจก ประตู ซีล หรือโครงสร้างที่สำคัญที่สุดสำหรับโครงการของคุณ
ซานดอง TaiRui บริษัทก่อตั้งขึ้นในปี 2546 และดำเนินธุรกิจเกี่ยวกับชิ้นส่วนตัวถังรถยนต์ ไฟหน้า และยานพาหนะพิเศษ กลุ่มบริษัทรายงานว่ามีศูนย์วิจัยและพัฒนา 4 แห่ง ฐานการผลิต 10 แห่ง และพื้นที่รวม 360,000 ตารางเมตร พร้อมการสนับสนุนที่ปรับแต่งได้ตั้งแต่การวางแผนและการสร้างต้นแบบไปจนถึงการผลิต เริ่มต้นการสนทนาทางเทคนิคผ่านทางเว็บไซต์อย่างเป็นทางการหรือตรวจสอบข้อมูลเพิ่มเติมได้ ความสามารถด้านการวิจัยและพัฒนา ก่อนที่จะแก้ไขแบบร่างส่วนต่อประสานและแผนการตรวจสอบ
คำถามที่พบบ่อย
จุดประสงค์หลักของการตรวจสอบตัวถังรถเปล่าคืออะไร?
เป็นการยืนยันว่าโครงสร้างที่เชื่อมแล้วนั้นตรงกับระบบอ้างอิง และจะสามารถติดตั้งประตู กระจก ซีล ชิ้นส่วนตกแต่ง และส่วนเชื่อมต่อแชสซีได้ ก่อนที่การพ่นสีจะเพิ่มต้นทุนและบดบังทางเข้าออก
มิติใดบ้างที่สมควรได้รับความสนใจเป็นอันดับแรก?
ตรวจสอบช่องเปิดประตูและกระจกหน้ารถ ตำแหน่งเสา รางหลังคา จุดอ้างอิงพื้น พื้นผิวการติดตั้ง และรูปแบบรูต่างๆ เนื่องจากบริเวณเหล่านี้ก่อให้เกิดความเสี่ยงในการประกอบชิ้นส่วนได้ทันที
จะลดการบิดเบี้ยวที่เกิดจากการเชื่อมได้อย่างไร?
ควรยึดชิ้นงานให้มั่นคง ควบคุมแรงหนีบ ปรับสมดุลลำดับการเชื่อม ตรวจสอบสภาพของอิเล็กโทรด และวัดอุณหภูมิของชิ้นงานหลังจากปล่อยแล้ว แทนที่จะอาศัยค่าที่วัดได้ขณะหนีบชิ้นงาน
ผู้ซื้อสินค้าส่งออกควรขอเอกสารอะไรบ้าง?
ขอเอกสารขั้นตอนการทำงาน แบบร่างที่ได้รับการอนุมัติ แผนผังอ้างอิง บันทึกการตรวจสอบรอยเชื่อม รายงานขนาด ขั้นตอนการแก้ไขข้อบกพร่อง และคำแนะนำในการบรรจุหรือจัดเก็บ
เมื่อใดที่ควรให้ซัพพลายเออร์เข้ามามีส่วนร่วมในการออกแบบประกอบห้องโดยสาร?
ควรปรึกษาหารือกับซัพพลายเออร์ก่อนการอนุมัติเครื่องมือและอุปกรณ์จับยึด เพื่อให้ปัญหาเรื่องการคืนตัวของการปั๊มขึ้นรูป การเข้าถึงรอยเชื่อม เส้นทางการปิดผนึก จุดตรวจสอบ และส่วนเชื่อมต่อการบริการได้รับการแก้ไข ในขณะที่การเปลี่ยนแปลงยังคงอยู่ในราคาที่เหมาะสม
การตัดสินใจขั้นสุดท้าย
ตัวถังห้องโดยสารสีขาวที่เชื่อถือได้นั้นเป็นผลมาจากการควบคุมรูปทรงเรขาคณิต การควบคุมความร้อน และการตรวจสอบอย่างละเอียดในทุกขั้นตอน เมื่อคุณเปรียบเทียบซัพพลายเออร์ ให้มองหาความเชื่อมโยงระหว่างข้อมูลอ้างอิงของชิ้นงาน การบันทึกการเชื่อม รายงานขนาด การเตรียมการป้องกันการกัดกร่อน และการประกอบชิ้นส่วนจริง ห่วงโซ่เหล่านี้ช่วยปกป้องคุณภาพการประกอบขั้นสุดท้ายได้ดีกว่าการตรวจสอบด้วยสายตาหลังจากพ่นสีเสร็จแล้วมาก