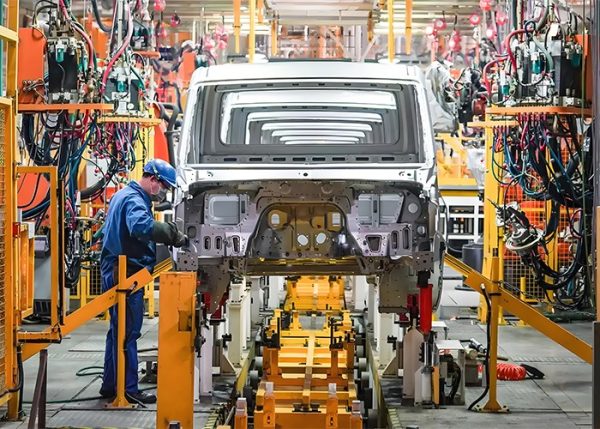
ตัวถังรถเปล่า คือโครงสร้างโลหะที่ยังไม่เสร็จสมบูรณ์ ซึ่งขึ้นรูปก่อนการพ่นสี การติดตั้งกระจก การตกแต่งภายใน และการประกอบขั้นสุดท้าย คุณภาพของตัวถังนี้ขึ้นอยู่กับมากกว่าแค่การปั๊มขึ้นรูปที่แม่นยำ แผ่นโลหะต้องถูกวางตำแหน่งโดยอ้างอิงจากระบบอ้างอิงที่มั่นคง การเชื่อมต่อต้องใช้ความร้อนที่ควบคุมได้ และการวัดขนาดก่อนที่กระบวนการในภายหลังจะปกปิดข้อผิดพลาดด้านขนาด ดังนั้น กระบวนการผลิตที่เชื่อถือได้จึงต้องผสมผสานความแม่นยำในการปั๊มขึ้นรูป การออกแบบอุปกรณ์จับยึด ลำดับการเชื่อม การตรวจสอบขนาด และการเตรียมการป้องกันการกัดกร่อนเข้าด้วยกัน
สำหรับผู้ผลิตรถยนต์และผู้ซื้อระบบตัวถังรถยนต์ คำถามสำคัญไม่ได้อยู่ที่ว่าห้องโดยสารจะดูเป็นทรงสี่เหลี่ยมจัตุรัสหลังจากเชื่อมเสร็จหรือไม่ ประเด็นที่สำคัญกว่าคือ จุดยึด ช่องประตู กรอบกระจกบังลม เส้นหลังคา และส่วนต่อประสานกับแชสซี ยังคงอยู่ในเกณฑ์ความคลาดเคลื่อนที่ได้รับอนุมัติในแบบร่างหลังจากกระบวนการเชื่อมต่อเสร็จสมบูรณ์หรือไม่
อะไรคือสิ่งที่บ่งบอกถึงคุณภาพของตัวถังรถแท็กซี่เปล่า (Cab Body in White)?
ตัวถังห้องโดยสารคุณภาพสูง (แบบเปล่า) คือโครงสร้างโลหะที่มีความคงตัวทางด้านมิติ สามารถรองรับชิ้นส่วนเพิ่มเติมในภายหลังได้โดยไม่ต้องปรับแต่งมากเกินไป โดยปกติแล้วจะประกอบด้วยโครงสร้างพื้น แผงด้านข้าง หลังคา ผนังด้านหน้า ผนังด้านหลัง ช่องประตู ช่องกระจกหน้ารถ และส่วนเสริมความแข็งแรงของโครงสร้าง
คำว่า “สีขาว” ในที่นี้หมายถึงตัวถังที่ประกอบเสร็จแล้วก่อนทำการพ่นสี ไม่ได้หมายถึงสีของโลหะ ในขั้นตอนนี้ วิศวกรจำเป็นต้องตรวจสอบเงื่อนไขหลายประการ:
- จุดยึดตรงกับระบบพิกัดที่ได้รับการอนุมัติแล้ว
- ช่องประตู กระจกหน้ารถ และช่องเปิดสำหรับงานบริการต่างๆ ยังคงอยู่ในขอบเขตที่กำหนดไว้ในการออกแบบ
- รอยเชื่อมช่วยให้โครงสร้างมีความแข็งแรงสม่ำเสมอ
- ช่องว่างระหว่างแผงและรอยต่อของพื้นผิวช่วยรองรับการติดตั้งและการทาสีในภายหลัง
- การเสริมแรงไม่ก่อให้เกิดการบิดเบือนหรือการรบกวนในบริเวณนั้น
- พื้นผิวเหล่านี้เหมาะสมสำหรับการปิดผนึกและการป้องกันการกัดกร่อน
ความผิดพลาดเล็กน้อยในชิ้นส่วนตัวถังสีขาวอาจกลายเป็นปัญหาใหญ่ในระหว่างการประกอบ ตัวอย่างเช่น การเสริมแรงบานพับที่วางผิดตำแหน่งอาจทำให้ประตูหย่อนคล้อย ในขณะที่กรอบกระจกหน้ารถที่บิดเบี้ยวอาจทำให้เกิดความเครียดในกระจกหรือการรั่วซึมได้
กระบวนการผลิตควบคุมความแม่นยำอย่างไร
กระบวนการผลิตเริ่มต้นด้วยการขึ้นรูปโลหะแผ่นและสิ้นสุดด้วยการตรวจสอบขนาด แต่ละขั้นตอนส่งผลกระทบต่อขั้นตอนถัดไป ดังนั้นคุณภาพจึงไม่สามารถแก้ไขได้ด้วยการตรวจสอบขั้นสุดท้ายเพียงอย่างเดียว
การปั๊มขึ้นรูปเป็นการกำหนดรูปทรงของแผง
การปั๊มขึ้นรูปจะสร้างรูปทรงเรขาคณิตพื้นฐานของแผงห้องโดยสาร รวมถึงขอบ สัน ร่อง และส่วนต่อประสานเสริมแรง แม่พิมพ์ต้องควบคุมการไหลของวัสดุเพื่อให้แผงไม่เกิดการบางลง ย่น หรือคืนตัวมากเกินไป
การคืนตัวของวัสดุเป็นสาเหตุทั่วไปของการเปลี่ยนแปลงขนาด หลังจากปล่อยแรงกดในการขึ้นรูปแล้ว แผ่นโลหะจะพยายามกลับคืนสู่รูปทรงเดิม ผลกระทบขึ้นอยู่กับเกรดของวัสดุ ความหนา รูปทรงของชิ้นส่วน ความลึกของการดึง และการออกแบบขอบ
การตรวจสอบการประทับตราที่สำคัญที่สุด ได้แก่:
- ตำแหน่งและเส้นผ่านศูนย์กลางของรู
- มุมหน้าแปลน
- โปรไฟล์ขอบ
- ความโค้งของแผง
- การตัดแต่งเฉพาะที่
- การเปลี่ยนรูปของพื้นผิว
- ความสม่ำเสมอระหว่างชุดการผลิต
แผ่นโลหะอาจดูดีในเชิงภาพ แต่ยังอาจเกิดความผิดพลาดเมื่อนำไปวางในอุปกรณ์จับยึดสำหรับการประกอบ นั่นเป็นเหตุผลว่าทำไมจึงควรตรวจสอบความพอดีของอุปกรณ์จับยึดก่อนที่จะเริ่มการเชื่อมชิ้นงานจำนวนมาก
อุปกรณ์สร้างรูปทรงเรขาคณิตอ้างอิง
อุปกรณ์ยึดจะกำหนดว่าแผงต่างๆ วางอยู่สัมพันธ์กันอย่างไร ระบบกำหนดตำแหน่งเสียงโดยปกติจะแยกการทำงานออกเป็นสามส่วน:
- จุดกำหนดตำแหน่งหลักจะกำหนดระนาบหลัก
- ตัวกำหนดตำแหน่งรองจะควบคุมการเคลื่อนที่ไปตามแกนอื่น
- ตัวหนีบจะยึดชิ้นส่วนไว้โดยไม่ทำให้ชิ้นส่วนอยู่ในตำแหน่งที่ไม่เป็นธรรมชาติ
การหนีบแน่นเกินไปอาจปกปิดปัญหาในการขึ้นรูป เมื่อคลายแคลมป์ แผ่นโลหะอาจเคลื่อนตัวกลับและทำให้เกิดช่องว่างหรือการเบี่ยงเบน การหนีบหลวมเกินไปจะทำให้เกิดการเคลื่อนไหวระหว่างการเชื่อม ซึ่งจะทำให้รูปทรงเรขาคณิตสุดท้ายเปลี่ยนแปลงไป
ระบบการกำหนดจุดอ้างอิงควรมีความสอดคล้องกันตั้งแต่การตรวจสอบด้วยการปั๊มขึ้นรูปไปจนถึงการประกอบชิ้นส่วนย่อยและการวัดตัวถังขั้นสุดท้าย หากแต่ละสถานีใช้จุดอ้างอิงที่แตกต่างกัน ผลการวัดอาจดูเหมือนยอมรับได้ในระดับท้องถิ่น ในขณะที่ห้องโดยสารทั้งหมดจะเกิดข้อผิดพลาดสะสมขึ้น
เหตุใดลำดับการเชื่อมจึงมีความสำคัญต่อคุณภาพการประกอบห้องโดยสาร
การเชื่อมเป็นการเชื่อมต่อแผ่นโลหะที่ขึ้นรูปแล้วเข้าด้วยกัน แต่ความร้อนยังเปลี่ยนรูปทรงของแผ่นโลหะด้วย โลหะที่ได้รับผลกระทบจะขยายตัวเมื่อได้รับความร้อนและหดตัวเมื่อเย็นตัวลง หากการเชื่อมกระจุกตัวอยู่ด้านใดด้านหนึ่งของแผ่นโลหะบางๆ การหดตัวอาจดึงโครงสร้างให้เคลื่อนออกจากตำแหน่งได้
ด้วยเหตุนี้ คุณภาพงานเชื่อมจึงเกี่ยวข้องทั้งความสมบูรณ์ของรอยต่อและการควบคุมการบิดเบี้ยว
ปริมาณความร้อนที่ป้อนเข้าไปต้องตรงกับอุณหภูมิของรอยต่อ
ความร้อนที่มากเกินไปอาจทำให้เกิดการไหม้ทะลุ รอยบุ๋ม การหดตัวเฉพาะจุด และการบิดเบี้ยวของแผ่นโลหะอย่างเห็นได้ชัด ความร้อนที่น้อยเกินไปอาจทำให้การเชื่อมไม่สมบูรณ์หรือรอยต่อไม่แข็งแรง การตั้งค่าที่ถูกต้องขึ้นอยู่กับวัสดุ ความหนา การออกแบบรอยต่อ สภาพของอิเล็กโทรด ความเร็วในการเชื่อม และการควบคุมอุปกรณ์
สายการผลิตที่มีเสถียรภาพควรตรวจสอบสิ่งต่อไปนี้:
- กระแสและแรงดันเชื่อม (ถ้ามี)
- เวลาในการเชื่อม
- การสึกหรอของอิเล็กโทรด
- การเข้าถึงและมุมของปืน
- ตำแหน่งการเชื่อม
- ระดับการกระเด็น
- ลักษณะร่วมกัน
- ผลการทดสอบแบบทำลายหรือไม่ทำลายตามแผนควบคุมที่ได้รับอนุมัติ
รอยเชื่อมที่ผ่านการตรวจสอบด้วยสายตาไม่ได้หมายความว่าจะมีความแข็งแรงทนทานเสมอไป รอยเชื่อมที่สำคัญต้องมีวิธีการตรวจสอบและเกณฑ์การยอมรับที่กำหนดไว้ชัดเจน
ลำดับดังกล่าวช่วยลดแรงดึงเชิงโครงสร้าง
ลำดับการเชื่อมที่สมดุลจะช่วยกระจายความร้อนไปทั่วโครงสร้าง การเชื่อมสั้นๆ การเชื่อมสลับด้าน และการเชื่อมเพื่อกำหนดตำแหน่งชั่วคราว สามารถลดความเข้มข้นของความเค้นจากความร้อนได้ ลำดับการเชื่อมที่แน่นอนต้องเป็นไปตามแบบตัวถังและเอกสารการผลิตที่ได้รับการอนุมัติ
ตัวอย่างการเปรียบเทียบที่เป็นประโยชน์แสดงอยู่ด้านล่าง:
| แนวทางการควบคุม | ประโยชน์หลัก | ความเสี่ยงหลัก | การใช้งานที่เหมาะสม |
| การเชื่อมแบบต่อเนื่องในพื้นที่เดียว | เข้าร่วมเครือข่ายท้องถิ่นได้อย่างรวดเร็ว | ความร้อนสะสมและการบิดเบี้ยวที่มากขึ้น | ส่วนประกอบที่มีความหนาและมั่นคง พร้อมการตรวจสอบรับรองที่ได้รับการอนุมัติ |
| ลำดับการเชื่อมแบบสลับ | สมดุลความร้อนที่ดีขึ้น | ระยะเวลาการเขียนโปรแกรมและการตรวจสอบที่ยาวนานขึ้น | แผงบางและโครงสร้างห้องโดยสารขนาดใหญ่ |
| การเชื่อมแบบจุดชั่วคราวก่อน | รักษารูปทรงเรขาคณิตก่อนการเชื่อมต่อขั้นสุดท้าย | ตะปูที่อ่อนแอหรือตอกผิดที่อาจซ่อนอยู่ได้ | ชุดตัวถังแบบหลายแผง |
| แรงยึดสูง | ช่วยลดการเคลื่อนไหวระหว่างการเชื่อมต่อ | สามารถปกปิดการคืนตัวและลดการบิดเบี้ยวได้ | ชิ้นส่วนที่มีความเสถียรพร้อมแรงยึดที่ได้รับการตรวจสอบแล้ว |
| การหนีบที่ควบคุมได้พร้อมการตรวจสอบ | การแยกปัญหาเกี่ยวกับชิ้นส่วนและอุปกรณ์จับยึดให้ดีขึ้น | ต้องใช้การวัดเพิ่มเติม | การเริ่มต้นการผลิตและการประกอบชิ้นส่วนที่ไวต่อคุณภาพ |
การตรวจสอบขนาดก่อนการประกอบขั้นสุดท้าย
การตรวจสอบขนาดควรตรวจสอบคุณลักษณะที่มีผลต่อความพอดี การใช้งาน ความปลอดภัย และกระบวนการผลิตขั้นต่อไป แผนการตรวจสอบที่สมบูรณ์ไม่ได้หมายความว่าทุกพื้นผิวจะไม่ได้รับความสำคัญเท่ากัน
บริเวณที่อ่อนไหวที่สุดมักได้แก่:
- จุดยึดห้องโดยสารกับแชสซี
- การเสริมความแข็งแรงของบานพับและกลอนประตู
- ช่องกระจกหน้ารถและกระจกข้าง
- ส่วนต่อประสานระหว่างหลังคาและผนังด้านหน้า
- บริเวณติดตั้งคอลัมน์พวงมาลัยและแป้นเหยียบ
- จุดยึดเบาะนั่งและแผงหน้าปัด
- หน้าแปลนปิดผนึก
- ความสมมาตรระหว่างด้านซ้ายและด้านขวา
อุปกรณ์วัดพิกัด, อุปกรณ์ตรวจสอบชิ้นงาน, การวัดด้วยเลเซอร์ และเกจวัดที่สอบเทียบแล้ว ล้วนเป็นสิ่งที่มีประโยชน์ วิธีการที่เลือกใช้ควรสอดคล้องกับข้อกำหนดด้านความคลาดเคลื่อนและขั้นตอนการผลิต
ผลการตรวจสอบควรแยกแยะความแตกต่างระหว่าง:
- การเปลี่ยนแปลงกระบวนการที่ทำซ้ำได้
- ความผันแปรแบบสุ่ม
- ชิ้นส่วนที่เสียหายเพียงชิ้นเดียว
- การสึกหรอของอุปกรณ์
- การจัดตำแหน่งเครื่องมือที่ไม่ถูกต้อง
- ข้อผิดพลาดของระบบการวัด
ความแตกต่างนี้มีความสำคัญ การปรับอุปกรณ์เพื่อแก้ไขแผงที่เสียหายเพียงแผงเดียว อาจก่อให้เกิดข้อผิดพลาดใหม่สำหรับชิ้นส่วนถัดไปทุกชิ้น
ปัญหาคุณภาพทั่วไปและสาเหตุของปัญหาเหล่านั้น
ช่องประตูไม่ได้อยู่ในตำแหน่งที่ถูกต้อง
ข้อผิดพลาดในการเปิดประตูมักเกิดจากแรงดีดกลับ การสึกหรอของอุปกรณ์ยึด หรือลำดับการเชื่อมที่ไม่ถูกต้อง การวัดเฉพาะแผงด้านนอกนั้นไม่เพียงพอ ต้องตรวจสอบตำแหน่งของบานพับ กลอน ตัวล็อค และขอบซีลร่วมกัน เนื่องจากทั้งหมดประกอบกันเป็นระบบการทำงานเดียว
การติดตั้งกระจกหน้ารถไม่สม่ำเสมอ
ช่องกระจกหน้ารถอาจเสียหายได้เนื่องจากการบิดเบี้ยวของมุม การเปลี่ยนแปลงมุมของขอบ หรือการหดตัวของรอยเชื่อม ควรตรวจสอบช่องเปิดหลังจากเชื่อมโครงสร้างโดยรอบทั้งหมดเสร็จแล้ว ไม่ใช่ตรวจสอบเฉพาะหลังจากขึ้นรูปแผ่นโลหะแต่ละแผ่นเสร็จแล้วเท่านั้น
เศษโลหะจากการเชื่อมทำให้บริเวณที่ปิดผนึกเสียหาย
เศษโลหะที่กระเด็นบนหน้าแปลนปิดผนึกอาจขัดขวางการสัมผัสของสารปิดผนึกอย่างสม่ำเสมอ นอกจากนี้ยังอาจทำให้เกิดจุดสูงที่ทำให้เกิดการรั่วซึมเฉพาะจุดหลังจากการเคลือบและการประกอบ ดังนั้นข้อกำหนดด้านการทำความสะอาดควรถูกรวมไว้ในแผนคุณภาพการเชื่อม แทนที่จะปล่อยให้เป็นหน้าที่ของผู้ประกอบขั้นสุดท้าย
การป้องกันการกัดกร่อนไม่สม่ำเสมอ
ขอบเหล็กเปลือย ช่องว่างที่ปิดสนิท ขอบที่ซ้อนทับกัน และบริเวณรอยเชื่อม จำเป็นต้องได้รับการดูแลเป็นพิเศษก่อนการทาสีหรือเคลือบผิว ความชื้นที่ติดอยู่ระหว่างแผ่นที่ซ้อนทับกันอาจเร่งการกัดกร่อนได้หากการระบายน้ำและการปิดผนึกได้รับการออกแบบไม่ดี
สองขั้นตอนตรวจสอบที่สำคัญก่อนอนุมัติซัพพลายเออร์
ขั้นแรก ขอรายงานการวัดขนาดหลังจากการเชื่อมโครงสร้างตัวถังเสร็จสมบูรณ์แล้ว รายงานจากแผงตัวถังแต่ละชิ้นที่ปั๊มขึ้นรูปนั้นไม่สามารถพิสูจน์ได้ว่าห้องโดยสารที่ประกอบเสร็จแล้วมีความมั่นคง
ประการที่สอง เปรียบเทียบชิ้นงานตัวอย่างชุดแรกกับชิ้นส่วนที่ผลิตหลังจากสายการผลิตถึงระดับการผลิตปกติแล้ว ความร้อนจากเครื่องมือ การสึกหรอของอิเล็กโทรด อุณหภูมิของอุปกรณ์จับยึด และการปรับแต่งของผู้ปฏิบัติงาน อาจทำให้ผลลัพธ์เปลี่ยนแปลงไปหลังจากผลิตชิ้นงานชุดแรกๆ แล้ว
นอกจากนี้ ยังเป็นประโยชน์ที่จะยืนยันข้อมูลต่อไปนี้:
- สถานะการแก้ไขแบบร่างและมาตรฐานการตรวจสอบ
- สถานะการสอบเทียบของอุปกรณ์วัด
- แผนรับมือสำหรับชิ้นส่วนที่ไม่ได้มาตรฐาน
- การตรวจสอบย้อนกลับของรอยเชื่อมที่สำคัญ
- วิธีการปิดผนึกและการเตรียมการป้องกันการกัดกร่อน
- ขั้นตอนการอนุมัติสำหรับการเปลี่ยนแปลงอุปกรณ์หรือเครื่องมือ
ศักยภาพในการผลิตที่อยู่เบื้องหลังโครงสร้างห้องโดยสารที่สม่ำเสมอ
ซานดอง TaiRui โรงงานแห่งนี้ผสานรวมการผลิตชิ้นส่วนตัวถังรถยนต์เข้ากับสายการปั๊มขึ้นรูป สายการเชื่อมแบบอัตโนมัติ ทรัพยากรสำหรับการแปรรูปแม่พิมพ์ และห้องปฏิบัติการทดสอบ ความสามารถในการผลิตของโรงงานนี้สนับสนุนการเปลี่ยนผ่านจากแผงขึ้นรูปไปสู่โครงสร้างตัวถังรถยนต์ที่ประกอบเสร็จแล้ว ในขณะที่... ความสามารถในการผลิตยานยนต์ จัดเตรียมพื้นฐานการผลิตเพื่อให้การเชื่อมต่อและการประกอบชิ้นส่วนเป็นไปอย่างสม่ำเสมอและได้ผลลัพธ์ที่สม่ำเสมอ
การควบคุมคุณภาพควรครอบคลุมทั้งกระบวนการผลิตและโครงสร้างของผลิตภัณฑ์สำเร็จรูป ระบบการประกันคุณภาพยานยนต์ สามารถเชื่อมต่อการตรวจสอบวัสดุขาเข้า การตรวจสอบระหว่างกระบวนการ การตรวจสอบรอยเชื่อม การวัดขนาด และการอนุมัติขั้นสุดท้าย สำหรับโครงสร้างห้องโดยสารที่ปรับแต่งได้ ความสามารถด้านการวิจัยและพัฒนาในอุตสาหกรรมยานยนต์ สิ่งเหล่านี้มีความสำคัญเช่นกัน เพราะการเปลี่ยนแปลงรูปทรงของแผง จุดยึด หรืออุปกรณ์จับยึดในการผลิต อาจส่งผลกระทบต่อชิ้นส่วนประกอบทั้งหมดได้
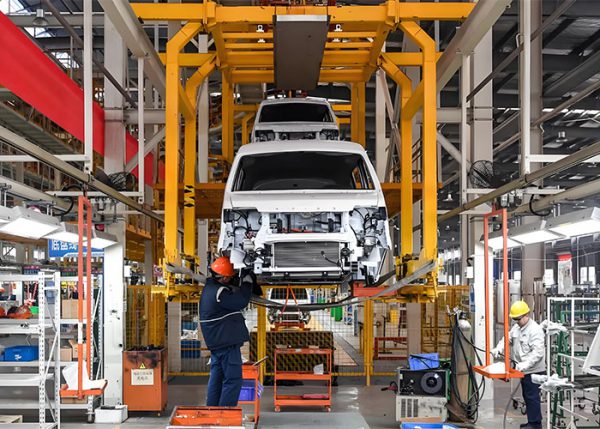
บริษัทก่อตั้งขึ้นในปี 2546 และได้พัฒนาขีดความสามารถในด้านชิ้นส่วนตัวถังรถยนต์ ระบบไฟส่องสว่างสำหรับยานยนต์ ยานพาหนะพิเศษ การปั๊มขึ้นรูป การเชื่อม การแปรรูปแม่พิมพ์ และการทดสอบ บริษัทดำเนินงานภายใต้ระบบการจัดการคุณภาพ IATF 16949 และให้บริการวางแผน พัฒนา สร้างต้นแบบ และสนับสนุนการผลิตแบบกำหนดเอง
คำถามที่พบบ่อย
ตัวถังเปล่า (Cab body in White) กับชุดประกอบห้องโดยสาร (Cab Assembly) ต่างกันอย่างไร?
ตัวถังห้องโดยสารแบบเปลือย คือโครงสร้างโลหะที่ประกอบเข้าด้วยกันก่อนการทาสีและการติดตั้งภายใน ส่วนประกอบห้องโดยสารอาจรวมถึงชิ้นส่วนเพิ่มเติม เช่น ประตู กระจก ขอบตกแต่ง ระบบสายไฟ หรือชิ้นส่วนติดตั้งอื่นๆ ขึ้นอยู่กับรายละเอียดของโครงการ
จุดตรวจสอบใดบ้างที่สำคัญที่สุดในตัวถังรถแท็กซี่ที่ยังไม่ได้ตกแต่ง?
จุดยึด ช่องเปิดประตู ช่องกระจกหน้ารถ ขอบซีล ตำแหน่งเสริมแรง และส่วนต่อประสานตัวถัง มักมีความสำคัญเป็นอันดับแรก เนื่องจากข้อผิดพลาดในบริเวณเหล่านี้จะส่งผลต่อการประกอบในภายหลังและการทำงานของรถยนต์
จะลดการบิดเบี้ยวจากการเชื่อมในโครงสร้างห้องโดยสารได้อย่างไร?
ใช้ระบบกำหนดตำแหน่งที่มั่นคง ควบคุมแรงยึดของแคลมป์ ปรับสมดุลลำดับการเชื่อม ตรวจสอบปริมาณความร้อนที่ป้อนเข้าไป ตรวจสอบการสึกหรอของอุปกรณ์จับยึด และวัดขนาดชิ้นงานที่เชื่อมเสร็จแล้ว ความแม่นยำของการเชื่อมแบบจุดก็มีความสำคัญเช่นกัน เพราะการกำหนดตำแหน่งชั่วคราวที่ไม่ดีอาจส่งผลต่อโครงสร้างสุดท้ายได้
ตัวถังรถที่ยังไม่ได้ประกอบ ควรได้รับการอนุมัติในฐานะระบบที่มีมิติและการเชื่อมต่อที่สมบูรณ์ ไม่ใช่ในฐานะชุดของแผ่นโลหะที่ดูสวยงามเท่านั้น เมื่อการปั๊มขึ้นรูป การกำหนดตำแหน่ง การเชื่อม การเตรียมการปิดผนึก และการตรวจสอบถูกควบคุมไปพร้อมกัน การประกอบในภายหลังจะได้รับรากฐานที่มั่นคงยิ่งขึ้น และจำเป็นต้องมีขั้นตอนการแก้ไขน้อยลง