La carrocería de la cabina, en blanco, es la estructura metálica sin acabado que se forma antes de la pintura, el acristalamiento, el revestimiento interior y el montaje final. Su calidad depende de algo más que un estampado preciso. Los paneles deben colocarse sobre un sistema de referencia estable, unirse con un aporte térmico controlado y medirse antes de que los procesos posteriores oculten errores dimensionales. Por lo tanto, un proceso de fabricación fiable combina la precisión del estampado, el diseño de las fijaciones, la secuencia de soldadura, la inspección dimensional y la preparación contra la corrosión.
Para los fabricantes de vehículos y los compradores de sistemas de carrocería, la cuestión clave no es simplemente si la cabina tiene un aspecto recto después de la soldadura. Lo más importante es si sus puntos de montaje, aberturas de las puertas, marco del parabrisas, línea del techo e interfaces del chasis se mantienen dentro de las tolerancias aprobadas en los planos tras el ciclo completo de unión.
¿Qué define una carrocería de cabina de calidad en color blanco?
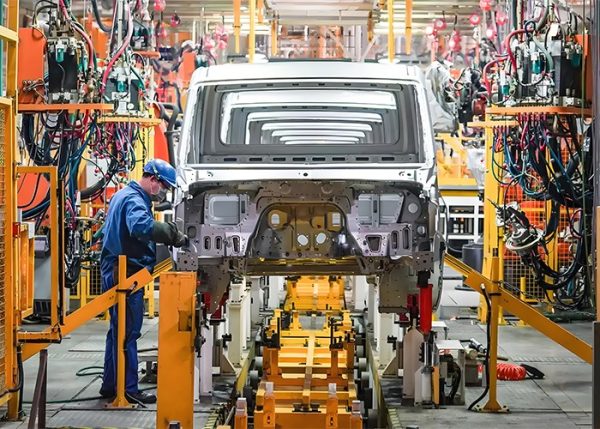
Una carrocería de cabina de calidad en color blanco es una estructura metálica dimensionalmente estable que puede incorporar componentes posteriores sin necesidad de ajustes excesivos. Normalmente incluye la estructura del piso, los paneles laterales, el techo, la pared frontal, la pared trasera, las aberturas de las puertas, la abertura del parabrisas y los refuerzos estructurales.
El término “blanco” se refiere a la carrocería ensamblada sin pintar. No describe el color del metal. En esta etapa, los ingenieros deben confirmar varias condiciones:
- Los puntos de montaje coinciden con el sistema de coordenadas aprobado.
- Las puertas, el parabrisas y las aberturas de servicio se mantienen dentro de los límites de diseño.
- Las uniones soldadas proporcionan una resistencia estructural uniforme.
- Las juntas entre paneles y las transiciones de la superficie facilitan el montaje y la pintura posteriores.
- Los refuerzos no generan distorsión ni interferencia local.
- Las superficies son aptas para operaciones de sellado y protección contra la corrosión.
Un pequeño error en la carrocería puede convertirse en un problema mayor durante el montaje. Por ejemplo, un refuerzo de bisagra mal colocado puede provocar que la puerta se descuelgue, mientras que un marco del parabrisas deformado puede generar tensión en el vidrio o fallos en el sellado.
Cómo el proceso de fabricación controla la precisión
El proceso de fabricación comienza con el conformado de la chapa metálica y finaliza con la validación dimensional. Cada etapa influye en la siguiente, por lo que la calidad no puede recuperarse únicamente mediante la inspección final.
El estampado determina la forma del panel.
El estampado crea la geometría básica de los paneles de la cabina, incluyendo bridas, nervaduras, superficies de montaje e interfaces de refuerzo. El troquel debe controlar el flujo del material para evitar que el panel se adelgace, se arrugue o se deforme excesivamente.
El efecto de recuperación elástica es una causa común de variación dimensional. Tras liberarse la presión de conformado, la lámina tiende a recuperar su forma original. Este efecto depende del tipo de material, el espesor, la geometría de la pieza, la profundidad de embutición y el diseño de la brida.
Las comprobaciones de sellado más importantes incluyen:
- Posición y diámetro del orificio
- Ángulo de la brida
- Perfil de borde
- Curvatura del panel
- Aclareo local
- Deformación de la superficie
- Repetibilidad entre lotes de producción
Un panel puede parecer correcto a simple vista y aun así fallar al colocarlo en la plantilla de ensamblaje. Por eso, es importante verificar el ajuste de la plantilla antes de que un lote grande entre en el proceso de soldadura.
Los accesorios crean la geometría de referencia.
Los accesorios definen cómo se ubican los paneles entre sí. Un sistema de localización acústica normalmente separa tres funciones:
- Los puntos de localización primarios establecen el plano principal.
- Los localizadores secundarios controlan el movimiento a lo largo de otro eje.
- Las abrazaderas sujetan las piezas sin forzarlas a adoptar una posición antinatural.
Un apriete excesivo puede ocultar un problema de estampado. Al soltar las abrazaderas, el panel puede retroceder y crear una separación o desalineación. Un apriete insuficiente produce movimiento durante la soldadura, lo que altera la geometría final.
El sistema de referencia debe mantenerse constante desde la inspección de estampado hasta el subensamblaje y la medición final de la carrocería. Si cada estación utiliza un punto de referencia diferente, los resultados de la medición pueden parecer aceptables localmente, mientras que la cabina completa acumula errores.
Por qué la secuencia de soldadura es importante para la calidad del ensamblaje de la cabina
La soldadura une los paneles estampados, pero el calor también modifica su forma. El metal afectado se expande al calentarse y se contrae al enfriarse. Si las soldaduras se concentran en un lado de un panel delgado, la contracción puede desplazar la estructura.
Por eso, la calidad de la soldadura implica tanto la integridad de la unión como el control de la deformación.
El aporte de calor debe coincidir con la junta.
El calor excesivo puede provocar perforaciones, hendiduras, contracción localizada y deformación visible del panel. Un calor insuficiente puede generar una fusión incompleta o uniones débiles. La configuración correcta depende del material, el espesor, el diseño de la unión, el estado del electrodo, la velocidad de soldadura y el control del equipo.
Una línea de producción estable debe controlar:
- Corriente y voltaje de soldadura, cuando corresponda.
- Tiempo de soldadura
- Desgaste de electrodos
- Acceso y ángulo del arma
- Ubicación de la soldadura
- Nivel de salpicaduras
- Apariencia conjunta
- Resultados de ensayos destructivos o no destructivos según el plan de control aprobado.
Una soldadura que supera una inspección visual no garantiza automáticamente su fiabilidad estructural. Las uniones críticas requieren un método de inspección y criterios de aceptación definidos.
La secuencia reduce la tensión estructural.
Una secuencia de soldadura equilibrada distribuye el calor por toda la estructura. Las soldaduras cortas, la alternancia de lados y las soldaduras de posicionamiento temporal pueden reducir la concentración de tensiones térmicas. La secuencia exacta debe ajustarse al diseño de la carrocería y a la documentación de fabricación aprobada.
A continuación se muestra una comparación útil:
| Enfoque de control | Beneficio principal | Riesgo principal | Uso adecuado |
| Soldadura continua en una zona | Conexión local rápida | Mayor acumulación de calor y distorsión | Secciones gruesas y estables con validación aprobada |
| Secuencia de soldadura alternada | Mejor equilibrio térmico | Requisitos de programación e inspección más extensos | Paneles delgados y grandes estructuras de cabina |
| Primero, soldadura por puntos provisional. | Mantiene la geometría antes de la unión final. | Las tachuelas débiles o mal colocadas pueden permanecer ocultas. | Conjuntos de carrocería multipanel |
| Fuerte fuerza de sujeción | Reduce el movimiento durante la unión | Puede enmascarar el efecto de rebote y liberar la distorsión. | Piezas estables con fuerza de fijación verificada |
| Sujeción controlada con inspección | Mejor separación de los problemas de piezas y fijaciones | Requiere más trabajo de medición | Lanzamiento de la producción y ensamblajes que requieren un control de calidad preciso. |
Inspección dimensional antes del ensamblaje final
La inspección dimensional debe verificar las características que afectan el ajuste, la función, la seguridad y el procesamiento posterior. Un plan de inspección completo no mide todas las superficies con la misma prioridad.
Las zonas más sensibles suelen incluir:
- Puntos de montaje de la cabina al chasis
- Refuerzos para bisagras y pestillos de puertas
- Aberturas del parabrisas y las ventanillas laterales
- Interfaces de techo y pared frontal
- Áreas de montaje de la columna de dirección y los pedales
- Puntos de fijación del asiento y del panel de instrumentos
- Bridas de sellado
- Simetría entre los lados izquierdo y derecho.
Los equipos de medición por coordenadas, los dispositivos de verificación, la medición láser y los calibres calibrados pueden resultar útiles. El método debe ajustarse a los requisitos de tolerancia y a la etapa de producción.
El resultado de la inspección debe distinguir entre:
- Un cambio de proceso repetible
- Variación aleatoria
- Una sola pieza dañada
- Desgaste de los accesorios
- desalineación de herramientas
- Error del sistema de medición
Esta distinción es importante. Ajustar una pieza para corregir un panel dañado puede generar un nuevo error en todas las piezas siguientes.
Problemas comunes de calidad y sus causas
Las aberturas de las puertas están fuera de posición.
Los fallos en la apertura de la puerta suelen deberse al retroceso del resorte, al desgaste de los herrajes o a una secuencia de soldadura incorrecta. Medir solo el panel exterior no es suficiente. Es necesario comprobar conjuntamente la posición de las bisagras, el pestillo, el cerrojo y la brida de sellado, ya que forman un sistema funcional integrado.
El ajuste del parabrisas es inconsistente.
La abertura del parabrisas puede fallar debido a la deformación de las esquinas, la variación del ángulo de la brida o la contracción de la soldadura. La abertura debe revisarse después de soldar toda la estructura circundante, no solo después de que se hayan formado los paneles estampados individuales.
Las salpicaduras de soldadura dañan las zonas de sellado.
Las salpicaduras en una brida de sellado pueden impedir un contacto uniforme del sellador. También pueden crear un punto elevado que provoque fugas localizadas tras el recubrimiento y el montaje. Por lo tanto, los requisitos de limpieza deben incluirse en el plan de calidad de la soldadura, en lugar de dejarse a cargo de los operarios de montaje final.
La protección contra la corrosión es desigual.
Los bordes de acero al descubierto, las cavidades cerradas, las bridas superpuestas y las zonas de soldadura requieren especial atención antes de pintar o recubrir. La humedad atrapada entre los paneles superpuestos puede acelerar la corrosión si el drenaje y el sellado no están bien diseñados.
Dos comprobaciones prácticas antes de aprobar a un proveedor.
En primer lugar, solicite un informe dimensional tomado después del ciclo completo de soldadura de la carrocería en bruto. Un informe de paneles estampados individuales no demuestra que la cabina ensamblada sea estable.
En segundo lugar, compare las primeras muestras con las piezas producidas una vez que la línea alcance su producción normal. El calor generado por las herramientas, el desgaste de los electrodos, la temperatura de la fijación y los ajustes del operario pueden alterar los resultados tras la producción de las primeras unidades.
También es útil confirmar:
- Estado de revisión de los planos y las normas de inspección
- Estado de calibración de los equipos de medición
- Plan de reacción para piezas fuera de tolerancia
- La trazabilidad de las soldaduras críticas
- El método de sellado y preparación contra la corrosión
- El proceso de aprobación para cambios de utillaje o herramientas
Capacidad de fabricación que respalda la uniformidad de las estructuras de cabina.
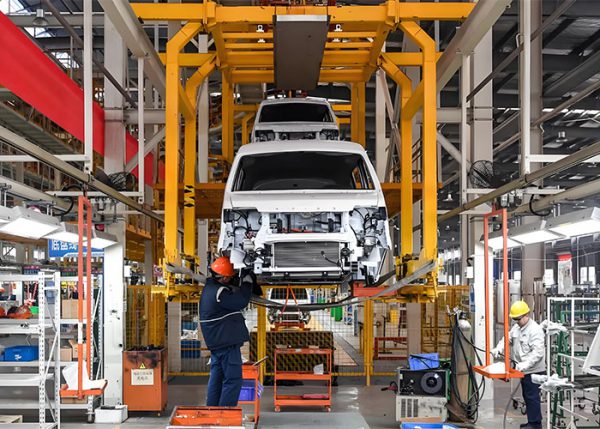
Shandong TaiRui combina la producción de componentes de carrocería con líneas de estampado, líneas de soldadura automatizadas, recursos de procesamiento de moldes y laboratorios de pruebas. Su capacidad de fabricación respalda la transición de paneles conformados a estructuras de carrocería ensambladas, mientras que su capacidades de fabricación de automóviles Proporcionar la base de producción para trabajos de unión y ensamblaje repetibles.
El control de calidad debe abarcar tanto el proceso como la estructura terminada. sistema de garantía de calidad automotriz puede conectar controles de materiales entrantes, inspección en proceso, verificación de soldadura, medición dimensional y liberación final. Para estructuras de cabina personalizadas, capacidades de I+D en el sector automotriz También son importantes porque los cambios en la geometría del panel, los puntos de montaje o los dispositivos de producción pueden afectar a todo el conjunto.
La empresa se fundó en 2003 y ha desarrollado capacidades en componentes de carrocería, iluminación automotriz, vehículos especiales, estampado, soldadura, procesamiento de moldes y pruebas. Opera bajo un sistema de gestión de calidad IATF 16949 y ofrece planificación, desarrollo, creación de prototipos y soporte de producción personalizados.
Preguntas frecuentes
¿Cuál es la diferencia entre una carrocería de cabina en blanco y un conjunto de cabina?
Una carrocería de cabina en blanco es la estructura metálica desnuda ensamblada antes de la pintura y la instalación del interior. Un conjunto de cabina puede incluir componentes adicionales como puertas, cristales, molduras, cableado u otras piezas instaladas, según la definición del proyecto.
¿Qué puntos de inspección son los más importantes en una carrocería de cabina en color blanco?
Los puntos de montaje, las aberturas de las puertas, las aberturas del parabrisas, las bridas de sellado, las posiciones de refuerzo y las interfaces del chasis suelen tener prioridad, ya que los errores en estas áreas afectan al montaje posterior y al funcionamiento del vehículo.
¿Cómo se puede reducir la distorsión por soldadura en la estructura de una cabina?
Utilice un sistema de posicionamiento estable, controle la fuerza de sujeción, equilibre la secuencia de soldadura, supervise el aporte térmico, inspeccione el desgaste de la fijación y mida la pieza terminada tras la soldadura. La precisión de la soldadura por puntos también es importante, ya que un posicionamiento temporal deficiente puede transferir errores a la estructura final.
La carrocería de una cabina en color blanco debe aprobarse como un sistema dimensional y de ensamblaje completo, no como un conjunto de paneles visualmente aceptables. Cuando el estampado, el posicionamiento, la soldadura, la preparación del sellado y la inspección se controlan de forma conjunta, el ensamblaje posterior cuenta con una base más sólida y se requieren menos correcciones.