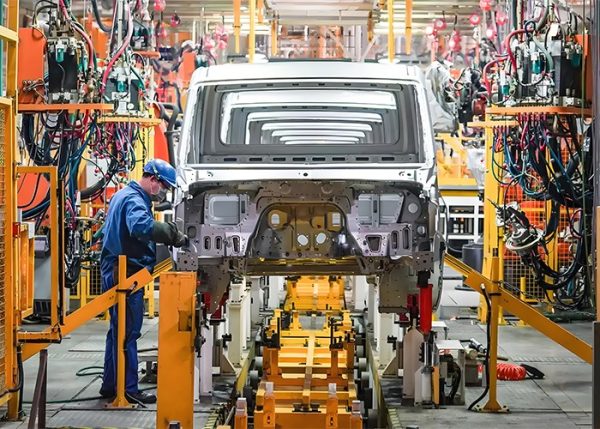
هيكل الكابينة غير المكتمل هو الهيكل المعدني الذي يتم تشكيله قبل الطلاء والتزجيج والتشطيبات الداخلية والتجميع النهائي. وتعتمد جودته على أكثر من مجرد دقة التشكيل. يجب تثبيت الألواح على نظام مرجعي ثابت، وربطها باستخدام حرارة مضبوطة، وقياسها بدقة قبل أن تخفي العمليات اللاحقة أخطاء الأبعاد. لذلك، تجمع عملية التصنيع الموثوقة بين دقة التشكيل، وتصميم التثبيت، وتسلسل اللحام، والفحص البُعدي، والتحضير للتآكل.
بالنسبة لمصنعي المركبات ومشتري أنظمة الهياكل، لا يقتصر السؤال الرئيسي على ما إذا كانت مقصورة القيادة تبدو مربعة الشكل بعد اللحام. بل الأهم هو ما إذا كانت نقاط التثبيت وفتحات الأبواب وإطار الزجاج الأمامي وخط السقف ووصلات الهيكل تظل ضمن حدود التفاوتات المعتمدة في الرسومات بعد اكتمال عملية اللحام.
ما الذي يميز هيكل الكابينة عالي الجودة باللون الأبيض؟
هيكل الكابينة عالي الجودة باللون الأبيض عبارة عن هيكل معدني ثابت الأبعاد، يمكن تركيب مكونات إضافية عليه دون الحاجة إلى تعديلات كبيرة. ويشمل عادةً هيكل الأرضية، والألواح الجانبية، والسقف، والجدار الأمامي، والجدار الخلفي، وفتحات الأبواب، وفتحة الزجاج الأمامي، والتقويات الهيكلية.
يشير مصطلح "أبيض" إلى الهيكل المُجمّع قبل طلائه، ولا يصف لون المعدن. في هذه المرحلة، يحتاج المهندسون إلى التأكد من عدة شروط:
- تتوافق نقاط التثبيت مع نظام الإحداثيات المعتمد.
- تبقى فتحات الأبواب والزجاج الأمامي وفتحات الخدمة ضمن حدود التصميم.
- توفر الوصلات الملحومة قوة هيكلية متسقة.
- تساهم فجوات الألواح وانتقالات الأسطح في تسهيل عمليات التركيب والطلاء لاحقاً.
- لا تُحدث التعزيزات تشويهاً أو تداخلاً محلياً.
- الأسطح مناسبة لعمليات منع التسرب والحماية من التآكل.
قد يتحول خطأ بسيط في الهيكل الأبيض إلى مشكلة أكبر أثناء التجميع. على سبيل المثال، قد يتسبب وضع دعامة المفصلة في غير موضعها في تدلي الباب، بينما قد يؤدي تشوه إطار الزجاج الأمامي إلى إجهاد الزجاج أو فشل في منع التسرب.
كيف تتحكم عملية التصنيع في الدقة
تبدأ عملية التصنيع بتشكيل الصفائح المعدنية وتنتهي بالتحقق من الأبعاد. تؤثر كل مرحلة على المرحلة التي تليها، لذا لا يمكن استعادة الجودة بالفحص النهائي وحده.
تُحدد عملية الختم شكل اللوحة
تُشكّل عملية التشكيل بالضغط الشكل الهندسي الأساسي لألواح الكابينة، بما في ذلك الحواف والأضلاع وأسطح التثبيت ووصلات التقوية. ويجب أن يتحكم القالب في تدفق المادة بحيث لا تتعرض اللوحة للترقق المفرط أو التجعد أو الارتداد.
يُعدّ الارتداد المرن مصدرًا شائعًا للتغيرات في الأبعاد. فبعد زوال ضغط التشكيل، تحاول الصفيحة العودة إلى شكلها الأصلي. ويعتمد هذا التأثير على نوع المادة، وسماكتها، وشكل القطعة، وعمق السحب، وتصميم الحافة.
تشمل أهم عمليات التحقق من الختم ما يلي:
- موضع الثقب وقطره
- زاوية الشفة
- شكل الحافة
- انحناء اللوحة
- التخفيف الموضعي
- تشوه السطح
- إمكانية التكرار بين دفعات الإنتاج
قد تبدو اللوحة مقبولة ظاهريًا، لكنها قد تفشل عند تركيبها في جهاز التجميع. لذا، يجب إجراء فحص ملاءمة الجهاز قبل بدء عملية اللحام لمجموعة كبيرة من الألواح.
تُنشئ أدوات التثبيت الهندسة المرجعية
تحدد التجهيزات كيفية وضع الألواح بالنسبة لبعضها البعض. يفصل نظام تحديد المواقع الصوتي عادةً بين ثلاث وظائف:
- تحدد نقاط التحديد الأساسية المستوى الرئيسي.
- تتحكم محددات المواقع الثانوية في الحركة على طول محور آخر.
- تُثبّت المشابك الأجزاء دون إجبارها على اتخاذ وضع غير طبيعي.
قد يؤدي التثبيت المفرط إلى إخفاء مشكلة في عملية التشكيل. فعند فك المشابك، قد تتحرك اللوحة للخلف مُحدثةً فجوة أو انحرافًا. أما التثبيت غير الكافي فيُسبب حركة أثناء اللحام، مما يُغير الشكل النهائي.
ينبغي أن يظل نظام الإسناد متسقًا من فحص الختم إلى التجميع الفرعي وقياس الهيكل النهائي. إذا استخدمت كل محطة نقطة مرجعية مختلفة، فقد تبدو نتائج القياس مقبولة محليًا بينما تتراكم الأخطاء في الكابينة بأكملها.
لماذا يُعدّ تسلسل اللحام مهمًا لجودة تجميع الكابينة
يؤدي اللحام إلى وصل الألواح المختومة، لكن الحرارة تُغير شكلها أيضاً. يتمدد المعدن المتأثر أثناء التسخين وينكمش أثناء التبريد. إذا تركزت اللحامات على جانب واحد من لوح رقيق، فقد يؤدي الانكماش إلى إخراج الهيكل من مكانه.
ولهذا السبب، تتضمن جودة اللحام سلامة الوصلة والتحكم في التشوه.
يجب أن تتناسب كمية الحرارة المدخلة مع الوصلة
قد تؤدي الحرارة الزائدة إلى احتراق المادة، وانبعاجها، وانكماشها الموضعي، وتشوهها المرئي. أما الحرارة غير الكافية فقد تؤدي إلى انصهار غير كامل أو وصلات ضعيفة. يعتمد الإعداد الصحيح على نوع المادة، وسماكتها، وتصميم الوصلة، وحالة القطب الكهربائي، وسرعة اللحام، والتحكم في المعدات.
يجب أن يراقب خط الإنتاج المستقر ما يلي:
- تيار وجهد اللحام عند الاقتضاء
- وقت اللحام
- تآكل الأقطاب الكهربائية
- الوصول إلى السلاح وزاوية الرؤية
- موقع اللحام
- مستوى التناثر
- ظهور مشترك
- نتائج الاختبارات التدميرية أو غير التدميرية وفقًا لخطة التحكم المعتمدة
لا يُعدّ اللحام الذي يجتاز الفحص البصري موثوقًا به هيكليًا تلقائيًا. تتطلب الوصلات الحرجة طريقة فحص محددة ومعايير قبول واضحة.
يقلل التسلسل من قوة السحب الهيكلية
يُوزّع تسلسل اللحام المتوازن الحرارة على كامل الهيكل. ويمكن تقليل تركيز الإجهاد الحراري باستخدام اللحامات القصيرة، واللحامات المتبادلة بين الجانبين، واللحامات المؤقتة لتحديد المواقع. ويجب أن يلتزم التسلسل الدقيق بتصميم الهيكل ووثائق التصنيع المعتمدة.
يُعرض أدناه مقارنة مفيدة:
| نهج التحكم | الفائدة الرئيسية | المخاطر الرئيسية | الاستخدام المناسب |
| اللحام المستمر في منطقة واحدة | انضمام محلي سريع | تراكم أكبر للحرارة وتشوه | مقاطع سميكة ومستقرة مع اعتماد معتمد |
| تسلسل اللحام المتناوب | توازن حراري أفضل | متطلبات برمجة وتفتيش أطول | ألواح رقيقة وهياكل كابينة كبيرة |
| اللحام الموضعي المؤقت أولاً | يحتفظ بالهندسة قبل عملية الربط النهائية | يمكن أن تبقى المسامير الضعيفة أو الموضوعة في غير مكانها مخفية | تجميعات الهيكل متعددة الألواح |
| قوة تثبيت عالية | يقلل من الحركة أثناء الالتحام | يمكنه إخفاء الارتداد وتقليل التشوه | أجزاء ثابتة بقوة تثبيت مُثبتة |
| التثبيت المتحكم به مع إمكانية الفحص | تحسين فصل مشاكل الأجزاء والتجهيزات | يتطلب الأمر المزيد من أعمال القياس | إطلاق الإنتاج والتجميعات الحساسة للجودة |
الفحص البُعدي قبل التجميع النهائي
ينبغي أن يتحقق الفحص البُعدي من الخصائص التي تؤثر على الملاءمة والوظيفة والسلامة وعمليات التصنيع اللاحقة. ولا يقيس مخطط الفحص الشامل كل سطح بنفس القدر من الأهمية.
تشمل المناطق الأكثر حساسية عادةً ما يلي:
- نقاط تثبيت الكابينة بالهيكل
- تقوية مفصلات ومزالج الأبواب
- فتحات الزجاج الأمامي والنوافذ الجانبية
- نقاط التقاء السقف والجدار الأمامي
- مناطق تثبيت عمود التوجيه والدواسات
- نقاط تثبيت المقعد ولوحة العدادات
- حواف مانعة للتسرب
- التناظر بين الجانبين الأيسر والأيمن
يمكن أن تكون معدات قياس الإحداثيات، وأجهزة الفحص، والقياس بالليزر، والمقاييس المعايرة مفيدة. يجب أن تتوافق الطريقة مع متطلبات التفاوت ومرحلة الإنتاج.
ينبغي أن تميز نتيجة الفحص بين ما يلي:
- تحول عملية قابل للتكرار
- تباين عشوائي
- جزء واحد تالف
- تآكل التركيبات
- عدم محاذاة الأدوات
- خطأ نظام القياس
هذا التمييز مهم. فتعديل أداة التثبيت لتصحيح لوحة تالفة واحدة قد يؤدي إلى ظهور خطأ جديد في كل جزء لاحق.
مشاكل الجودة الشائعة وأسبابها
فتحات الأبواب ليست في وضعها الصحيح
غالباً ما تنشأ أخطاء فتح الأبواب من ارتدادها، أو تآكل تجهيزات التثبيت، أو تسلسل اللحام غير الصحيح. ولا يكفي قياس اللوحة الخارجية فقط، بل يجب فحص مواضع المفصلات، والمزلاج، والقفل، وحافة الإحكام معاً لأنها تشكل نظاماً وظيفياً واحداً.
تركيب الزجاج الأمامي غير متناسق
قد تتعرض فتحة الزجاج الأمامي للتلف نتيجة تشوه الزوايا، أو اختلاف زاوية الحافة، أو انكماش اللحام. لذا، يجب فحص الفتحة بعد لحام الهيكل المحيط بها بالكامل، وليس فقط بعد تشكيل الألواح الفردية.
تسبب تناثر اللحام في تلف مناطق الإغلاق
قد يؤدي تناثر المادة المانعة للتسرب على حافة اللحام إلى منع تلامسها بشكل متساوٍ. كما قد يتسبب في ظهور نتوء يؤدي إلى تسرب موضعي بعد الطلاء والتجميع. لذا، ينبغي إدراج متطلبات التنظيف ضمن خطة جودة اللحام بدلاً من تركها لمشغلي التجميع النهائي.
الحماية من التآكل غير متساوية
تتطلب حواف الفولاذ المكشوفة، والتجاويف المغلقة، والشفاه المتداخلة، ومناطق اللحام عناية خاصة قبل الطلاء أو التغطية. يمكن أن يؤدي تراكم الرطوبة بين الألواح المتداخلة إلى تسريع التآكل إذا كان تصميم نظام الصرف والعزل رديئًا.
فحصان عمليان قبل الموافقة على المورد
أولاً، اطلب تقريراً بالأبعاد تم إعداده بعد اكتمال دورة لحام الهيكل الأساسي. لا يُعدّ التقرير المُعدّ من الألواح المختومة بشكل فردي دليلاً على استقرار الكابينة المُجمّعة.
ثانيًا، قارن العينات الأولية بالأجزاء المنتجة بعد وصول خط الإنتاج إلى طاقته الإنتاجية الطبيعية. يمكن أن تؤثر حرارة الأدوات، وتآكل الأقطاب الكهربائية، ودرجة حرارة المثبتات، وتعديلات المشغل على النتائج بعد الوحدات القليلة الأولى.
ومن المفيد أيضاً التأكيد على ما يلي:
- حالة مراجعة الرسومات ومعايير الفحص
- حالة معايرة معدات القياس
- خطة الاستجابة للأجزاء الخارجة عن نطاق التفاوت المسموح به
- إمكانية تتبع اللحامات الحرجة
- طريقة منع التسرب والتحضير للتآكل
- عملية الموافقة على تغييرات التجهيزات أو الأدوات
القدرة التصنيعية وراء هياكل الكابينة المتناسقة
شاندونغ تايروي تجمع هذه الشركة بين إنتاج مكونات الهيكل وخطوط التشكيل بالضغط، وخطوط اللحام الآلية، وموارد معالجة القوالب، ومختبرات الاختبار. وتدعم قدرتها التصنيعية الانتقال من الألواح المشكلة إلى هياكل الجسم المجمعة، في حين أن قدرات تصنيع السيارات توفير أساس الإنتاج لأعمال الربط والتجميع المتكررة.
ينبغي أن تشمل مراقبة الجودة كلاً من العملية والهيكل النهائي. نظام ضمان الجودة في صناعة السيارات يمكن ربط عمليات فحص المواد الواردة، والفحص أثناء التصنيع، والتحقق من اللحام، وقياس الأبعاد، والإصدار النهائي. بالنسبة لهياكل الكابينة المصممة حسب الطلب، قدرات البحث والتطوير في مجال السيارات كما أنها مهمة لأن التغييرات في هندسة اللوحة أو نقاط التثبيت أو تجهيزات الإنتاج يمكن أن تؤثر على التجميع بأكمله.
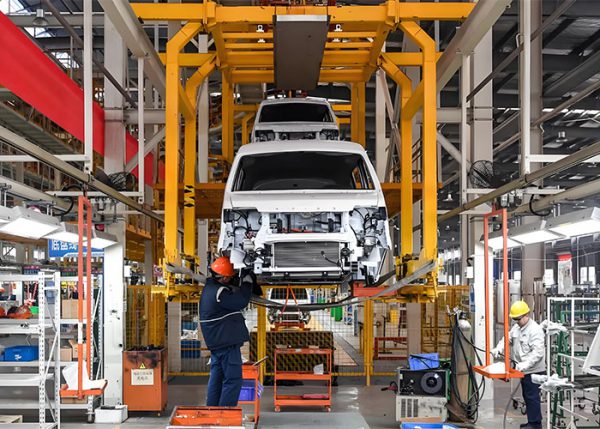
تأسست الشركة عام ٢٠٠٣، وطورت قدراتها في مجالات مكونات هياكل السيارات، وإضاءة السيارات، والمركبات الخاصة، والختم، واللحام، ومعالجة القوالب، والاختبار. وتعمل الشركة وفق نظام إدارة الجودة IATF 16949، وتقدم خدمات التخطيط والتطوير والنماذج الأولية ودعم الإنتاج المصممة حسب الطلب.
أسئلة متكررة
ما الفرق بين هيكل الكابينة غير المكتمل وكابينة التجميع؟
هيكل الكابينة الأبيض هو الهيكل المعدني الخام قبل الطلاء والتركيب الداخلي. قد تشمل مجموعة الكابينة مكونات إضافية مثل الأبواب والزجاج والزخارف والأسلاك أو غيرها من الأجزاء المُجهزة، وذلك حسب تفاصيل المشروع.
ما هي أهم نقاط الفحص في هيكل سيارة الأجرة غير المكتمل؟
عادةً ما تستحق نقاط التثبيت وفتحات الأبواب وفتحات الزجاج الأمامي وحواف منع التسرب ومواقع التعزيز وواجهات الهيكل الأولوية لأن الأخطاء في هذه المناطق تؤثر على التجميع اللاحق ووظيفة السيارة.
كيف يمكن تقليل تشوه اللحام في هيكل الكابينة؟
استخدم نظام تحديد مواقع ثابت، وتحكم في قوة التثبيت، واحرص على موازنة تسلسل اللحام، وراقب كمية الحرارة المُدخلة، وافحص تآكل أدوات التثبيت، وقم بقياس الجسم المُكتمل بعد اللحام. كما أن دقة اللحام المبدئي مهمة لأن سوء تحديد المواقع المؤقت قد ينقل الخطأ إلى الهيكل النهائي.
ينبغي اعتماد هيكل الكابينة غير المكتمل كنظام متكامل من حيث الأبعاد والوصلات، وليس كمجموعة من الألواح المقبولة ظاهريًا. عند التحكم في عمليات التشكيل والتحديد واللحام والتحضير للختم والفحص معًا، يحصل التجميع اللاحق على أساس أكثر استقرارًا، ويقل عدد خطوات التصحيح المطلوبة.