ホワイトキャブボディとは、塗装、ガラス取り付け、内装仕上げ、最終組み立てが行われる前の、未完成の金属構造体のことです。その品質は、正確なプレス加工だけでは決まりません。パネルは安定した基準系に正確に位置決めされ、熱入力が制御された状態で接合され、後の工程で寸法誤差が隠蔽される前に寸法測定を行う必要があります。したがって、信頼性の高い製造工程には、プレス加工の精度、治具の設計、溶接手順、寸法検査、腐食対策が不可欠です。
自動車メーカーや車体システムの購入者にとって、重要なのは溶接後にキャブがきちんと直角に見えるかどうかだけではありません。より重要なのは、接合工程全体を経て、取り付けポイント、ドア開口部、フロントガラスフレーム、ルーフライン、シャーシとの接合部が、承認された図面の許容範囲内に収まっているかどうかです。
高品質なホワイトキャブボディを定義する要素とは?
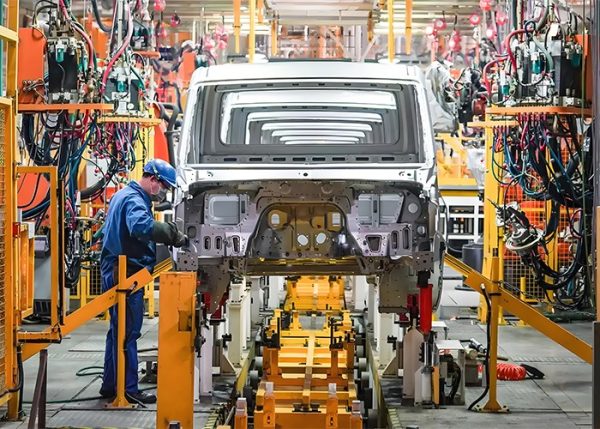
高品質なホワイトキャブボディとは、寸法安定性に優れた金属構造体であり、過度な調整なしに後から部品を取り付けることができるものです。通常、床構造、側板、屋根、前壁、後壁、ドア開口部、フロントガラス開口部、および構造補強材が含まれます。
「白」という用語は、塗装前の組み立てられた状態のボディを指します。金属の色を表すものではありません。この段階で、エンジニアはいくつかの条件を確認する必要があります。
- 取り付け位置は承認された座標系と一致しています。
- ドア、フロントガラス、およびサービス開口部は、設計上の制限内に収まっている。
- 溶接継手は、一貫した構造強度を提供する。
- パネルの隙間や表面の境目は、後の取り付けや塗装を容易にする。
- 補強材は局所的な歪みや干渉を引き起こさない。
- 表面は、シーリングおよび腐食防止処理に適しています。
ボディの小さな不具合が、組み立て時に大きな問題に発展する可能性があります。例えば、ヒンジ補強材の位置がずれているとドアが垂れ下がる原因となり、フロントガラスのフレームが歪んでいるとガラスに歪みが生じたり、シール不良の原因になったりします。
製造工程が精度をどのように制御するか
製造工程は板金成形から始まり、寸法検証で終わります。各工程は次の工程に影響を与えるため、最終検査だけで品質を回復することはできません。
スタンピングによってパネルの形状が決定される
プレス加工によって、フランジ、リブ、取り付け面、補強材との接合部など、キャブパネルの基本的な形状が形成されます。金型は材料の流れを制御し、パネルが過度に薄くなったり、しわになったり、スプリングバックしたりしないようにする必要があります。
スプリングバックは、寸法ばらつきの一般的な原因です。成形圧力が解放された後、板材は元の形状に戻ろうとします。その影響は、材料のグレード、厚さ、部品の形状、絞り深さ、フランジの設計によって異なります。
最も重要なスタンプチェック項目は以下のとおりです。
- 穴の位置と直径
- フランジアングル
- エッジプロファイル
- パネルの曲率
- 局所的な間伐
- 表面変形
- 生産バッチ間の再現性
パネルは見た目には問題なくても、組み立て治具にセットすると不具合が生じる場合があります。そのため、大量生産品を溶接工程に入れる前に、治具の適合性チェックを実施する必要があります。
治具が参照ジオメトリを作成する
固定具は、パネル同士の相対的な配置を定義します。音響位置特定システムは通常、次の3つの機能を分離します。
- 主要な位置決めポイントによって、主平面が確立される。
- 二次的な位置決め装置は、別の軸に沿った動きを制御する。
- クランプは部品を不自然な位置に無理やり押し込むことなく固定します。
締め付けが強すぎると、プレス加工の不具合が隠れてしまうことがあります。クランプを緩めた際にパネルが後退し、隙間やずれが生じる可能性があります。締め付けが弱すぎると、溶接中に動きが生じ、最終的な形状が変わってしまいます。
基準点は、プレス検査からサブアセンブリ、最終的な車体測定に至るまで一貫していなければなりません。各工程で異なる基準点を使用すると、測定結果は局所的には許容範囲内に見えるかもしれませんが、キャブ全体では累積誤差が発生する可能性があります。
キャブ組立品質において溶接順序が重要な理由
溶接によってプレス加工されたパネルが接合されますが、熱によって形状も変化します。加熱された金属は膨張し、冷却時に収縮します。薄いパネルの片側に溶接箇所が集中している場合、収縮によって構造物がずれてしまう可能性があります。
そのため、溶接品質には接合部の健全性と歪み制御の両方が重要となる。
熱入力は接合部と一致する必要がある
過度の熱は、溶け落ち、へこみ、局所的な収縮、およびパネルの目に見える歪みを引き起こす可能性があります。熱が不足すると、溶融が不完全になったり、接合部が弱くなったりする可能性があります。適切な設定は、材料、厚さ、接合部の設計、電極の状態、溶接速度、および装置の制御によって異なります。
安定した生産ラインでは、以下の点を監視する必要があります。
- 該当する場合は溶接電流と電圧
- 溶接時間
- 電極の摩耗
- 銃へのアクセスと角度
- 溶接位置
- 飛散レベル
- 共同外観
- 承認された管理計画に基づく破壊試験または非破壊試験の結果
目視検査に合格した溶接部が、必ずしも構造的に信頼できるとは限りません。重要な接合部には、明確な検査方法と合格基準が必要です。
シーケンスにより構造的な引っ張りが軽減される
バランスの取れた溶接手順は、構造全体に熱を分散させます。短い溶接、交互に溶接する面、仮置き溶接などにより、熱応力の集中を軽減できます。正確な溶接手順は、車体設計および承認された製造文書に従う必要があります。
以下に、参考になる比較を示します。
| 制御アプローチ | 主なメリット | 主なリスク | 適切な使用 |
| 1箇所での連続溶接 | 迅速な現地参加 | 熱の蓄積と歪みがさらに大きくなる | 厚みがあり安定した断面で、承認済みの検証済み |
| 交互溶接シーケンス | 熱バランスの改善 | プログラミングと検査の要件が長期化する | 薄いパネルと大きなキャブ構造 |
| まず仮付け溶接をする | 最終結合前のジオメトリを保持します | 弱い画鋲や位置のずれた画鋲は隠れたままになることがあります | 複数パネル構成のボディアセンブリ |
| 強い締め付け力 | 接合時の動きを軽減する | スプリングバックを隠蔽し、歪みを解放できます | 固定力が検証済みの安定した部品 |
| 検査付き制御クランプ | 部品と治具の問題をより適切に分離する | さらなる測定作業が必要 | 生産開始と品質重視の組立 |
最終組立前の寸法検査
寸法検査では、適合性、機能性、安全性、および後工程に影響を与える特徴を検証する必要があります。包括的な検査計画では、すべての表面を等しく重視して測定するわけではありません。
最も敏感な部位は通常以下のとおりです。
- キャブシャーシ取り付けポイント
- ドアヒンジとラッチの補強
- フロントガラスとサイドウィンドウの開口部
- 屋根と前面壁の接合部
- ステアリングコラムとペダルの取り付け部分
- シートおよび計器盤の取り付けポイント
- シールフランジ
- 左右対称
座標測定装置、検査治具、レーザー測定器、校正済みゲージなどはいずれも有用である。測定方法は、許容誤差の要件と製造段階に合わせて選択する必要がある。
検査結果では、以下の点を区別する必要があります。
- 再現可能なプロセスシフト
- ランダムな変動
- 損傷した部品1つ
- 器具の摩耗
- 工具のずれ
- 測定システム誤差
この違いは重要です。破損したパネルを1枚修正するために治具を調整すると、その後のすべての部品に新たな不具合が生じる可能性があります。
よくある品質問題とその原因
ドアの開口部の位置がずれている
ドアの開閉不良は、スプリングバック、治具の摩耗、または溶接順序の誤りなどが原因で発生することがよくあります。外側パネルのみを測定するだけでは不十分です。ヒンジ、ラッチ、ストライカー、およびシーリングフランジの位置は、機能的なシステムを構成するため、まとめて確認する必要があります。
フロントガラスの取り付け具合にばらつきがある
フロントガラスの開口部は、角の歪み、フランジ角度のばらつき、溶接部の収縮などが原因で不具合が生じる可能性があります。開口部は、個々のプレス成形パネルが完成した後だけでなく、周囲の構造全体が溶接された後にも確認する必要があります。
溶接スパッタがシール部分を損傷する
シールフランジに付着したスパッタは、シーラントの均一な接触を妨げる可能性があります。また、コーティングおよび組み立て後に局所的な漏れの原因となる高所を形成することもあります。したがって、清掃要件は最終組立作業員に任せるのではなく、溶接品質計画に含めるべきです。
腐食防止効果は均一ではない
塗装やコーティングを行う前に、むき出しの鋼材の端部、密閉された空洞、重なり合うフランジ、溶接部には特に注意が必要です。排水やシーリングの設計が不十分な場合、重なり合うパネル間に閉じ込められた水分は腐食を促進する可能性があります。
サプライヤーを承認する前に確認すべき2つの実務的なチェック事項
まず、車体全体の溶接工程が完了した後に取得した寸法報告書を依頼してください。個々のプレス成形パネルの報告書だけでは、組み立てられたキャブの安定性を証明することはできません。
第二に、最初の試作品と、生産ラインが通常の生産量に達した後に製造された部品を比較してください。工具の熱、電極の摩耗、治具の温度、オペレーターの調整などによって、最初の数個以降は結果が変わる可能性があります。
また、以下の点も確認しておくと良いでしょう。
- 図面および検査基準の改訂状況
- 測定機器の校正状況
- 許容範囲外部品に対する対応計画
- 重要な溶接部のトレーサビリティ
- 封止および腐食防止方法
- 治具または工具の変更に関する承認プロセス
一貫したキャブ構造を支える製造能力
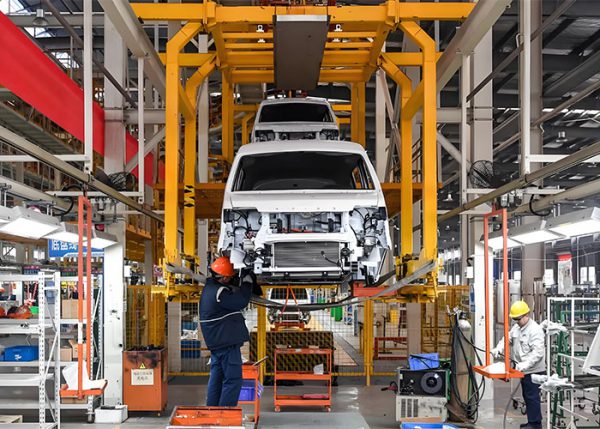
山東 TaiRui 車体部品の製造とプレスライン、自動溶接ライン、金型加工設備、試験ラボを統合しています。その製造能力は、成形パネルから組み立てられた車体構造への移行をサポートし、 自動車製造能力 繰り返し可能な接合・組立作業のための生産基盤を提供する。
品質管理は、工程と完成品の両方を対象とするべきである。 自動車品質保証システム 入荷資材チェック、工程内検査、溶接検証、寸法測定、最終リリースを接続できます。カスタマイズされたキャブ構造の場合、 自動車研究開発能力 パネルの形状、取り付け位置、または製造治具の変更は、アセンブリ全体に影響を与える可能性があるため、これらも重要です。
同社は2003年に設立され、車体部品、自動車用照明、特殊車両、プレス加工、溶接、金型加工、試験など幅広い分野で技術力を培ってきました。IATF 16949品質マネジメントシステムに基づき運営されており、顧客ニーズに合わせた企画、開発、試作、生産サポートを提供しています。
FAQについて
ホワイトボディのキャブとキャブアセンブリの違いは何ですか?
ホワイトキャブボディとは、塗装や内装の取り付け前の、接合された金属むき出しの構造物を指します。プロジェクトの定義によっては、キャブアセンブリにはドア、ガラス、トリム、配線、その他の取り付け部品などの追加コンポーネントが含まれる場合があります。
キャブボディ(ホワイトボディ)の検査で最も重要なポイントはどれですか?
取り付け箇所、ドア開口部、フロントガラス開口部、シーリングフランジ、補強位置、シャーシとの接合部などは、これらの箇所でのミスが後の組み立てや車両の機能に影響を与えるため、通常は優先的に確認すべきである。
キャブ構造における溶接歪みを低減するにはどうすればよいか?
安定した位置決めシステムを使用し、クランプ力を制御し、溶接順序のバランスを取り、入熱量を監視し、治具の摩耗を検査し、溶接後に完成品の寸法を測定します。仮付け溶接の精度も重要です。仮付け位置が不適切だと、最終構造に誤差が伝わる可能性があるためです。
キャブのホワイトボディは、見た目が許容範囲内のパネルの集合体としてではなく、寸法と接合が完全なシステムとして承認されるべきです。プレス加工、位置決め、溶接、シーリング準備、検査をまとめて管理することで、後の組み立て工程の基盤がより安定し、修正作業が少なくて済みます。