La carrosserie brute est la structure métallique non finie, avant peinture, vitrage, garnitures intérieures et assemblage final. Sa qualité dépend de bien plus qu'un emboutissage précis. Les panneaux doivent être positionnés par rapport à un système de référence stable, assemblés avec un apport de chaleur contrôlé et mesurés avant que les étapes ultérieures ne masquent les défauts dimensionnels. Un processus de fabrication fiable combine donc la précision de l'emboutissage, la conception des outillages, la séquence de soudage, le contrôle dimensionnel et la protection contre la corrosion.
Pour les constructeurs automobiles et les acheteurs de systèmes de carrosserie, la question essentielle n'est pas simplement de savoir si la cabine présente des angles droits après soudage. Le plus important est de vérifier que ses points de fixation, les ouvertures de portes, le cadre de pare-brise, la ligne de toit et les interfaces avec le châssis restent conformes aux tolérances des plans approuvés après l'assemblage complet.
Qu’est-ce qui définit une carrosserie cabine de qualité en blanc ?
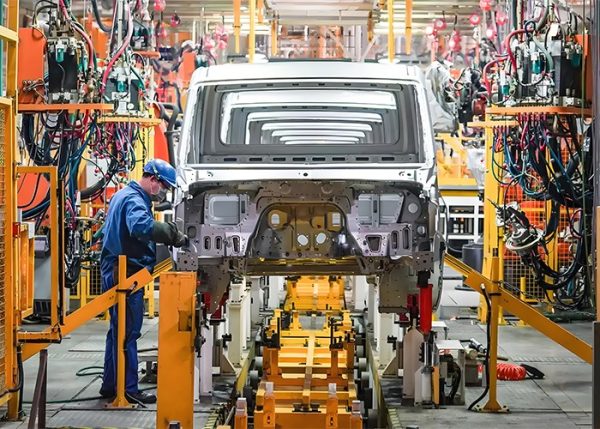
Une caisse de cabine brute de qualité est une structure métallique aux dimensions stables, pouvant recevoir des composants ultérieurs sans ajustements importants. Elle comprend généralement le plancher, les panneaux latéraux, le toit, la paroi avant, la paroi arrière, les ouvertures de portes, le pare-brise et les renforts structurels.
Le terme « blanc » désigne la carrosserie assemblée nue avant peinture. Il ne décrit pas la couleur du métal. À ce stade, les ingénieurs doivent vérifier plusieurs conditions :
- Les points de fixation correspondent au système de coordonnées approuvé.
- Les portes, le pare-brise et les ouvertures de service restent dans les limites de conception.
- Les joints soudés assurent une résistance structurelle constante.
- Les espaces entre les panneaux et les transitions de surface facilitent l'ajustement et la peinture ultérieurs.
- Les renforts ne créent pas de distorsion ou d'interférence locale.
- Les surfaces sont adaptées aux opérations d'étanchéité et de protection contre la corrosion.
Un petit défaut dans la partie blanche peut engendrer des problèmes plus importants lors de l'assemblage. Par exemple, un renfort de charnière mal positionné peut provoquer un affaissement de la porte, tandis qu'un cadre de pare-brise déformé peut créer des tensions dans le verre ou une défaillance d'étanchéité.
Comment le processus de fabrication contrôle la précision
Le processus de fabrication commence par le formage de la tôle et se termine par la validation dimensionnelle. Chaque étape influe sur la suivante ; la qualité ne peut donc être rétablie par le seul contrôle final.
L'emboutissage détermine la forme du panneau
L'emboutissage permet de créer la géométrie de base des panneaux de cabine, notamment les rebords, les nervures, les surfaces de montage et les interfaces de renfort. La matrice doit contrôler le flux de matière afin d'éviter tout amincissement excessif, tout plissement ou tout retour élastique du panneau.
Le retour élastique est une cause fréquente de variations dimensionnelles. Après la suppression de la pression de formage, la tôle tend à reprendre sa forme initiale. L'effet dépend de la nuance d'acier, de l'épaisseur, de la géométrie de la pièce, de la profondeur d'emboutissage et de la conception du rebord.
Les contrôles d'estampillage les plus importants comprennent :
- Position et diamètre du trou
- angle de bride
- Profil de bord
- Courbure du panneau
- amincissement local
- Déformation de surface
- Répétabilité entre les lots de production
Un panneau peut paraître visuellement acceptable et pourtant présenter un défaut une fois placé dans le gabarit d'assemblage. C'est pourquoi le contrôle d'ajustement du gabarit doit être effectué avant le soudage d'une grande série.
Les fixations créent la géométrie de référence
Les fixations définissent la position relative des panneaux. Un système de localisation acoustique remplit généralement trois fonctions :
- Les points de repérage principaux définissent le plan principal.
- Des localisateurs secondaires contrôlent le mouvement le long d'un autre axe.
- Les pinces maintiennent les pièces sans les contraindre à une position non naturelle.
Un serrage excessif peut masquer un défaut d'emboutissage. Lors du desserrage des mâchoires, le panneau peut se déplacer vers l'arrière et créer un jeu ou un décalage. Un serrage insuffisant engendre des mouvements pendant le soudage, ce qui modifie la géométrie finale.
Le système de référence doit rester cohérent depuis le contrôle d'emboutissage jusqu'aux mesures finales de la carrosserie, en passant par le sous-assemblage. Si chaque poste utilise un point de référence différent, les résultats mesurés peuvent sembler acceptables localement, tandis que l'ensemble de la cabine présente des erreurs cumulatives.
Pourquoi la séquence de soudage est importante pour la qualité de l'assemblage de la cabine
Le soudage permet d'assembler les panneaux emboutis, mais la chaleur modifie également leur forme. Le métal se dilate lors du chauffage et se contracte lors du refroidissement. Si les soudures sont concentrées sur une seule face d'un panneau mince, la contraction peut entraîner un désalignement de la structure.
C’est pourquoi la qualité du soudage implique à la fois l’intégrité du joint et le contrôle des déformations.
L'apport de chaleur doit correspondre à la jointure.
Une chaleur excessive peut provoquer des brûlures, des indentations, un retrait local et une déformation visible du panneau. Une chaleur insuffisante peut entraîner une fusion incomplète ou des joints fragiles. Le réglage optimal dépend du matériau, de son épaisseur, de la conception du joint, de l'état des électrodes, de la vitesse de soudage et du contrôle de l'équipement.
Une chaîne de production stable doit surveiller :
- Courant et tension de soudage, le cas échéant.
- Temps de soudage
- Usure des électrodes
- Accès aux armes et angle
- emplacement de soudure
- Niveau d'éclaboussures
- Apparition conjointe
- Résultats des essais destructifs ou non destructifs conformément au plan de contrôle approuvé
Une soudure qui réussit un contrôle visuel n'est pas automatiquement structurellement fiable. Les assemblages critiques nécessitent une méthode d'inspection et des critères d'acceptation définis.
La séquence réduit la traction structurelle
Une séquence de soudage équilibrée répartit la chaleur sur l'ensemble de la structure. Des soudures courtes, alternées et des soudures de positionnement temporaires permettent de réduire la concentration des contraintes thermiques. La séquence exacte doit respecter la conception de la carrosserie et la documentation de fabrication approuvée.
Une comparaison utile est présentée ci-dessous :
| Approche de contrôle | Principal avantage | Risque principal | Utilisation appropriée |
| Soudage continu dans une zone | Intégration locale rapide | Accumulation de chaleur et déformation accrues | Sections épaisses et stables avec validation approuvée |
| Séquence de soudage alternée | Meilleur équilibre thermique | Exigences de programmation et d'inspection plus longues | panneaux minces et grandes structures de cabine |
| Soudage par points temporaire en premier | Maintient la géométrie avant la jonction finale | Des punaises mal fixées ou mal placées peuvent rester cachées. | Ensembles de carrosserie multi-panneaux |
| Force de serrage élevée | Réduit les mouvements lors de l'assemblage | Peut masquer le retour élastique et libérer la distorsion | Pièces stables avec force de fixation vérifiée |
| Serrage contrôlé avec inspection | Meilleure séparation des problèmes liés aux pièces et aux dispositifs de fixation | Nécessite davantage de mesures | Lancement de la production et assemblages sensibles à la qualité |
Contrôle dimensionnel avant assemblage final
Le contrôle dimensionnel doit vérifier les caractéristiques qui influent sur l'ajustement, le fonctionnement, la sécurité et les étapes de traitement ultérieures. Un plan de contrôle complet ne prévoit pas l'examen de toutes les surfaces avec la même priorité.
Les zones les plus sensibles comprennent généralement :
- Points de fixation cabine-châssis
- renforts de charnières et de loquets de porte
- Ouvertures du pare-brise et des vitres latérales
- interfaces toiture et paroi avant
- Zones de montage de la colonne de direction et des pédales
- Points de fixation des sièges et du tableau de bord
- brides d'étanchéité
- Symétrie entre les côtés gauche et droit
Les appareils de mesure tridimensionnelle, les dispositifs de contrôle, la mesure laser et les calibres étalonnés peuvent tous s'avérer utiles. La méthode employée doit être adaptée aux exigences de tolérance et à l'étape de production.
Le résultat de l'inspection doit faire la distinction entre :
- Un changement de processus reproductible
- variation aléatoire
- Une seule pièce endommagée
- usure des fixations
- Désalignement des outils
- Erreur du système de mesure
Cette distinction est importante. Le réglage d'un dispositif pour corriger un panneau endommagé peut engendrer une nouvelle erreur pour chaque pièce suivante.
Problèmes de qualité courants et leurs causes
Les ouvertures de porte sont mal positionnées
Les erreurs d'ouverture de porte sont souvent dues au retour élastique, à l'usure des fixations ou à une séquence de soudage incorrecte. Mesurer uniquement le panneau extérieur est insuffisant. Il est impératif de vérifier simultanément la position des charnières, du loquet, de la gâche et du joint d'étanchéité, car ils forment un système fonctionnel unique.
L'ajustement du pare-brise est irrégulier.
Une ouverture de pare-brise peut présenter une défaillance due à une déformation des angles, une variation de l'angle de la bride ou un retrait de soudure. Il convient de vérifier l'ouverture une fois la structure environnante entièrement soudée, et non seulement après la formation des panneaux emboutis.
Les projections de soudure endommagent les zones d'étanchéité
Les projections sur une bride d'étanchéité peuvent empêcher un contact uniforme avec le mastic. Elles peuvent également créer une surépaisseur susceptible d'entraîner des fuites localisées après le revêtement et l'assemblage. Les exigences de nettoyage doivent donc être intégrées au plan qualité de soudage et non laissées à la charge des opérateurs d'assemblage final.
La protection contre la corrosion est inégale
Les bords en acier nu, les cavités fermées, les brides qui se chevauchent et les zones de soudure nécessitent une attention particulière avant la mise en peinture ou l'application d'un revêtement. L'humidité emprisonnée entre les panneaux qui se chevauchent peut accélérer la corrosion si le drainage et l'étanchéité sont mal conçus.
Deux vérifications pratiques avant d'approuver un fournisseur
Tout d'abord, demandez un rapport dimensionnel établi après le cycle complet de soudage de la caisse en blanc. Un rapport basé sur des panneaux emboutis individuellement ne prouve pas la stabilité de la cabine assemblée.
Deuxièmement, comparez les premiers échantillons avec les pièces produites une fois la ligne parvenue à son rendement normal. La chaleur des outils, l'usure des électrodes, la température des dispositifs de fixation et les réglages de l'opérateur peuvent modifier les résultats après les premières unités.
Il est également utile de confirmer :
- État de révision des dessins et normes d'inspection
- État d'étalonnage des équipements de mesure
- Plan de réaction pour les pièces hors tolérance
- La traçabilité des soudures critiques
- La méthode d'étanchéité et de préparation à la corrosion
- Le processus d'approbation des modifications apportées aux dispositifs ou à l'outillage
Capacités de fabrication à l'origine de structures de cabine uniformes
ShanDong TaiRui Elle associe la production de composants de carrosserie à des lignes d'emboutissage, des lignes de soudage automatisées, des ressources de traitement des moules et des laboratoires d'essais. Ses capacités de production permettent la transition des panneaux formés aux structures de carrosserie assemblées, tandis que ses capacités de fabrication automobile fournir la base de production pour des travaux d'assemblage et de jonction répétables.
Le contrôle qualité doit couvrir à la fois le processus et la structure finale. système d'assurance qualité automobile peut assurer la liaison entre les contrôles des matières premières, l'inspection en cours de production, la vérification des soudures, la mesure dimensionnelle et la libération finale. Pour les structures de cabine personnalisées, capacités de R&D automobile sont également importantes car les modifications apportées à la géométrie des panneaux, aux points de fixation ou aux dispositifs de production peuvent affecter l'ensemble de l'assemblage.
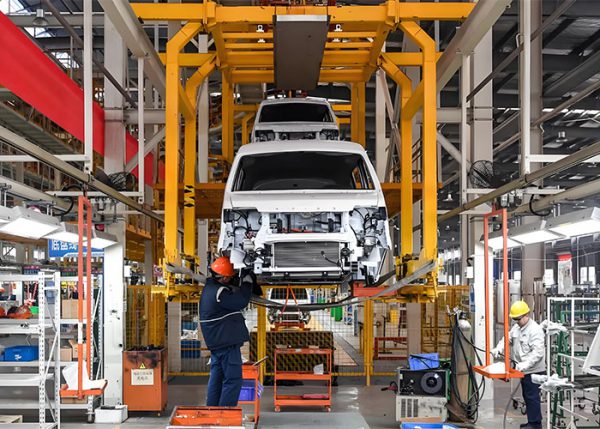
Fondée en 2003, l'entreprise a développé une expertise dans les domaines suivants : composants de carrosserie, éclairage automobile, véhicules spéciaux, emboutissage, soudage, traitement de moules et essais. Elle opère selon un système de gestion de la qualité conforme à la norme IATF 16949 et propose des services personnalisés de planification, de développement, de prototypage et d'assistance à la production.
FAQ (questions fréquentes)
Quelle est la différence entre une carrosserie de cabine nue et un ensemble de cabine ?
La carrosserie brute d'une cabine est la structure métallique assemblée avant la peinture et l'installation de l'aménagement intérieur. Un ensemble cabine peut comprendre des composants supplémentaires tels que des portes, des vitres, des garnitures, un câblage ou d'autres pièces ajustées, selon les spécifications du projet.
Quels sont les points d'inspection les plus importants sur une carrosserie cabine nue ?
Les points de fixation, les ouvertures de portes, les ouvertures de pare-brise, les brides d'étanchéité, les positions de renfort et les interfaces du châssis méritent généralement la priorité car les erreurs dans ces domaines affectent l'assemblage ultérieur et le fonctionnement du véhicule.
Comment réduire la déformation due au soudage dans la structure d'une cabine ?
Utilisez un système de positionnement stable, contrôlez la force de serrage, équilibrez la séquence de soudage, surveillez l'apport de chaleur, inspectez l'usure du dispositif de fixation et mesurez la pièce après soudage. La précision du pointage est également importante, car un mauvais positionnement temporaire peut se répercuter sur la structure finale.
La carrosserie brute de la cabine doit être approuvée comme un système complet, tant au niveau des dimensions que de l'assemblage, et non comme un ensemble de panneaux visuellement acceptables. Lorsque l'emboutissage, le positionnement, le soudage, la préparation des joints et le contrôle sont maîtrisés simultanément, l'assemblage ultérieur bénéficie d'une base plus stable et nécessite moins d'interventions correctives.