
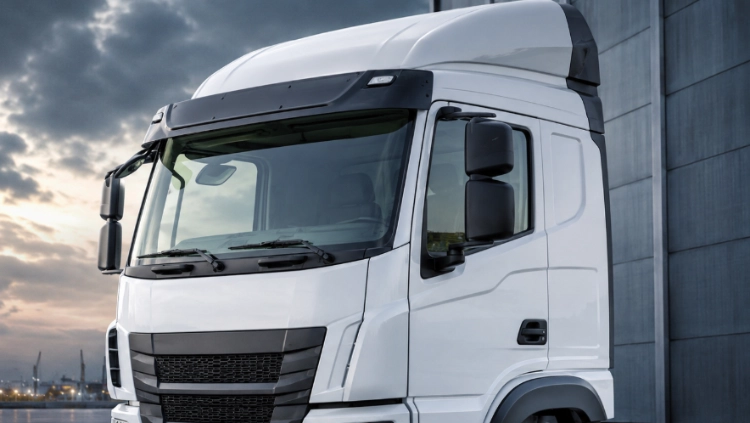
هيكل الكابينة باللون الأبيض، الجودة تبدأ قبل الطلاء
تُحدد عملية تصنيع هيكل الكابينة غير المطلي ما إذا كانت الكابينة النهائية ستستقبل الأبواب والزجاج والزخارف والأسلاك ووصلات الشاسيه دون الحاجة إلى إعادة عمل مكلفة. لا يزال الهيكل غير مطلي، ومع ذلك فإن هندسته تُحدد عملية التجميع اللاحقة. تجمع العملية السليمة بين دقة الألواح المختومة، وثبات موضع التثبيت، والتحكم في حرارة اللحام، والفحص المتكرر. بالنسبة لك كمشتري أو مدير هندسي، فإن الحل العملي هو تقييم سلسلة الأبعاد الكاملة بدلاً من التركيز على مظهر اللحام فقط. اسأل عن كيفية تحديد مواقع الألواح، وكيفية قياس التشوه، وكيفية احتواء الأجزاء غير المطابقة قبل الطلاء.
أهم النقاط
- يتحكم موقع التركيب في الهندسة المرجعية المستخدمة في كل عملية لاحقة.
- يؤثر تسلسل اللحام ومدخلات الحرارة على موضع الشفة وفتحات السقف وفتحات الأبواب.
- يجب أن يجمع الفحص بين المقاييس، وقياسات التنسيق، وفحوصات اللحام، وتجارب التركيب.
- تبدأ الحماية من التآكل بوصلات نظيفة، ومسارات تصريف، وإغلاق منافذ الوصول، وأسطح جاهزة للطلاء.
ما الذي يجب أن يحتويه هيكل سيارة أجرة أبيض؟
هيكل الكابينة الأبيض هو الغلاف المعدني المجمّع قبل الطلاء والتزجيج والتشطيبات الداخلية والتجهيزات النهائية. يجب أن يحافظ على الشكل المطلوب لمساحة الركاب والرؤية والعزل ونقاط التثبيت. الآلية بسيطة: كل لوحة لها هامش خطأ، ويمكن أن يؤثر الهيكل النهائي على فتحة حتى لو بدت كل قطعة على حدة مقبولة. على سبيل المثال، قد يؤدي تحريك سكة السقف بضعة ملليمترات إلى تغيير ملاءمة الزجاج الأمامي، وعزل الماء، وتناسق التشطيبات في آن واحد.
تُسهم نقاط المرجعية في تحقيق التكرار.
يجب أن يحدد جهاز التثبيت موقع الأرضية والأعمدة وقضبان السقف وأسطح التثبيت الرئيسية انطلاقًا من نقاط مرجعية محددة. يجب أن تثبت المشابك القطعة دون إجبارها على تغيير شكلها. إذا أخفى جهاز التثبيت شفة ملتوية بسبب قوة تثبيت مفرطة، فسيعود الخطأ بعد فك التثبيت. سجّل تآكل جهاز التحديد وحالة المشبك ونظافة النقاط المرجعية كجزء من المراقبة الروتينية. هذه الفحوصات أكثر فائدة من مجرد الادعاء بأن خط الإنتاج مؤتمت.
تحدد عملية تشكيل الألواح التفاوتات الأولية
تعتمد جودة التشكيل بالضغط على حالة القالب، وسلوك الصفيحة، وعمق السحب، والارتداد. افحص عرض الحافة، وموضع الثقب، ونصف قطر الزاوية، وأي تشوهات ظاهرة قبل دخول اللوحة إلى ورشة الهياكل. يقلل استقرار اللوحة الداخلة من قوة سحب اللحام ويجنب استخدام حرارة اللحام لتصحيح مشكلة التشكيل. تأكد من نوع المادة وسماكتها لكل عملية تشكيل؛ ولا تفترض أن صفيحتين متشابهتين ظاهريًا سترتدان بنفس الطريقة.
كيف تحمي جودة اللحام عملية التجميع النهائية
تُلحم اللحامات الهيكل، لكن تسلسل اللحام يُعيد توزيع الإجهاد. يجب أن تتبع اللحامات النقطية، أو لحامات MIG، أو غيرها من الوصلات المعتمدة، تسلسلًا يُوازن الحرارة ويُقيّد الحركة. لا يقتصر معيار الجودة على وجود اللحام فحسب، بل يتعداه إلى ما إذا كانت الوصلة تُحقق القوة المطلوبة مع الحفاظ على الشفة المحيطة في مكانها.
التحكم في الحرارة والتشوه
قد تؤدي اللحامات الطويلة والمتواصلة إلى سحب الألواح الرقيقة نحو مصدر الحرارة. يمكن تقليل التشوه المتراكم عن طريق تبديل الجوانب، واستخدام مواقع متداخلة، والسماح بوقت تبريد محدد. افحص فتحات الأبواب، وفتحات الزجاج الأمامي، وأقواس السقف، وأسطح تثبيت الهيكل بعد خطوات التوصيل الرئيسية. إذا تطلب التصحيح دفعًا يدويًا قويًا، فتوقف وحدد السبب: ضعف تلامس المثبت، أو ارتداد اللوح، أو لحامات مفقودة، أو تسلسل غير مستقر.
افحص المفاصل بما يتجاوز المظهر الخارجي
يمكن للفحص البصري الكشف عن تناثر اللحام، والاحتراق، واللحامات غير المكتملة، وسوء حالة السطح، ولكنه لا يضمن استيفاء جميع المتطلبات الداخلية. استخدم الطريقة المعتمدة، سواءً كانت تدميرية أو غير تدميرية، لنوع الوصلة، واحتفظ بنتائج العينات مرتبطة بدفعة الإنتاج. يُعدّ تآكل غطاء القطب الكهربائي، وتفاوت التيار، وعدم اتساق قوة الضغط من الأسباب الشائعة في الميدان لضعف نقاط اللحام. يجب أن يُظهر سجل العملية التغييرات الحاصلة، ومن قام بفحصها، وكيف تم عزل الأجزاء المتأثرة.
فحص الأبعاد الذي يمكن للمشترين تدقيقه
تربط خطة الفحص الفعّالة نقاط القياس بمخاطر التجميع. وينبغي أن يظهر نظام البيانات نفسه في التجهيزات، والمقاييس، وقياس الإحداثيات، وتقرير الفحص النهائي. وهذا يجعل أي انحراف قابلاً للتتبع بدلاً من تحويله إلى جدال حول اختلاف أساليب القياس.
| منطقة التفتيش | ما الذي يجب فحصه؟ | نتيجة التجمع |
| فتحات الأبواب والجوانب | النقاط القطرية، والفجوة، وموضع الشفة، والمفصلة، والمزلاج | قوة إغلاق الباب، ضوضاء الرياح، ضغط مانع التسرب |
| الزجاج الأمامي وفتحة السقف | شكل الفتحة، موضع الزاوية، ارتفاع سكة السقف | تركيب زجاجي، حافة لاصقة، خطر تسرب الماء |
| أرضيات وأسطح تثبيت | ارتفاع المرجع، نمط الثقوب، التسطيح | واجهة الهيكل ومحاذاة المعدات |
| وصلات ملحومة | وجود أو حالة الكتلة أو الخرزة، تناثر، سهولة الوصول | القوة، عمر الإجهاد، تحضير الطلاء |
استخدم نطاقًا مرجعيًا فقط عندما تحدده الرسومات أو مواصفات العميل. في حال عدم تحديد قيمة، قارن القطعة نفسها بالقطعة الأصلية المعتمدة، وكرر القياس بعد فك التثبيت، وتأكد من التفاوت المسموح به مع الشركة المصنعة. من المهم إجراء فحص ثانٍ بعد فك التحميل لأن الارتداد قد يظهر بعد عدة دقائق من اللحام.
تبدأ الحماية من التآكل في الهيكل غير المطلي
لا تقتصر مكافحة التآكل على الطلاء فقط. فقد تبقى الرطوبة في وصلات التراكب، والأجزاء المغلقة، والزوايا سيئة التصريف. قبل الطلاء، يجب إزالة الزيت وبقايا اللحام، والحفاظ على قنوات التصريف مفتوحة، والتأكد من وصول مادة منع التسرب إلى الوصلة دون حبس الماء. يجب أن تتوافق عملية تحضير السطح مع نظام الطلاء المختار وعملية العميل. كما أن الملح والرطوبة والتعرض لعوامل النقل تؤثر أيضًا عند تخزين الهياكل بين اللحام والطلاء.
تجمع شركة شاندونغ تايروي بين عمليات التشكيل بالضغط، واللحام الآلي، وتجميع المصابيح، وإنتاج المركبات الخاصة، ومعالجة القوالب، وقدرات الاختبار. ويشمل نظام الجودة لديها شهادات IATF 16949 وISO 45001 وISO 14001، بينما حصلت المركبات الخاصة على شهادة CCC. يمكنك الاطلاع على سجل الشركة. قدرات التصنيع و ضمان الجودة عند التحقق من نطاق العملية وتوقعات التوثيق.
اختيار شريك تجميع الكابينة
اطلب مخططًا انسيابيًا للعملية من القالب الأولي إلى الهيكل النهائي. يجب أن يحدد المخطط نقاط المرجعية، وفحوصات التثبيت، ومراقبة اللحام، وبوابات الأبعاد، وقواعد الإصلاح، والسجلات النهائية. يمكن للشريك الكفء أن يشرح ما يحدث عند وجود فتحة خارج موضعها، وليس مجرد وعد بعدم حدوث المشكلة. راجع نماذج التقارير مع مراعاة نقاطك الحرجة، ثم افحص هيكلًا أوليًا فعليًا مع الزجاج أو الباب أو مانع التسرب أو واجهة الهيكل الأكثر أهمية لبرنامجك.
شاندونغ تايروي تأسست الشركة عام ٢٠٠٣ وتعمل في مجالات مكونات هياكل السيارات، والمصابيح الأمامية، والمركبات الخاصة. وتضم المجموعة أربعة مراكز للبحث والتطوير، وعشرة مصانع إنتاج، بمساحة إجمالية تبلغ ٣٦٠ ألف متر مربع، مع تقديم دعم مخصص يشمل مراحل التخطيط والتصميم الأولي والإنتاج. يمكنكم بدء نقاش فني عبر الموقع الرسمي أو مراجعة قسمه. قدرات البحث والتطوير قبل تثبيت رسم الواجهة وخطة الفحص.
أسئلة متكررة
ما هو الغرض الرئيسي من فحص هيكل الكابينة غير المكتمل؟
يؤكد ذلك أن الهيكل الملحوم يتطابق مع نظام الإسناد وسيقبل الأبواب والزجاج والأختام والزخارف وواجهات الهيكل قبل أن يضيف الطلاء تكلفة ويخفي الوصول.
ما هي الأبعاد التي تستحق الاهتمام المبكر؟
تحقق من فتحات الأبواب والزجاج الأمامي، وموضع الأعمدة، وقضبان السقف، ونقاط ارتكاز الأرضية، وأسطح التثبيت، وأنماط الثقوب لأن هذه المناطق تشكل خطرًا فوريًا على التركيب.
كيف يمكن تقليل تشوه اللحام؟
قم بتثبيت الجهاز، والتحكم في قوة التثبيت، وموازنة تسلسل اللحام، ومراقبة حالة القطب الكهربائي، وقياس الغلاف بعد التحرير بدلاً من الاعتماد على قراءة التثبيت.
ما هي الوثائق التي يجب على مشتري الصادرات طلبها؟
اطلب مخطط سير العملية، والرسومات المعتمدة، ونظام الإسناد، وسجلات فحص اللحام، وتقارير الأبعاد، وإجراءات عدم المطابقة، وتعليمات التعبئة أو التخزين.
متى ينبغي إشراك المورد في تصميم تجميع الكابينة؟
أشرك المورد قبل إطلاق الأدوات والتجهيزات حتى يتم حل مشكلة ارتداد الختم، والوصول إلى اللحام، ومسارات منع التسرب، ونقاط الفحص، وواجهات الخدمة مع الحفاظ على تكلفة التغييرات معقولة.
القرار النهائي
إنّ هيكل الكابينة الأبيض الموثوق به هو ثمرة هندسة دقيقة، وتحكم دقيق في الحرارة، وفحص دقيق في كل مرحلة. عند مقارنة الموردين، ابحث عن الترابط بين بيانات التثبيت، وسجلات اللحام، وتقارير الأبعاد، ومعالجة التآكل، والتركيب الفعلي. هذه السلسلة من العوامل تضمن جودة التجميع النهائي بشكل أفضل بكثير من الفحص البصري الذي يُجرى بعد الطلاء.