
キャブボディのホワイトカラーは塗装前から品質が決まる
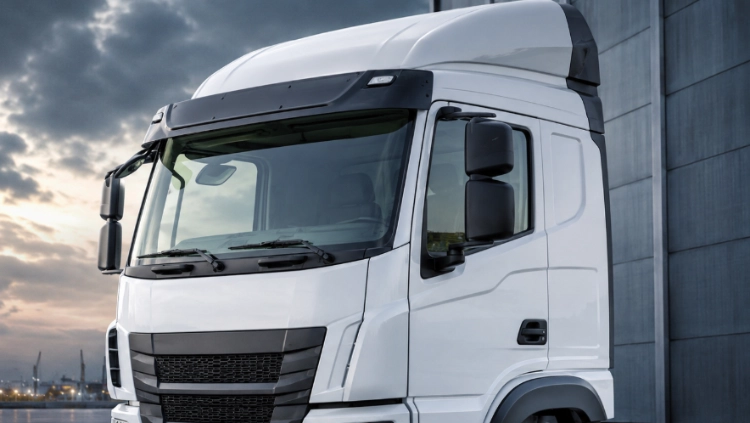
ホワイトキャブ製造工程は、完成したキャブにドア、ガラス、トリム、配線、シャーシインターフェースを、高額な手直しなしに取り付けられるかどうかを決定づけるものです。シェルはまだ塗装されていませんが、その形状は既に後の組み立て工程を左右します。優れた工程とは、プレス加工されたパネルの精度、安定した治具の位置、制御された溶接熱、そして再現性のある検査を組み合わせたものです。購買担当者やエンジニアリングマネージャーにとって、実用的な答えは、単一の溶接外観ではなく、寸法チェーン全体を評価することです。塗装前に、パネルの位置決め方法、歪みの測定方法、不適合部品の封じ込め方法について質問してください。
主なポイント
- 治具の位置によって、後続のすべての操作で使用される基準形状が決まります。
- 溶接順序と入熱量は、フランジの位置、屋根の開口部、およびドアの開口部に影響を与える。
- 検査は、ゲージ、座標測定、溶接チェック、および仮組み試験を組み合わせて行う必要がある。
- 腐食防止は、接合部、排水経路、シーリングアクセス、および塗装準備が整った表面を清潔に保つことから始まります。
白いタクシーの車体に搭載しなければならないもの
ホワイトキャブボディとは、塗装、ガラス、内装トリム、最終装備を取り付ける前の、接合された金属製のシェル構造のことです。乗員スペース、視界、シーリング、取り付けポイントに必要な形状を維持する必要があります。仕組みは単純で、各パネルに許容誤差があり、個々の部品が許容範囲内に見えても、最終的な積層構造によって開口部がずれることがあります。ルーフレールが数ミリずれるだけで、フロントガラスのフィット感、防水性、トリムの面一性などが同時に変化する可能性があります。
基準点が再現性を生み出す
治具は、定義された基準面から床、柱、ルーフレール、および主要な取り付け面の位置を特定する必要があります。クランプは、部品を無理に変形させることなく保持する必要があります。治具が過剰なクランプ力でフランジの歪みを隠してしまうと、解放後にエラーが再発します。位置決め装置の摩耗、クランプの状態、および基準面の清浄度を、日常的な管理の一環として記録してください。これらのチェックは、ラインが自動化されているという一般的な記述よりもはるかに有用です。
パネル成形により初期公差が設定される
プレス加工の品質は、金型の状態、シートの挙動、絞り深さ、スプリングバックによって左右されます。パネルが車体工場に入る前に、フランジ幅、穴の位置、コーナー半径、および目視できるオイルカン現象を検査してください。安定した状態のパネルが届くことで、溶接部の引っ張りが軽減され、成形不良を修正するために溶接熱を使用する必要がなくなります。各工程ごとに材料のグレードと厚さを確認してください。見た目が似ている2枚のシートが同じようにスプリングバックするとは限りません。
溶接品質が最終組立品を保護する仕組み
溶接はシェルを接合するだけでなく、接合手順によって応力も再分配します。スポット溶接、MIG溶接、またはその他の承認された接合部は、熱のバランスを取り、動きを抑制する手順に従う必要があります。品質上の問題は、溶接が存在するかどうかだけではありません。接合部が必要な強度を達成しつつ、周囲のフランジを所定の位置に保持できるかどうかが重要なのです。
熱と歪みを制御する
長時間の連続溶接は、薄いパネルを熱源に向かって引っ張る可能性があります。左右交互に溶接したり、位置をずらしたり、適切な冷却時間を設けたりすることで、蓄積される歪みを軽減できます。主要な接合工程の後、ドア開口部、フロントガラス開口部、ルーフの弓形部、シャーシ取り付け面を確認してください。修正に強い手作業による押し込みが必要な場合は、作業を中断し、原因(位置決め具の接触不良、パネルの跳ね返り、溶接漏れ、または溶接順序の不安定など)を特定してください。
目視による外観だけでなく、接合部の状態も検査する
目視検査では、スパッタ、溶け落ち、溶接漏れ、表面状態の悪さなどを発見できますが、すべての内部要件を満たしていることを証明することはできません。接合部の種類に応じて承認された破壊検査または非破壊検査方法を使用し、サンプルの結果を製造バッチに紐付けて保管してください。電極キャップの摩耗、電流の変動、締め付け力のばらつきは、現場でよく見られるスポット溶接不良の原因です。工程記録には、変更内容、検査担当者、影響を受けた部品の隔離方法を記載する必要があります。
購入者が監査できる寸法検査
効果的な検査計画は、測定点と組立リスクを結びつけるものです。治具、ゲージ、座標測定、最終検査報告書には、同一の基準系を用いるべきです。そうすることで、測定方法の違いをめぐる議論に発展させるのではなく、逸脱を追跡可能にすることができます。
| 検査エリア | チェックすべき事項 | 議会の結果 |
| ドアと側面の開口部 | 対角線、隙間、フランジ位置、ヒンジおよびラッチポイント | ドアの閉鎖力、風切り音、シールの圧縮 |
| フロントガラスとルーフ開口部 | 開口部の形状、コーナー位置、ルーフレールの高さ | ガラスの密着性、接着剤のビード、水漏れのリスク |
| 床面および取り付け面 | 基準高さ、穴パターン、平面度 | シャーシインターフェースと機器のアライメント |
| 溶接継手 | 存在、塊またはビーズの状態、飛沫、アクセス | 強度、疲労寿命、コーティング準備 |
図面または顧客仕様書に規定されている場合にのみ、基準範囲を使用してください。値が指定されていない場合は、承認済みのマスター部品と同一の部品を比較し、治具を取り外した後に再度測定を行い、製造元に公差を確認してください。溶接後数分でスプリングバックが発生する可能性があるため、アンロード後の再検査が重要です。
腐食防止は塗装されていない外殻から始まります
腐食防止は塗装だけの問題ではありません。重ね継ぎ目、箱型断面、排水不良のコーナー部分には水分が残る可能性があります。塗装前に、油分や溶接残渣を除去し、排水路を確保し、シーラントが水が溜まることなく継ぎ目まで届くことを確認してください。表面処理は、選択した塗装システムと顧客の工程に合わせて行う必要があります。溶接から塗装までの保管期間中は、塩分、湿度、輸送中の暴露も考慮する必要があります。
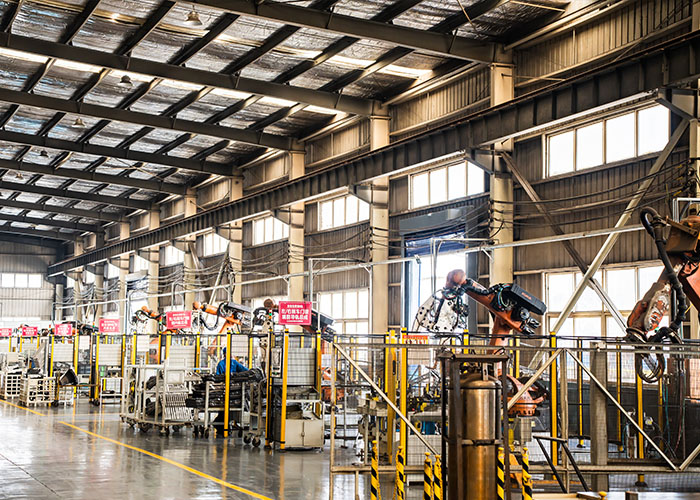
山東泰瑞は、プレス加工、自動溶接、ランプ組立、特殊車両製造、金型加工、試験能力を兼ね備えています。品質システムにはIATF 16949、ISO 45001、ISO 14001の認証が含まれており、特殊車両はCCC認証を取得しています。同社の 製造能力 そして 品質保証 プロセス範囲と文書化に関する要件を確認する際。
キャブ組立パートナーの選定
刻印されたブランクからリリースされたシェルまでのプロセスフローを要求してください。その文書には、基準点、治具チェック、溶接監視、寸法ゲート、修理規則、および最終記録が明記されている必要があります。有能なパートナーは、開口部の位置がずれた場合に何が起こるかを説明でき、単に問題が発生しないと約束するだけでは不十分です。独自の重要ポイントを使用してサンプルレポートを確認し、次に、プログラムにとって最も重要なガラス、ドア、シール、またはシャーシインターフェースを備えた最初のシェルを実際に検査してください。
山東 TaiRui 2003年に設立され、車体部品、ヘッドライト、特殊車両を手掛けています。同グループは4つの研究開発センター、10の生産拠点、総面積36万平方メートルを擁し、企画・試作から生産までカスタマイズされたサポートを提供しています。公式サイトから技術的な議論を開始するか、詳細をご覧ください。 研究開発能力 インターフェース図面と検査計画を修正する前に。
FAQについて
キャブボディ(ホワイトボディ)検査の主な目的は何ですか?
これにより、溶接されたシェルが基準システムに適合し、塗装によるコスト増やアクセス性の悪化を防ぐ前に、ドア、ガラス、シール、トリム、シャーシのインターフェースを取り付けられることが確認されます。
どの側面を最初に注視すべきか?
ドアやフロントガラスの開口部、ピラーの位置、ルーフレール、床の基準点、取り付け面、穴のパターンなどを確認してください。これらの箇所は、取り付け時にすぐに問題が発生するリスクを高めるからです。
溶接時の歪みを軽減するにはどうすればよいでしょうか?
治具を安定させ、クランプ力を制御し、溶接順序のバランスを取り、電極の状態を監視し、クランプした状態での測定値に頼るのではなく、解放後にシェルを測定する。
輸出バイヤーはどのような書類を要求すべきでしょうか?
工程フロー、承認済み図面、基準体系、溶接検査記録、寸法報告書、不適合手順、および梱包または保管指示書を請求してください。
キャブ組立設計において、サプライヤーはいつ関与すべきでしょうか?
金型や治具のリリース前にサプライヤーと協議し、プレス加工時のスプリングバック、溶接アクセス、シール経路、検査箇所、サービスインターフェースなどの問題を解決し、変更費用を抑えられるようにする。
最終決定
信頼性の高いホワイトキャブボディは、厳密な形状管理、温度管理、そして各工程における徹底した検査の賜物です。サプライヤーを比較検討する際には、治具の基準点、溶接記録、寸法報告書、腐食防止処理、そして実際の組み立てといった一連の工程間の連携に注目してください。こうした一連の工程は、塗装後の目視検査よりもはるかに優れた最終組立品質を保証します。