
治具の基準点は、溶接前に各プレス加工パネルがどこに配置されるかを決定するため、ドア開口部、フロントガラスとの接合部、パネル間の隙間、およびホワイトキャブボディの再現性に直接影響を与えます。適切な治具は、単に板金を所定の位置に保持するだけではありません。安定した基準システムを構築し、接合順序を制御し、寸法検査に意味のある基準を提供します。
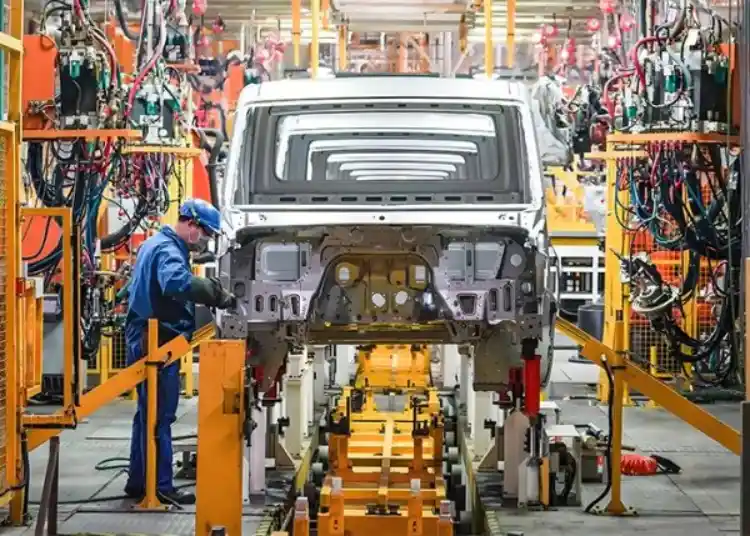
ホワイトキャブボディにおけるフィクスチャデータム制御とは
治具基準点とは、パネル、サブアセンブリ、またはボディセクションの位置決めに使用される、定義された位置決め基準のことです。キャブ溶接では、基準点ネットワークによって、複数の柔軟なプレス加工部品が1つの制御された構造に変換されます。重要なのは、パネルが位置決め装置に接触するかどうかではなく、位置決め装置が設計座標系をユニット間で再現できるかどうかです。
パネル位置からアセンブリインターフェースまで
サイドパネル単体では見た目に問題がなくても、最終組み立て時に不具合が生じる可能性があります。ヒンジピラーが数ミリずれるだけでドアの開口部が変わる可能性があり、ルーフレールがわずかにずれるだけでフロントガラスのフランジやシールの圧縮に影響が出る可能性があります。そのため、ホワイトボディの検査では、個々の測定値を記録するだけでなく、治具の参照値を機能的なインターフェースに関連付ける必要があります。
3つのデータム機能
実用的な位置決め方式では、3つの役割が分離されます。主支持部は主平面を制御し、二次支持部はその平面上の動きを制御し、三次支持部は残りの自由度を拘束します。この配置により、過剰な拘束が防止され、パネルが無理やり所定の位置に押し込まれたり、クランプが開いたときに蓄積された応力が解放されたりするのを防ぎます。
溶接順序が寸法精度をどのように保護するか
溶接は局所的な温度変化を引き起こし、接合部が冷却される際に収縮を生じさせます。治具は動きを制限することはできますが、不均衡な溶接順序を解消することはできません。寸法精度は、位置決め装置の剛性、クランプ位置、溶接順序、および接合対象構造物への熱入力の適合性によって決まります。
仮溶接で骨格を形成する
仮付け溶接は、まず重要な基準点と接合部を安定させるために行うべきです。ドア開口部、フロントガラス開口部、および取り付け箇所を確認する前に長い溶接部を溶接してしまうと、後々の修正費用がかさみます。より良い判断基準は、仮付け溶接で安定した骨組みができた時点で、重要な開口部を確認し、計画された接合手順に進むことです。
熱バランスは溶接回数よりも重要である
溶接箇所を増やせば必ずしもキャブが真っ直ぐになるわけではありません。ルーフレールやピラーの片側に熱が集中すると、冷却された接合部に向かって構造物が引っ張られる可能性があります。左右交互に溶接したり、連続溶接区間を短くしたり、接合部付近で治具を使ってパネルを支えたりすることで、徐々に歪みが生じる可能性を低減できます。正確な溶接順序は、部品の形状と溶接プロセスに基づいて検証する必要があります。
キャブ溶接品質に関する実践的な検査計画
検査は溶接で使用される基準と同じ基準に従う必要があります。測定が治具の基準点から外れると、欠陥がプレス加工されたパネル、位置決め具、クランプ、または熱による歪みのいずれに起因するものかを判断することが困難になります。以下のチェックにより、ホワイトボディからキャブアセンブリへのトレーサビリティのある引き渡しが可能になります。
| 検査段階 | チェックすべき事項 | なぜそれが重要なのか | 釈放決定 |
| 溶接前 | パネルの取り付け位置、位置決め装置の接触、クランプの到達範囲 | 熱を加える前に隙間や無理な嵌め込み箇所を見つけます | 位置情報のリセットまたは修正 |
| 仮付け溶接後 | ドアやガラスの開口部、取り付けポイント | 構造骨格が動いていないことを確認します | 重要なインターフェースが安定した場合にのみ続行してください。 |
| 完全溶接後 | 基準寸法と特徴寸法および目に見える歪み | 熱による動きとプレス加工のばらつきを分離する | 図面に照らして修理、再加工、または受入する |
| コーティング前 | 継ぎ目、飛沫、排水、シール部分 | 表面処理によって欠陥が隠されるのを防ぐ | 洗浄および保護チェック後にのみ出荷 |
機能的特徴をチェックポイントとして活用する
最も重要なチェックポイントは、他の部品が満たすべき要件、すなわちヒンジの位置、ラッチの補強、フロントガラスのフランジ、シートまたはダッシュボードの取り付け部、シャーシの取り付け部などです。車体は外形寸法は概ね満たしていても、これらの接合部のいずれかで不合格となる可能性があります。測定方法、ゲージ、基準点、検査時期を明記することで、結果の再現性を確保できます。
手作業で治具の問題を隠さないでください
よくある作業現場でのミスは、隙間がなくなるまでパネルをクランプすることです。これは見た目には許容できる溶接に見えるかもしれませんが、パネルに応力が蓄積されます。組み立て品を取り外すと、隙間が再び現れたり、隣接する接合部に隙間が生じたりします。まず、位置決め装置の摩耗、クランプの位置合わせ、パネルの着座状態を確認してください。手作業による力は、正しい基準状態の代わりにはなりません。
フィクスチャベースのアプローチには限界がある
治具は再現性を向上させますが、不良なパネルの入荷を修正したり、不適切な接合プロセスを補正したりするものではありません。位置決め戦略にも耐用年数があります。ピン、パッド、またはクランプの摩耗により、ライン上で明らかな不具合を生じさせることなく、座標系が徐々にずれてしまう可能性があります。
現場で注意すべき点が2つあります。まず、作業開始時に清潔な位置決め装置でも、後から溶接スパッタが付着し、パネルがわずかではあるものの、無視できないほど持ち上がってしまう可能性があります。次に、パネルの寸法は正しくてもフランジ角度が間違っていると、シールの圧縮や隣接部品の嵌合不良を引き起こす可能性があります。清掃記録とフランジ角度のチェックは、管理計画に含めるべきです。
統合されたボディコンポーネントと下流のアセンブリが必要なプロジェクトの場合、 山東 TaiRui 車体部品の製造とプレス加工、自動溶接、ランプ組立、金型加工、試験設備を組み合わせています。 製造能力 成形パネルから再現可能な溶接構造に至るまで、同じ品質ロジックを適用する必要がある場合に、これらのロジックが重要となる。
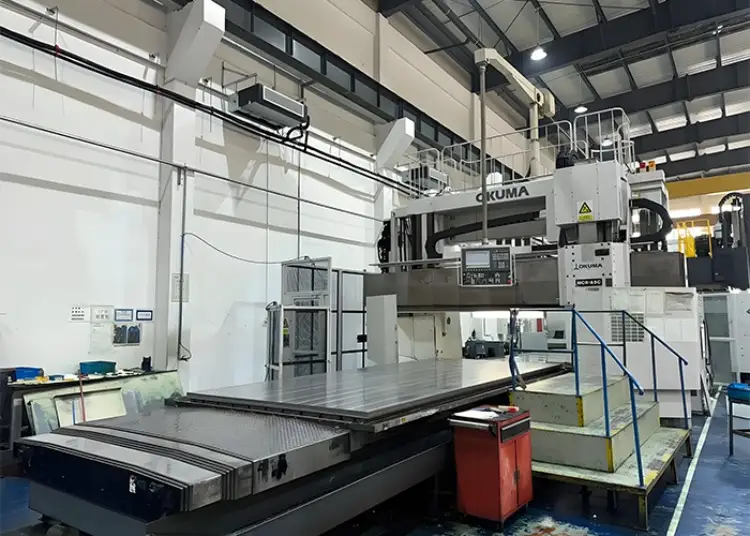
完成したキャブ構造を承認する前に、製造元とデータムスキーム、重要なインターフェース公差、溶接順序、表面処理、および検査記録を確認してください。 山東泰瑞品質保証 文書化された品質および管理フレームワークには、IATF 16949、ISO 45001、およびISO 14001の認証が含まれています。
溶接セル以外にも同じ次元ロジックが適用されます。最近のガイドでは、 ホワイトキャブボディ製造 パネル成形、治具設置、溶接、検査を一つの品質管理プロセスに統合します。
サプライヤー承認前に解決すべき3つの質問
真のホワイトボディデータとなる特徴はどれですか?
床、柱、屋根、開口部、および取り付け点の位置を特定するために使用した座標参照を尋ねてください。回答に外形寸法しか記載されていない場合は、制御計画図は不完全です。
治具のずれはどのように検出されるのですか?
位置決めピン、パッド、クランプ、ゲージの明確な点検項目と、摩耗や飛散に対する対応計画を確認してください。点検項目には、治具が最後に承認された基準状態と一致した日時を明記する必要があります。
サンプルにはどのような証拠が添付されますか?
図面基準点、溶接検査記録、重要な接合部の写真、および承認済みの逸脱事項に関連付けられた寸法結果を要求してください。追跡可能な証拠のないサンプルは、安定した生産規模への移行が困難です。
FAQについて
キャブボディのホワイト溶接において、治具基準点が重要な理由とは?
これらは、パネルおよびサブアセンブリの再現可能な座標系を確立します。このシステムは、機能的な開口部、取り付けポイント、パネルの隙間、およびキャブの組み立て時に使用されるインターフェースを制御するのに役立ちます。
優れた治具を使えば、溶接時の歪みを完全に防ぐことができるのか?
いいえ。可動範囲は制限されますが、熱入力、溶接順序、接合部の設計、パネルの嵌合、冷却といった要素は依然として結果に影響を与えます。安定した治具は、検証済みの溶接手順と併用する必要があります。
ホワイトボディのタクシーを出荷する前に確認すべき事項は何ですか?
重要な基準寸法と対象寸法、ドアやフロントガラスの開口部、取り付け箇所、溶接スパッタ、継ぎ目の状態、排水経路、表面処理などを確認します。許容範囲外の結果が出た場合は、測定方法と対応を記録します。