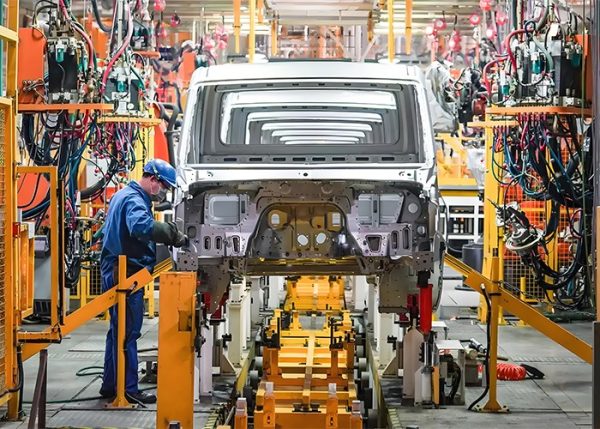
A carroceria de uma cabine, em estado bruto, é a estrutura metálica inacabada formada antes da pintura, aplicação de vidros, acabamento interno e montagem final. Sua qualidade depende de mais do que apenas uma estampagem precisa. Os painéis devem ser posicionados em relação a um sistema de referência estável, unidos com aporte térmico controlado e medidos antes que processos posteriores mascarem erros dimensionais. Um processo de fabricação confiável, portanto, combina precisão na estampagem, projeto de dispositivos de fixação, sequência de soldagem, inspeção dimensional e preparação para evitar corrosão.
Para fabricantes de veículos e compradores de sistemas de carroceria, a questão fundamental não é simplesmente se a cabine parece quadrada após a soldagem. O ponto mais importante é se os pontos de fixação, as aberturas das portas, a moldura do para-brisa, a linha do teto e as interfaces com o chassi permanecem dentro das tolerâncias aprovadas no projeto após todo o processo de união.
O que define uma carroceria de cabine de qualidade?
Uma carroceria de cabine de qualidade, em estado bruto, é uma estrutura metálica dimensionalmente estável que permite a instalação de componentes posteriores sem grandes ajustes. Normalmente, inclui a estrutura do piso, painéis laterais, teto, parede frontal, parede traseira, aberturas das portas, abertura do para-brisa e reforços estruturais.
O termo “branco” refere-se à carroceria montada antes da pintura. Não descreve a cor do metal. Nesta etapa, os engenheiros precisam confirmar diversas condições:
- Os pontos de montagem correspondem ao sistema de coordenadas aprovado.
- As aberturas para portas, para-brisas e serviços permanecem dentro dos limites de projeto.
- As juntas soldadas proporcionam resistência estrutural consistente.
- As folgas entre os painéis e as transições de superfície facilitam a montagem e a pintura posteriores.
- Os reforços não criam distorção ou interferência local.
- As superfícies são adequadas para operações de vedação e proteção contra corrosão.
Um pequeno erro na carroceria pode se tornar um problema maior durante a montagem. Por exemplo, um reforço de dobradiça mal posicionado pode causar a queda da porta, enquanto uma moldura do para-brisa distorcida pode criar tensão no vidro ou falha na vedação.
Como o processo de fabricação controla a precisão
O processo de fabricação começa com a conformação da chapa metálica e termina com a validação dimensional. Cada etapa afeta a seguinte, portanto, a qualidade não pode ser recuperada apenas pela inspeção final.
A estampagem define o formato do painel.
A estampagem cria a geometria básica dos painéis da cabine, incluindo flanges, nervuras, superfícies de montagem e interfaces de reforço. A matriz deve controlar o fluxo de material para que o painel não apresente afinamento excessivo, enrugamento ou retorno elástico.
O retorno elástico é uma causa comum de variação dimensional. Após a liberação da pressão de conformação, a chapa tenta retornar à sua forma original. O efeito depende da qualidade do material, da espessura, da geometria da peça, da profundidade de estampagem e do projeto da flange.
As verificações de carimbo mais importantes incluem:
- Posição e diâmetro do furo
- Ângulo da flange
- Perfil de borda
- Curvatura do painel
- Desbaste local
- deformação da superfície
- Repetibilidade entre lotes de produção
Um painel pode parecer visualmente aceitável e ainda assim falhar quando colocado no dispositivo de montagem. É por isso que a verificação de encaixe no dispositivo deve ser realizada antes que um grande lote entre em processo de soldagem.
Os dispositivos criam a geometria de referência.
Os acessórios definem como os painéis se posicionam uns em relação aos outros. Um sistema de localização de som normalmente separa três funções:
- Os pontos de localização primários estabelecem o plano principal.
- Localizadores secundários controlam o movimento ao longo de outro eixo.
- As braçadeiras seguram as peças sem forçá-las a uma posição não natural.
Apertar demais as peças pode mascarar um problema de estampagem. Quando as braçadeiras são liberadas, o painel pode se mover para trás, criando uma folga ou um desalinhamento. Apertar de menos as peças também causa movimento durante a soldagem, o que altera a geometria final.
O esquema de referência deve permanecer consistente desde a inspeção de estampagem até a submontagem e a medição final da carroceria. Se cada estação usar um ponto de referência diferente, os resultados das medições podem parecer aceitáveis localmente, enquanto a cabine completa desenvolve erros acumulados.
Por que a sequência de soldagem é importante para a qualidade da montagem da cabine?
A soldagem une os painéis estampados, mas o calor também altera sua forma. O metal afetado se expande durante o aquecimento e se contrai durante o resfriamento. Se as soldas estiverem concentradas em um lado de um painel fino, a contração pode deslocar a estrutura.
É por isso que a qualidade da soldagem envolve tanto a integridade da junta quanto o controle da distorção.
A entrada de calor deve ser compatível com a junta.
O calor excessivo pode causar perfuração, amassamento, retração localizada e distorção visível do painel. O calor insuficiente pode resultar em fusão incompleta ou juntas frágeis. A configuração correta depende do material, da espessura, do projeto da junta, da condição do eletrodo, da velocidade de soldagem e do controle do equipamento.
Uma linha de produção estável deve monitorar:
- Corrente e tensão de soldagem, quando aplicável.
- Tempo de soldagem
- Desgaste do eletrodo
- Acesso e ângulo da arma
- Localização da solda
- Nível de respingos
- Aparência conjunta
- Resultados de testes destrutivos ou não destrutivos de acordo com o plano de controle aprovado.
Uma solda que passa por uma inspeção visual não é automaticamente considerada estruturalmente confiável. Juntas críticas exigem um método de inspeção e critérios de aceitação definidos.
A sequência reduz a tração estrutural.
Uma sequência de soldagem equilibrada distribui o calor por toda a estrutura. Soldas curtas, alternância de lados e soldas de posicionamento temporárias podem reduzir a concentração de tensão térmica. A sequência exata deve seguir o projeto da carroceria e a documentação de fabricação aprovada.
Uma comparação útil é mostrada abaixo:
| Abordagem de Controle | Principal benefício | Risco principal | Uso adequado |
| Soldagem contínua em uma área | Adesão local rápida | Maior acúmulo de calor e distorção | Seções espessas e estáveis com validação aprovada. |
| Sequência de soldagem alternada | Melhor equilíbrio térmico | Requisitos de programação e inspeção mais longos | Painéis finos e grandes estruturas de cabine |
| Soldagem temporária por pontos primeiro | Mantém a geometria antes da junção final. | Tachinhas fracas ou mal posicionadas podem permanecer escondidas. | Conjuntos de carroceria com múltiplos painéis |
| Força de fixação pesada | Reduz o movimento durante a entrada | Pode mascarar a distorção de retorno elástico e liberação. | Peças estáveis com força de fixação verificada |
| Fixação controlada com inspeção | Melhor separação de problemas de peças e dispositivos de fixação | Requer mais trabalho de medição. | Lançamento da produção e montagens com controle de qualidade |
Inspeção dimensional antes da montagem final
A inspeção dimensional deve verificar as características que afetam o encaixe, a função, a segurança e o processamento subsequente. Um plano de inspeção completo não mede todas as superfícies com a mesma prioridade.
As áreas mais sensíveis geralmente incluem:
- Pontos de montagem da cabine ao chassi
- Reforços para dobradiças e trincos de portas
- Aberturas do para-brisa e das janelas laterais
- Interfaces entre telhado e parede frontal
- Áreas de montagem da coluna de direção e dos pedais
- Pontos de fixação do assento e do painel de instrumentos
- Flanges de vedação
- Simetria entre os lados esquerdo e direito
Equipamentos de medição por coordenadas, dispositivos de verificação, medição a laser e calibradores podem ser úteis. O método deve ser adequado à tolerância exigida e à etapa de produção.
O resultado da inspeção deve distinguir entre:
- Uma mudança de processo repetível
- Variação aleatória
- Uma única peça danificada
- desgaste da partida
- Desalinhamento de ferramentas
- Erro do sistema de medição
Essa distinção é importante. Ajustar um dispositivo de fixação para corrigir um painel danificado pode criar um novo erro para cada peça subsequente.
Problemas comuns de qualidade e suas causas
As aberturas das portas estão fora de posição.
Os erros de abertura da porta geralmente têm origem no retorno elástico, no desgaste da estrutura ou em uma sequência de soldagem incorreta. Medir apenas o painel externo é insuficiente. As posições da dobradiça, da trava, do batente e da flange de vedação devem ser verificadas em conjunto, pois formam um sistema funcional.
O encaixe do para-brisa é inconsistente.
A abertura do para-brisa pode falhar devido à distorção do canto, variação do ângulo da flange ou retração da solda. A abertura deve ser verificada após a soldagem de toda a estrutura circundante, e não apenas após a formação dos painéis estampados individuais.
Respingos de solda danificam áreas de vedação
Respingos na flange de vedação podem impedir o contato uniforme do selante. Também podem criar um ponto alto que causa vazamento localizado após a aplicação do revestimento e a montagem. Portanto, os requisitos de limpeza devem ser incluídos no plano de qualidade da soldagem, em vez de serem deixados a cargo dos operadores da montagem final.
A proteção contra corrosão é irregular.
Bordas de aço expostas, cavidades fechadas, flanges sobrepostas e áreas de solda exigem atenção especial antes da pintura ou revestimento. A umidade retida entre painéis sobrepostos pode acelerar a corrosão se a drenagem e a vedação forem mal projetadas.
Duas verificações práticas antes de aprovar um fornecedor
Primeiramente, solicite um relatório dimensional após o ciclo completo de soldagem da carroceria. Um relatório baseado em painéis estampados individuais não comprova a estabilidade da cabine montada.
Em segundo lugar, compare as primeiras amostras com as peças produzidas após a linha atingir a produção normal. O calor das ferramentas, o desgaste dos eletrodos, a temperatura da fixação e os ajustes do operador podem alterar os resultados após as primeiras unidades.
Também é útil confirmar:
- O estado de revisão dos desenhos e das normas de inspeção.
- O estado de calibração dos equipamentos de medição
- Plano de ação para peças fora da tolerância
- A rastreabilidade de soldas críticas
- O método de selagem e preparação contra corrosão
- O processo de aprovação para alterações de dispositivos ou ferramentas
Capacidade de fabricação por trás de estruturas de cabine consistentes
ShanDong TaiRui A empresa combina a produção de componentes de carroceria com linhas de estampagem, linhas de soldagem automatizadas, recursos de processamento de moldes e laboratórios de testes. Sua capacidade de fabricação suporta a transição de painéis moldados para estruturas de carroceria montadas, enquanto sua capacidades de fabricação automotiva Fornecer a base de produção para trabalhos de junção e montagem repetíveis.
O controle de qualidade deve abranger tanto o processo quanto a estrutura finalizada. sistema de garantia de qualidade automotiva Pode integrar verificações de materiais recebidos, inspeção em processo, verificação de solda, medição dimensional e liberação final. Para estruturas de cabine personalizadas, capacidades de P&D automotiva Também são importantes porque alterações na geometria do painel, nos pontos de montagem ou nos dispositivos de produção podem afetar toda a montagem.
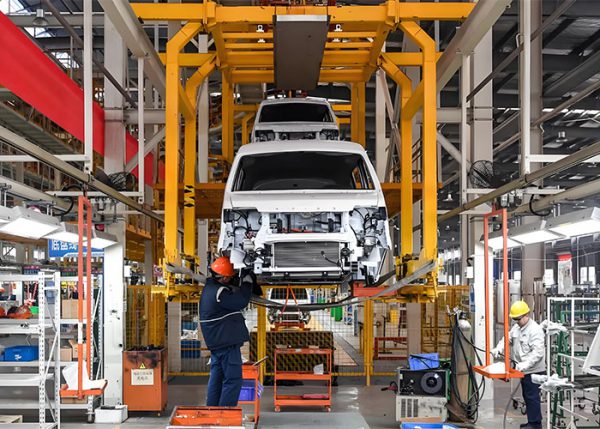
A empresa foi fundada em 2003 e desenvolveu competências em componentes de carroceria, iluminação automotiva, veículos especiais, estampagem, soldagem, processamento de moldes e testes. Opera sob um sistema de gestão da qualidade IATF 16949 e oferece planejamento personalizado, desenvolvimento, prototipagem e suporte à produção.
FAQ
Qual a diferença entre uma carroceria de cabine em branco e uma cabine montada?
A carroceria da cabine, em branco, é a estrutura metálica nua e unida antes da pintura e da instalação do interior. Um conjunto de cabine pode incluir componentes adicionais, como portas, vidros, acabamentos, fiação ou outras peças instaladas, dependendo da definição do projeto.
Quais são os pontos de inspeção mais importantes em uma carroceria de caminhão?
Os pontos de montagem, aberturas de portas, aberturas do para-brisa, flanges de vedação, posições de reforço e interfaces do chassi geralmente merecem prioridade, pois erros nessas áreas afetam a montagem posterior e o funcionamento do veículo.
Como reduzir a distorção de soldagem na estrutura da cabine?
Utilize um sistema de posicionamento estável, controle a força de fixação, equilibre a sequência de soldagem, monitore a entrada de calor, inspecione o desgaste do dispositivo de fixação e meça a peça finalizada após a soldagem. A precisão da solda de fixação também é importante, pois um posicionamento temporário inadequado pode transferir erros para a estrutura final.
A carroceria de uma cabine, em estado bruto, deve ser aprovada como um sistema dimensional e de junção completo, e não como uma coleção de painéis visualmente aceitáveis. Quando a estampagem, o posicionamento, a soldagem, a preparação para a vedação e a inspeção são controlados em conjunto, a montagem posterior obtém uma base mais estável e requer menos etapas de correção.