
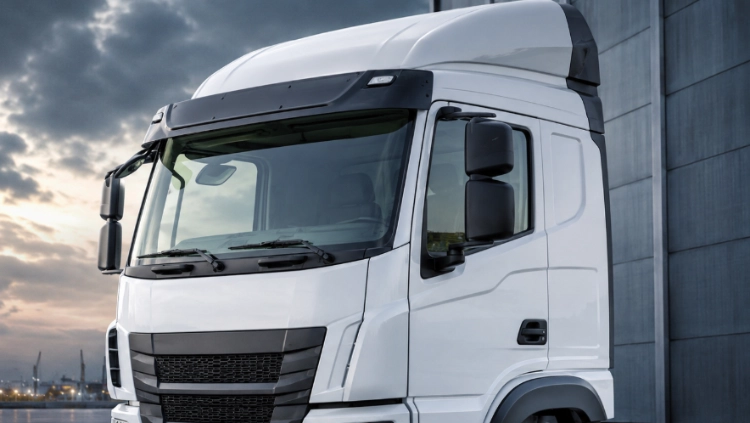
Carroceria da cabine em branco. A qualidade começa antes da pintura.
A fabricação da carroceria da cabine, ainda sem pintura, determina se uma cabine finalizada receberá portas, vidros, acabamentos, fiação e interfaces com o chassi sem retrabalho dispendioso. A estrutura ainda está sem pintura, mas sua geometria já controla a montagem posterior. Um processo eficiente combina precisão na estampagem dos painéis, posicionamento estável dos dispositivos de fixação, controle da temperatura de soldagem e inspeção repetível. Para você, como comprador ou gerente de engenharia, a resposta prática é avaliar toda a cadeia dimensional, em vez de apenas a aparência de uma solda isolada. Pergunte como os painéis são posicionados, como a distorção é medida e como as peças não conformes são tratadas antes da aplicação do revestimento.
Principais conclusões
- A localização do dispositivo de fixação controla a geometria de referência usada em todas as operações subsequentes.
- A sequência de soldagem e a entrada de calor afetam a posição do flange, as aberturas do telhado e as aberturas das portas.
- A inspeção deve combinar medidores, medições de coordenadas, verificações de solda e testes de montagem.
- A proteção contra corrosão começa com juntas limpas, caminhos de drenagem adequados, vedação de acessos e superfícies prontas para receber revestimento.
O que uma carroceria de táxi em branco deve conter
A carroceria da cabine, em estado bruto, é a estrutura metálica unida antes da pintura, dos vidros, dos acabamentos internos e dos equipamentos finais. Ela deve manter a forma necessária para o espaço interno dos ocupantes, a visibilidade, a vedação e os pontos de fixação. O mecanismo é simples: cada painel contribui com uma tolerância, e a montagem final pode causar uma abertura mesmo quando cada peça individual parece estar em perfeitas condições. Uma longarina de teto que se desloca alguns milímetros pode afetar o encaixe do para-brisa, a vedação contra água e o alinhamento dos acabamentos simultaneamente.
Pontos de referência criam repetibilidade
O dispositivo de fixação deve localizar o piso, os pilares, os trilhos do teto e as principais faces de montagem a partir de referências definidas. As braçadeiras devem segurar a peça sem forçá-la a adquirir a forma desejada. Se um dispositivo de fixação ocultar uma flange deformada por força de fixação excessiva, o erro reaparecerá após a liberação. Registre o desgaste do dispositivo de localização, a condição da braçadeira e a limpeza da referência como parte do controle de rotina. Essas verificações são mais úteis do que uma afirmação genérica de que a linha é automatizada.
A conformação do painel define a tolerância inicial.
A qualidade da estampagem depende da condição da matriz, do comportamento da chapa, da profundidade de estampagem e do retorno elástico. Inspecione a largura da flange, a posição dos furos, o raio dos cantos e a presença de ondulações visíveis antes que um painel entre na linha de montagem. Um painel estável na entrada reduz a força de tração da solda e evita o uso de calor de solda para corrigir um problema de conformação. Confirme a especificação e a espessura do material para cada programa; não presuma que duas chapas visualmente semelhantes retornarão ao formato original da mesma maneira.
Como a qualidade da soldagem protege a montagem final
A soldagem une a carcaça, mas a sequência de união também redistribui a tensão. Soldas por pontos, soldas MIG ou outras juntas aprovadas devem seguir uma sequência que equilibre o calor e restrinja o movimento. A questão da qualidade não é apenas se há uma solda. É se a junta atinge a resistência necessária, mantendo a flange circundante na posição correta.
Controle o calor e a distorção
Soldas longas e contínuas podem puxar painéis finos em direção à fonte de calor. Alternar os lados, usar locais escalonados e permitir um tempo de resfriamento definido pode reduzir a distorção acumulada. Verifique as aberturas das portas, as aberturas do para-brisa, as vigas do teto e as superfícies de montagem do chassi após as principais etapas de junção. Se uma correção exigir muita pressão manual, pare e investigue a causa: contato inadequado do localizador, retorno elástico do painel, soldas ausentes ou uma sequência instável.
Inspecione as juntas além da aparência visual.
A inspeção visual pode detectar respingos, perfurações, falhas de solda e má condição da superfície, mas não comprova todos os requisitos internos. Utilize o método destrutivo ou não destrutivo aprovado para o tipo de junta e mantenha os resultados das amostras vinculados ao lote de produção. Desgaste da ponta do eletrodo, variação da corrente e força de compressão inconsistente são causas comuns de pontos de solda fracos em campo. Um registro do processo deve indicar o que mudou, quem verificou e como as peças afetadas foram isoladas.
Inspeção dimensional que os compradores podem auditar
Um plano de inspeção eficaz relaciona os pontos de medição ao risco de montagem. O mesmo esquema de referência deve constar em dispositivos de fixação, calibradores, medições por coordenadas e no relatório final de inspeção. Isso torna um desvio rastreável, em vez de transformá-lo em uma discussão sobre diferentes métodos de medição.
| Área de inspeção | O que verificar | Consequência da Assembleia |
| Aberturas de porta e laterais | Diagonal, folga, posição da flange, pontos de dobradiça e trava | Força de fechamento da porta, ruído do vento, compressão da vedação |
| Abertura do para-brisa e do teto | Perfil de abertura, posição de canto, altura do trilho do teto | Encaixe do vidro, cordão adesivo, risco de vazamento de água |
| Superfícies de montagem e de piso | Altura de referência, padrão de furos, planicidade | Interface do chassi e alinhamento do equipamento |
| Juntas soldadas | Presença, condição das pepitas ou grânulos, respingos, acesso | Resistência, vida útil à fadiga, preparação do revestimento |
Utilize uma faixa de referência somente quando o desenho ou a especificação do cliente a definirem. Caso nenhum valor seja fornecido, compare a mesma peça com o padrão aprovado, repita a medição após a liberação do dispositivo de fixação e confirme a tolerância com o fabricante. Uma segunda verificação após a remoção da carga é importante, pois o retorno elástico pode ocorrer vários minutos após a soldagem.
A proteção contra corrosão começa na carcaça sem pintura.
O controle da corrosão não se resume apenas à pintura. A umidade pode permanecer em juntas sobrepostas, seções fechadas e cantos com drenagem inadequada. Antes da aplicação do revestimento, remova o óleo e os resíduos de solda, mantenha os canais de drenagem desobstruídos e verifique se o selante alcança a junta sem reter água. A preparação da superfície deve ser compatível com o sistema de revestimento selecionado e o processo do cliente. A exposição ao sal, à umidade e ao transporte também é importante quando as peças são armazenadas entre a soldagem e a pintura.
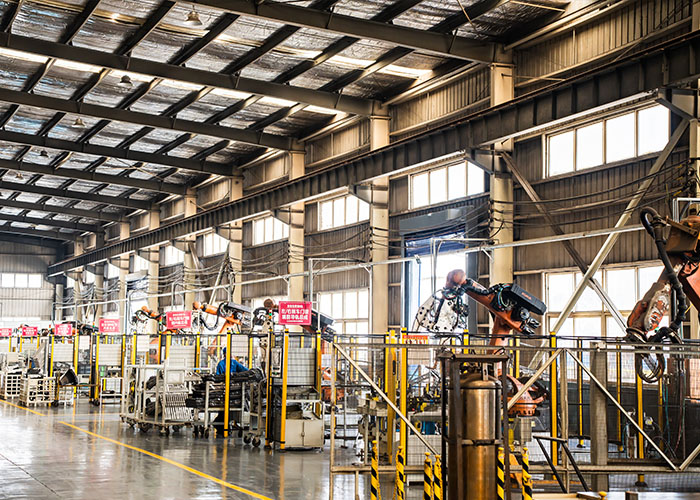
A ShanDong TaiRui combina estampagem, soldagem automatizada, montagem de lâmpadas, produção de veículos especiais, processamento de moldes e capacidade de teste. Seu sistema de qualidade inclui as certificações IATF 16949, ISO 45001 e ISO 14001, enquanto os veículos especiais possuem certificação CCC. Você pode consultar o site da empresa. capacidades de fabricação e garantia de qualidade Ao verificar o escopo do processo e as expectativas de documentação.
Selecionando um Parceiro de Montagem de Cabines
Solicite um fluxograma do processo, desde a peça bruta estampada até a carcaça liberada. O documento deve identificar os pontos de referência, verificações de dispositivos de fixação, monitoramento de soldagem, pontos de controle dimensionais, regras de reparo e registros finais. Um parceiro competente pode explicar o que acontece quando uma abertura está fora de posição, e não apenas prometer que o problema não ocorrerá. Analise relatórios de exemplo usando seus próprios pontos críticos e, em seguida, inspecione fisicamente uma carcaça original com a interface de vidro, porta, vedação ou chassi mais importante para o seu projeto.
ShanDong TaiRui Fundado em 2003, o grupo atua nos segmentos de componentes de carroceria, faróis e veículos especiais. A empresa possui quatro centros de P&D, dez bases de produção e uma área total de 360.000 metros quadrados, oferecendo suporte personalizado desde o planejamento e prototipagem até a produção. Inicie uma discussão técnica pelo site oficial ou consulte o relatório completo. capacidades de P&D antes de fixar o desenho da interface e o plano de inspeção.
FAQ
Qual é o principal objetivo da inspeção da carroceria de um táxi?
Isso confirma que a estrutura soldada corresponde ao sistema de referência e aceitará portas, vidros, vedações, acabamentos e interfaces do chassi antes que a pintura aumente o custo e oculte o acesso.
Quais dimensões merecem atenção prioritária?
Verifique as aberturas das portas e do para-brisa, a posição das colunas, os trilhos do teto, os pontos de referência do piso, as superfícies de montagem e os padrões de furos, pois essas áreas representam um risco imediato de incompatibilidade.
Como reduzir a distorção na soldagem?
Estabilize o dispositivo de fixação, controle a força de fixação, equilibre a sequência de soldagem, monitore a condição do eletrodo e meça a espessura da carcaça após a liberação, em vez de confiar em uma leitura com a peça fixada.
Que documentos um comprador de exportação deve solicitar?
Solicite o fluxograma do processo, os desenhos aprovados, o esquema de referência, os registros de inspeção de solda, os relatórios dimensionais, o procedimento de não conformidade e as instruções de embalagem ou armazenamento.
Quando um fornecedor deve ser envolvido no projeto de montagem da cabine?
Envolva o fornecedor antes da liberação das ferramentas e dispositivos de fixação para que a recuperação elástica da estampagem, o acesso à solda, os caminhos de vedação, os pontos de inspeção e as interfaces de serviço sejam resolvidos, mantendo as alterações dentro dos custos acessíveis.
Decisão final
Uma carroceria de cabine confiável, ainda em estado bruto, é o resultado de geometria controlada, temperatura controlada e rigor em cada etapa do processo. Ao comparar fornecedores, procure a relação entre as medidas de fixação, os registros de soldagem, os relatórios dimensionais, a preparação contra corrosão e a montagem física. Essa cadeia protege a qualidade da montagem final muito melhor do que uma inspeção visual feita após a pintura.