
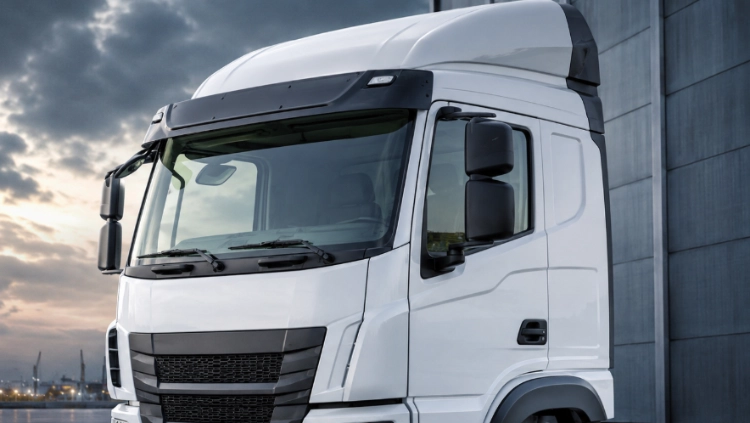
Carrocería en color blanco. La calidad comienza antes de la pintura.
La fabricación de la carrocería en bruto determina si la cabina terminada aceptará puertas, cristales, molduras, cableado e interfaces de chasis sin costosos retrabajos. La carrocería aún no está pintada, pero su geometría ya determina el ensamblaje posterior. Un proceso adecuado combina la precisión de los paneles estampados, la ubicación estable de las fijaciones, el control del calor de soldadura y la inspección repetible. Para usted, como comprador o gerente de ingeniería, la respuesta práctica es evaluar la cadena dimensional completa en lugar de la apariencia de una sola soldadura. Pregunte cómo se ubican los paneles, cómo se mide la distorsión y cómo se contienen las piezas no conformes antes del recubrimiento.
Conclusiones clave
- La ubicación del dispositivo de fijación controla la geometría de referencia utilizada en todas las operaciones posteriores.
- La secuencia de soldadura y el aporte térmico afectan la posición de la brida, las aberturas del techo y las aberturas de las puertas.
- La inspección debe combinar calibres, mediciones de coordenadas, comprobaciones de soldadura y pruebas de ajuste.
- La protección contra la corrosión comienza con juntas limpias, vías de drenaje, accesos sellados y superficies preparadas para el recubrimiento.
Lo que debe contener una carrocería de taxi blanca
La carrocería de la cabina, en su estado original, es la estructura metálica ensamblada antes de la pintura, el acristalamiento, el revestimiento interior y el equipamiento final. Debe mantener la forma necesaria para garantizar el espacio interior, la visibilidad, el sellado y los puntos de fijación. El mecanismo es sencillo: cada panel contribuye con una tolerancia, y el conjunto final puede modificar una abertura incluso cuando cada pieza individual parece correcta. Un pequeño desplazamiento de unos milímetros en el riel del techo puede afectar simultáneamente el ajuste del parabrisas, el sellado contra el agua y la alineación de los revestimientos.
Los puntos de referencia generan repetibilidad.
El dispositivo de fijación debe ubicar el piso, los pilares, los rieles del techo y las principales superficies de montaje a partir de referencias definidas. Las abrazaderas deben sujetar la pieza sin deformarla. Si un dispositivo de fijación oculta una brida deformada debido a una fuerza de sujeción excesiva, el error se repite después de liberar la pieza. Registre el desgaste del localizador, el estado de las abrazaderas y la limpieza de las referencias como parte del control de rutina. Estas verificaciones son más útiles que una simple afirmación de que la línea está automatizada.
El conformado del panel establece la tolerancia inicial.
La calidad del estampado depende del estado del troquel, el comportamiento de la chapa, la profundidad de embutición y la recuperación elástica. Inspeccione el ancho de la brida, la posición del orificio, el radio de la esquina y la presencia de abolladura visible antes de que el panel ingrese al taller de carrocería. Un panel entrante estable reduce la tensión de la soldadura y evita el uso de calor de soldadura para corregir un problema de conformado. Confirme el grado y el espesor del material para cada programa; no asuma que dos chapas visualmente similares recuperarán su forma de la misma manera.
Cómo la calidad de la soldadura protege el ensamblaje final
La soldadura une la carcasa, pero la secuencia de unión también redistribuye las tensiones. Las soldaduras por puntos, las soldaduras MIG u otras uniones aprobadas deben seguir una secuencia que equilibre el calor y limite el movimiento. La cuestión de la calidad no radica únicamente en la presencia de una soldadura, sino en que la unión alcance la resistencia requerida manteniendo la brida circundante en su posición.
Controla el calor y la distorsión.
Las soldaduras largas y continuas pueden atraer los paneles delgados hacia la fuente de calor. Alternar los lados, usar ubicaciones escalonadas y permitir un tiempo de enfriamiento definido puede reducir la deformación acumulada. Revise las aberturas de las puertas, las aberturas del parabrisas, los arcos del techo y las superficies de montaje del chasis después de los pasos principales de unión. Si una corrección requiere una fuerte presión manual, deténgase y busque la causa: mal contacto del posicionador, recuperación elástica del panel, soldaduras faltantes o una secuencia inestable.
Inspeccione las juntas más allá de la apariencia visual.
La inspección visual permite detectar salpicaduras, perforaciones, soldaduras defectuosas y un estado superficial deficiente, pero no garantiza el cumplimiento de todos los requisitos internos. Utilice el método destructivo o no destructivo aprobado para el tipo de junta y mantenga los resultados de las muestras vinculados al lote de producción. El desgaste de la tapa del electrodo, la variación de la corriente y la fuerza de compresión inconsistente son causas comunes de soldaduras por puntos débiles en el trabajo. Un registro del proceso debe indicar qué se modificó, quién lo verificó y cómo se aislaron las piezas afectadas.
Inspección dimensional que los compradores pueden auditar
Un plan de inspección eficaz vincula los puntos de medición con el riesgo de montaje. El mismo sistema de referencia debe figurar en los dispositivos de fijación, los calibres, las mediciones por coordenadas y el informe de inspección final. Esto permite rastrear cualquier desviación, en lugar de convertirla en una discusión sobre los diferentes métodos de medición.
| Área de inspección | Qué comprobar | Consecuencia del ensamblaje |
| Puerta y aberturas laterales | Diagonal, espacio, posición de la brida, puntos de bisagra y pestillo | Fuerza de cierre de la puerta, ruido del viento, compresión del sello |
| Abertura del parabrisas y del techo | Perfil de apertura, posición de la esquina, altura del riel del techo | Ajuste del vidrio, cordón adhesivo, riesgo de fuga de agua |
| Superficies del suelo y de montaje | Altura de referencia, patrón de agujeros, planitud | Interfaz del chasis y alineación del equipo |
| Juntas soldadas | Presencia, estado de pepita o perla, salpicaduras, acceso | Resistencia, vida útil a la fatiga, preparación del recubrimiento |
Utilice un rango de referencia únicamente cuando el plano o las especificaciones del cliente lo indiquen. Si no se proporciona ningún valor, compare la misma pieza con el patrón aprobado, repita la medición tras liberar la fijación y confirme la tolerancia con el fabricante. Es importante realizar una segunda comprobación tras la descarga, ya que puede producirse un efecto de recuperación elástica varios minutos después de la soldadura.
La protección contra la corrosión comienza en la carrocería sin pintar.
El control de la corrosión no se limita solo a la pintura. La humedad puede acumularse en juntas solapadas, secciones en caja y esquinas con drenaje deficiente. Antes de aplicar el recubrimiento, elimine el aceite y los residuos de soldadura, mantenga despejados los conductos de drenaje y verifique que el sellador llegue a la junta sin retener agua. La preparación de la superficie debe ser compatible con el sistema de recubrimiento seleccionado y el proceso del cliente. La sal, la humedad y la exposición durante el transporte también son factores importantes cuando las carrocerías se almacenan entre la soldadura y la pintura.
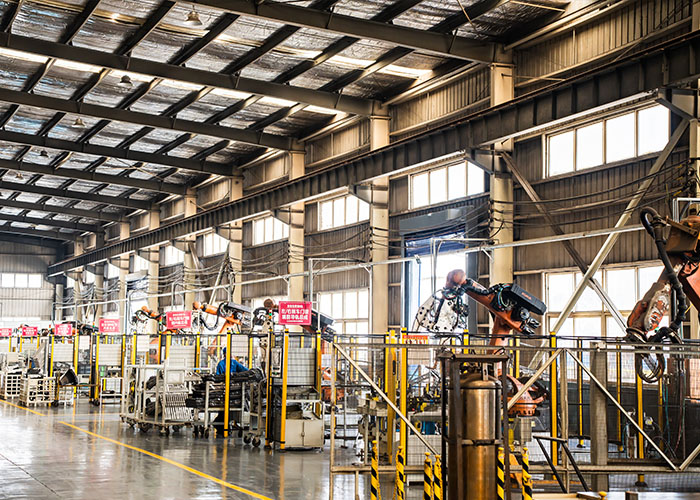
ShanDong TaiRui combina el estampado, la soldadura automatizada, el ensamblaje de lámparas, la producción de vehículos especiales, el procesamiento de moldes y la capacidad de prueba. Su sistema de calidad incluye las certificaciones IATF 16949, ISO 45001 e ISO 14001, mientras que los vehículos especiales han pasado la certificación CCC. Puede revisar la información de la empresa. Capacidades de fabricación y garantía de calidad al verificar el alcance del proceso y las expectativas de la documentación.
Selección de un socio para el ensamblaje de la cabina
Solicite un diagrama de flujo del proceso, desde la pieza en bruto estampada hasta la carcasa final. El documento debe identificar referencias, comprobaciones de fijación, control de soldadura, parámetros dimensionales, reglas de reparación y registros finales. Un socio competente puede explicar qué sucede cuando una abertura está fuera de posición, en lugar de simplemente prometer que el problema no ocurrirá. Revise informes de muestra utilizando sus propios puntos críticos y, a continuación, inspeccione una primera carcasa física con el vidrio, la puerta, el sello o la interfaz del chasis que sea más relevante para su programa.
Shandong TaiRui Se estableció en 2003 y opera en los sectores de componentes de carrocería, faros y vehículos especiales. El grupo cuenta con cuatro centros de I+D, diez bases de producción y una superficie total de 360.000 metros cuadrados, con soporte personalizado desde la planificación y la creación de prototipos hasta la producción. Inicie una discusión técnica a través del sitio web oficial o revise su capacidades de I+D antes de corregir el dibujo de la interfaz y el plan de inspección.
Preguntas frecuentes
¿Cuál es el propósito principal de una inspección de carrocería de cabina en blanco?
Confirma que la estructura soldada coincide con el sistema de referencia y que admite puertas, cristales, juntas, molduras e interfaces del chasis antes de que la pintura aumente el coste y oculte el acceso.
¿Qué dimensiones merecen una atención prioritaria?
Verifique las aberturas de las puertas y el parabrisas, la posición de los pilares, los rieles del techo, las referencias del piso, las superficies de montaje y los patrones de los orificios, ya que estas áreas crean un riesgo inmediato de problemas de ajuste.
¿Cómo se puede reducir la distorsión de la soldadura?
Estabilice el dispositivo, controle la fuerza de sujeción, equilibre la secuencia de soldadura, supervise el estado del electrodo y mida la carcasa después de la liberación, en lugar de basarse en una lectura con la pieza sujeta.
¿Qué documentos debe solicitar un comprador exportador?
Solicite el diagrama de flujo del proceso, los planos aprobados, el esquema de referencia, los registros de inspección de soldadura, los informes dimensionales, el procedimiento de no conformidad y las instrucciones de embalaje o almacenamiento.
¿Cuándo debería participar un proveedor en el diseño del conjunto de la cabina?
Involucre al proveedor antes de la liberación de las herramientas y los dispositivos de fijación para que se resuelvan los problemas de recuperación elástica del estampado, acceso a la soldadura, vías de sellado, puntos de inspección e interfaces de servicio, mientras que los cambios sigan siendo asequibles.
Decisión final
Una carrocería blanca de cabina fiable es el resultado de una geometría y un calor controlados, y de una revisión exhaustiva en cada etapa del proceso. Al comparar proveedores, busque la relación entre los puntos de referencia de las fijaciones, los registros de soldadura, los informes dimensionales, la preparación anticorrosión y el ajuste físico. Esta cadena de verificación protege la calidad del ensamblaje final mucho mejor que una simple inspección visual después de la pintura.