
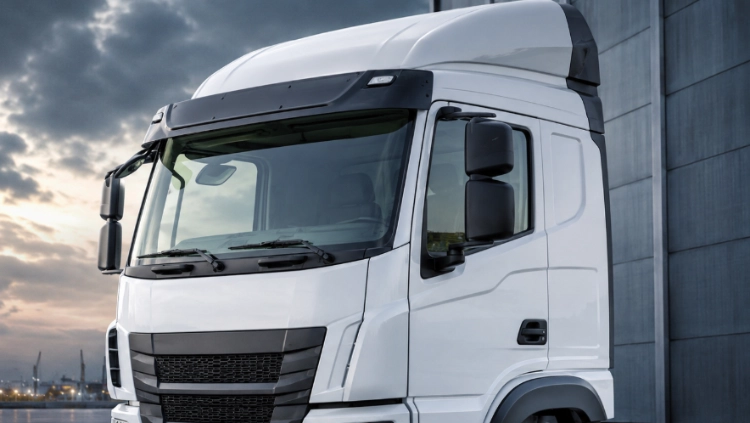
Качество кузова без покраски начинается еще до нанесения краски.
Процесс изготовления кузова в черновом виде определяет, сможет ли готовая кабина принять двери, стекла, отделку, проводку и соединения с шасси без дорогостоящей доработки. Кузов еще не окрашен, но его геометрия уже определяет последующую сборку. Надежный процесс сочетает в себе точность штамповки панелей, стабильное расположение зажимов, контролируемый нагрев при сварке и повторяемый контроль. Для вас, как для покупателя или инженера-руководителя, практичным решением является оценка всей цепочки размеров, а не только внешнего вида сварного шва. Спросите, как расположены панели, как измеряется деформация и как локализуются несоответствующие детали перед нанесением покрытия.
Основные выводы
- Положение приспособления определяет опорную геометрию, используемую каждой последующей операцией.
- Последовательность сварки и тепловая энергия влияют на положение фланца, отверстия в крыше и дверные проемы.
- Контроль качества должен включать в себя использование измерительных приборов, координатных измерений, проверку сварных швов и пробную подгонку деталей.
- Защита от коррозии начинается с очистки стыков, дренажных каналов, обеспечения доступа для герметизации и подготовки поверхностей к нанесению покрытия.
Что должен вмещать кузов кабины в белом цвете?
Кузов кабины в сборе — это цельная металлическая оболочка до покраски, остекления, внутренней отделки и окончательного оснащения. Он должен сохранять форму, необходимую для комфортного пространства пассажиров, обзорности, герметичности и точек крепления. Механизм прост: каждая панель вносит свой вклад в виде допуска, и окончательная сборка может сместить проем, даже если каждая отдельная деталь выглядит приемлемо. Смещение рейлинга на крыше на несколько миллиметров может одновременно изменить посадку лобового стекла, водонепроницаемость и ровность отделки.
Опорные точки обеспечивают повторяемость.
Приспособление должно устанавливать пол, опоры, направляющие крыши и основные монтажные поверхности относительно заданных базовых точек. Зажимы должны удерживать деталь, не придавая ей форму силой. Если приспособление скрывает деформированный фланец из-за чрезмерного усилия зажима, ошибка возвращается после снятия зажима. В рамках планового контроля следует регистрировать износ позиционера, состояние зажимов и чистоту базовых точек. Эти проверки более полезны, чем простое утверждение о автоматизации линии.
Формирование панелей определяет начальный допуск.
Качество штамповки зависит от состояния штампа, поведения листа, глубины вытяжки и упругости. Перед тем как панель поступит в кузовной цех, проверьте ширину фланца, положение отверстий, радиус скругления углов и видимые признаки деформации. Стабильная поступающая панель уменьшает натяжение при сварке и позволяет избежать использования теплового воздействия при сварке для исправления проблем с формовкой. Подтвердите марку и толщину материала для каждой программы; не следует предполагать, что два визуально похожих листа будут упруго деформироваться одинаково.
Как качество сварки защищает конечный результат сборки
Сварка соединяет оболочку, но последовательность соединения также перераспределяет напряжения. Точечная сварка, сварка MIG или другие утвержденные соединения должны выполняться в последовательности, которая уравновешивает нагрев и ограничивает движение. Вопрос качества заключается не только в наличии сварного шва. Он заключается в том, обеспечивает ли соединение необходимую прочность, сохраняя при этом окружающий фланец в нужном положении.
Контроль тепла и деформации
Длинные непрерывные сварные швы могут притягивать тонкие панели к источнику тепла. Чередование сторон, использование смещенных мест сварки и обеспечение определенного времени охлаждения могут уменьшить накопленную деформацию. После основных этапов соединения проверьте дверные проемы, отверстия для лобового стекла, дуги крыши и поверхности крепления шасси. Если для устранения неисправности требуется сильное ручное усилие, остановитесь и определите причину: плохой контакт фиксатора, упругое возвращение панели в исходное положение, отсутствие сварных швов или нестабильная последовательность сварки.
Осмотрите суставы не только визуально.
Визуальный осмотр позволяет обнаружить брызги металла, прожоги, пропущенные сварные швы и плохое состояние поверхности, но он не может подтвердить соответствие всем внутренним требованиям. Используйте утвержденный разрушающий или неразрушающий метод для данного типа соединения и привязывайте результаты анализа проб к производственной партии. Износ электродного колпачка, колебания тока и непостоянная сила сжатия являются распространенными причинами слабых точечных сварных швов в полевых условиях. В технологической карте должны быть указаны изменения, кто проводил проверку и как были изолированы затронутые детали.
Контроль размеров, который могут проверить покупатели.
Эффективный план контроля связывает точки измерения с рисками сборки. Одна и та же базовая схема должна присутствовать в приспособлениях, измерительных приборах, системе координат и в окончательном отчете о проверке. Это позволяет отслеживать отклонения, а не превращать их в спор о различных методах измерения.
| Зона осмотра | Что проверить | Последствия сборки |
| Дверные и боковые проемы | Диагональ, зазор, положение фланца, точки шарнира и защелки. | Усилие закрывания двери, шум ветра, сжатие уплотнения. |
| Отверстие в ветровом стекле и крыше | Профиль проема, угловое положение, высота кровельного профиля. | Плотная посадка стекла, клейкий шов, риск протечки воды |
| Напольная и монтажная поверхности | Базовая высота, расположение отверстий, плоскостность | Выравнивание интерфейса шасси и оборудования |
| Сварные соединения | Наличие, состояние самородка или бусины, брызги, доступность | Прочность, усталостная долговечность, подготовка покрытия |
Диапазон значений следует указывать только в том случае, если он определен на чертеже или в техническом задании заказчика. Если значение не указано, сравните ту же деталь с утвержденным эталоном, повторите измерение после снятия приспособления и подтвердите допуск с производителем. Вторая проверка после снятия приспособления важна, поскольку упругое восстановление может начаться через несколько минут после сварки.
Защита от коррозии начинается с неокрашенного корпуса.
Контроль коррозии — это не только вопрос покраски. Влага может оставаться в нахлесточных соединениях, коробчатых профилях и плохо дренируемых углах. Перед нанесением покрытия необходимо удалить масло и сварочные остатки, обеспечить свободный сток воды и убедиться, что герметик может достигать соединения, не задерживая воду. Подготовка поверхности должна соответствовать выбранной системе покрытия и технологическому процессу заказчика. Соль, влажность и воздействие при транспортировке также имеют значение, когда кузова хранятся между сваркой и покраской.
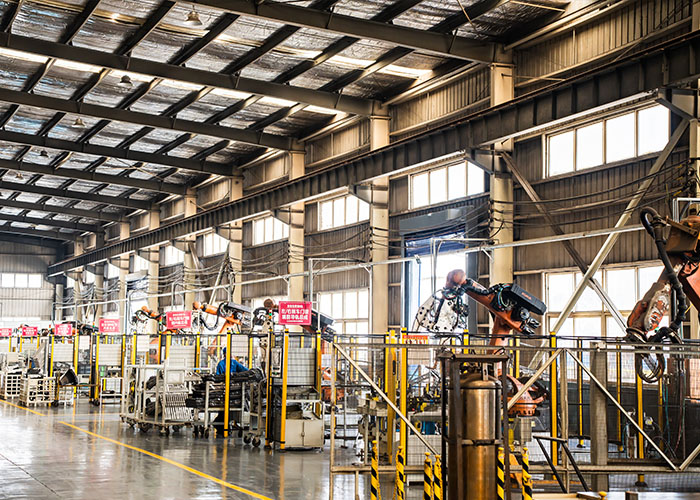
Компания ShanDong TaiRui объединяет возможности штамповки, автоматизированной сварки, сборки фар, производства специализированной техники, обработки пресс-форм и тестирования. Ее система качества включает сертификаты IATF 16949, ISO 45001 и ISO 14001, а специализированная техника прошла сертификацию CCC. Вы можете ознакомиться с информацией о компании. производственные возможности и обеспечение качества при проверке объема процесса и требований к документации.
Выбор партнера по сборке кабины
Запросите технологическую схему от штампованной заготовки до готового корпуса. Документ должен содержать информацию о базовых точках, проверке приспособлений, контроле сварных швов, размерных литниках, правилах ремонта и итоговых отчетах. Компетентный партнер сможет объяснить, что происходит, когда отверстие смещено, а не просто обещать, что проблемы не возникнет. Изучите примеры отчетов, используя собственные критические точки, а затем осмотрите физический первый изготовленный корпус с учетом наиболее важных для вашей программы элементов: стекла, двери, уплотнения или шасси.
Шаньдун Тайруи Компания была основана в 2003 году и занимается производством кузовных компонентов, фар и специализированной техники. В распоряжении группы четыре научно-исследовательских центра, десять производственных баз общей площадью 360 000 квадратных метров, а также предоставляется индивидуальная поддержка на всех этапах — от планирования и создания прототипов до производства. Начните техническое обсуждение на официальном сайте или ознакомьтесь с информацией на его сайте. возможности НИОКР перед уточнением чертежа интерфейса и плана проверки.
Часто задаваемые вопросы
Какова основная цель осмотра кузова кабины в белом цвете?
Это подтверждает, что сварной каркас соответствует базовой системе и позволит устанавливать двери, стекла, уплотнители, отделку и элементы шасси до того, как покраска увеличит стоимость и скроет доступ.
Какие аспекты заслуживают первоочередного внимания?
Проверьте дверные и ветровые проемы, положение стоек, рейлинги на крыше, опорные точки пола, монтажные поверхности и расположение отверстий, поскольку эти области создают непосредственный риск неправильной подгонки.
Как можно уменьшить деформацию при сварке?
Стабилизируйте зажимное приспособление, контролируйте усилие зажима, сбалансируйте последовательность сварки, следите за состоянием электрода и измеряйте состояние оболочки после снятия зажима, а не полагайтесь на показания в зажатом состоянии.
Какие документы должен запросить покупатель на экспорт?
Запросите технологическую схему, утвержденные чертежи, базовую схему, протоколы контроля сварных швов, отчеты о размерах, процедуру устранения несоответствий, а также инструкции по упаковке или хранению.
В каких случаях поставщик должен участвовать в проектировании кабины?
Привлекайте поставщика до выпуска оснастки и приспособлений, чтобы решить вопросы упругости при штамповке, доступа к сварке, путей уплотнения, точек контроля и интерфейсов обслуживания, при этом внося необходимые изменения, которые останутся экономически целесообразными.
Окончательное решение
Надежный кузов без покраски – результат тщательной проработки геометрии, контроля температуры и проверки качества на каждом этапе сборки. При сравнении поставщиков обращайте внимание на взаимосвязь между параметрами оснастки, записями о сварке, отчетами о размерах, антикоррозионной обработкой и фактической подгонкой деталей. Эта цепочка обеспечивает гораздо более надежную защиту качества окончательной сборки, чем визуальная проверка после покраски.